
首页 / 产品设备 / LPG 气瓶除锈抛丸机 转盘式吊挂喷砂机
LPG 气瓶除锈抛丸机 转盘式吊挂喷砂机
转盘式吊挂抛丸机用于 LPG 气瓶除锈:工件从回转主轴悬挂,依次进入固定喷砂工位,无需更换夹具即可清理筒体全部表面。适用于气瓶翻新返修的批次清理,支持阀门与螺纹部位遮蔽保护和钢制筒壁的表面预处理。
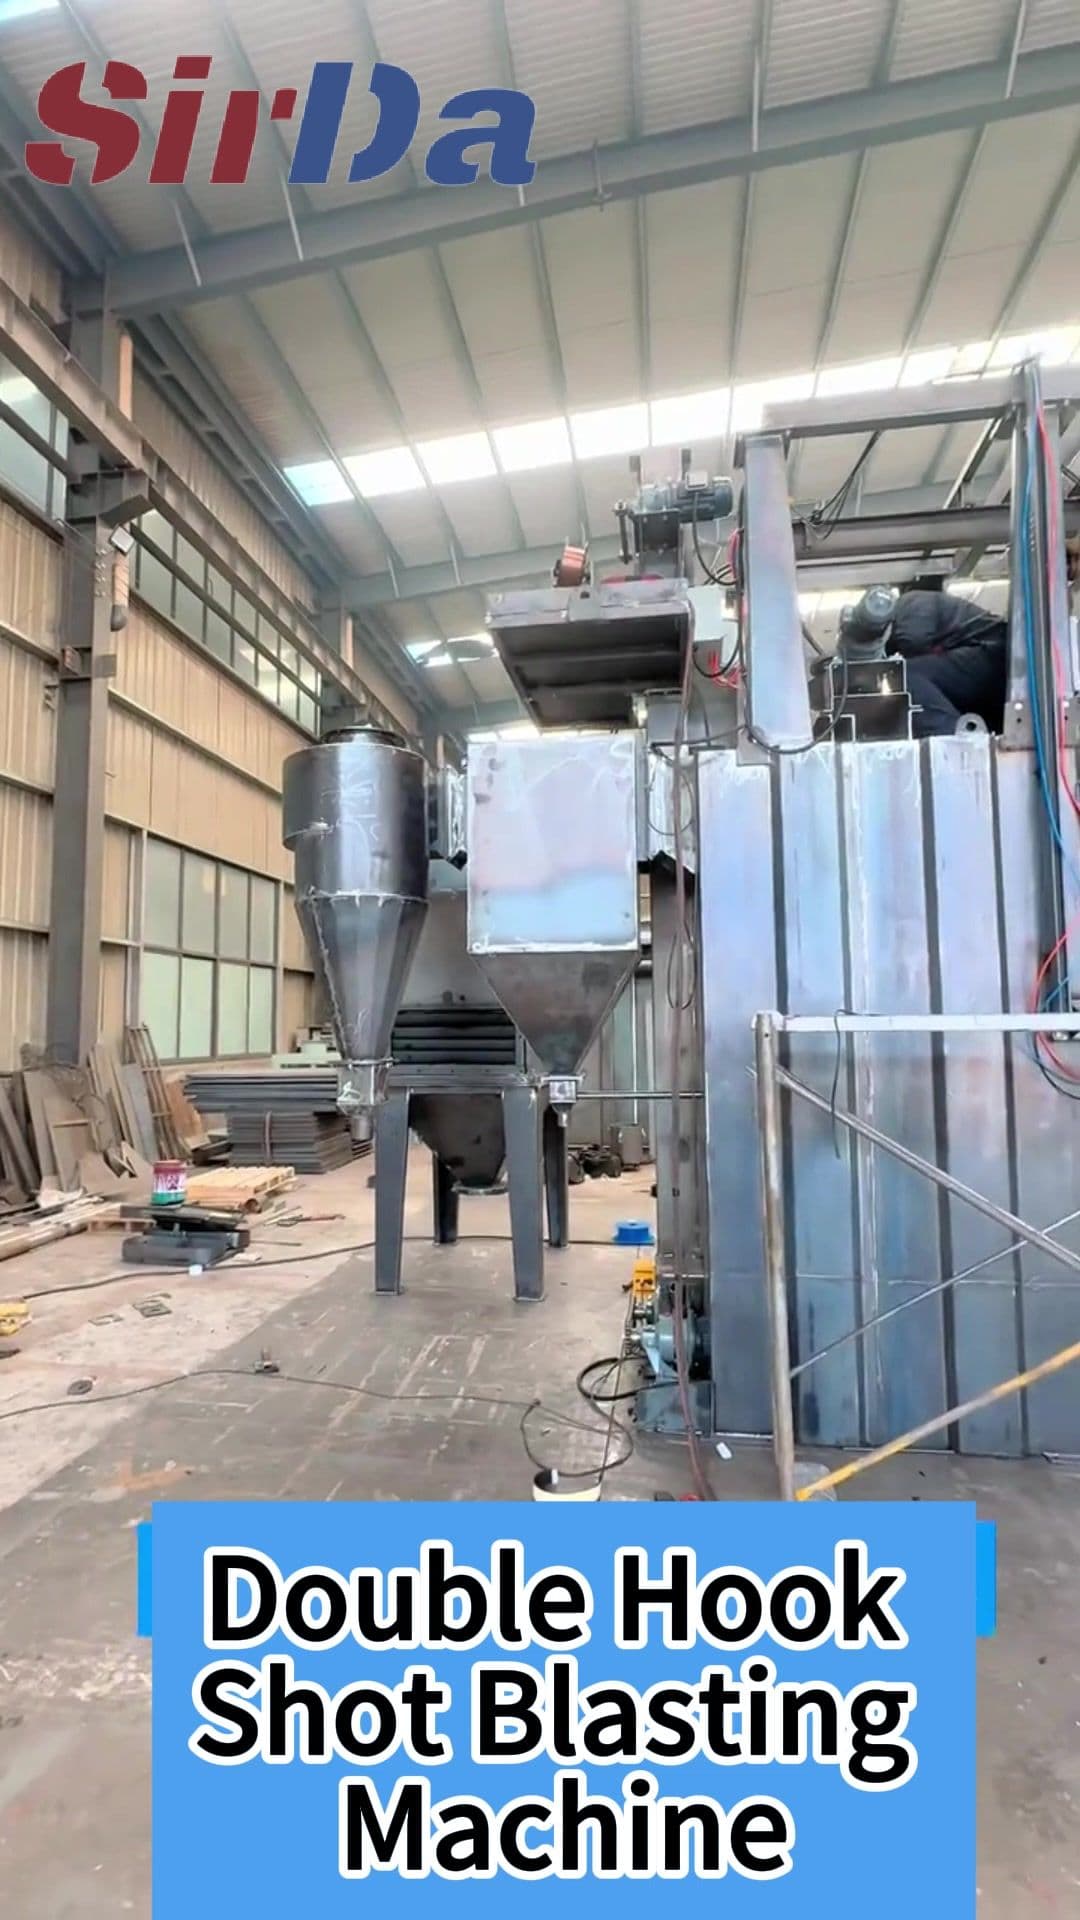
气瓶清理为什么是个特殊问题
LPG 气瓶是焊接钢制压力容器,附着在筒壁上的并非单纯一层污物,而通常是热成形筒体时留下的氧化皮、露天存放产生的锈层,以及工厂涂覆的漆膜或保护膜残留。这几层物质对磨料的反应各不相同,必须在筒体进入检验、涂装或重新投入使用之前分别清除。
几何形状让这个问题比常规的铸件或支架批次更棘手。气瓶壁相对于直径很薄,一次对实心件无害的强力喷砂,可能切进母材、破坏压力容器所依赖的壁厚。与此同时,瓶口、阀座、螺纹连接和检验钢印部位绝对不能触碰。通用夹具把遮蔽判断交给操作员,而在气瓶上人工遮蔽既慢又不稳定。
转盘吊挂结构把操作员从这个判断中解放出来。气瓶按固定间距悬挂在主轴上,主轴按固定喷砂工位分度转动,而不是由操作员甩动工件。同一次装载中的每个气瓶都获得相同的处理时长,结果不再取决于装载方式或当班是谁。
设备如何工作
一批气瓶从阀门端挂到主轴上,间距经过设定,保证分度过程中相邻筒体不会相互碰撞。喷砂房内布置一组朝向工作区的喷嘴,主轴转动设定的分度次数后停止。喷砂循环结束与下一次分度之间留有短暂的沉降与除尘时间,让已经从筒壁剥离的磨料在工件换位前被抽走。
最后一个工位完成后,主轴将装载体转到卸料位置,工装在上下料时保持一致。由于装载体以工装整体而非单件工件对待,这台设备适合按明确批次组织生产:每循环处理数量确定、循环时间可重复,装卸与喷砂环节可按车间布局独立安排。
喷砂房为全封闭结构,主轴位置、喷砂时长和除尘由控制系统驱动,下一批可以在相同参数下重复整个循环。房内维持气流,使粉尘在源头被捕捉,而不会飘散到作业区域。
这种布置保护了什么
- 壁厚 — 主轴几何结构确定了筒体到磨料的距离,因此从第一个挂点到最后一个挂点,工件所受处理强度保持一致。
- 瓶口、阀门与螺纹 — 阀门端在工装层面完成遮蔽,操作员不需要为每一批在车间现场临时想遮蔽办法。
- 批次内一致性 — 通过固定工位分度,同批每个气瓶获得相同方向、相同次数的处理。
- 操作员与工艺保持距离 — 上下料在房门外、门关闭的状态下完成,手部不接触运动中的磨料和旋转主轴。
- 粉尘控制 — 喷砂区在封闭腔体内进行并配以抽风,限制作业区周围的空气悬浮磨料。
定制前需要确认的信息
设备参数是围着气瓶定的,不是反过来,因此在配置前需要明确以下内容:
- 全部产品型号范围内的气瓶直径、总高和筒身直筒段长度
- 瓶口与阀头的螺纹标准、阀门类型,以及到厂时是否已装配阀门
- 阀门、螺纹、标签区和检验钢印是否需要遮蔽,以及目前如何遮蔽
- 需要清除的表面状态:氧化皮、存放锈层、旧漆,或几种并存;筒壁需要露出金属到什么程度
- 喷砂之后的下游要求,例如清理后的筒壁需要满足的涂装或检验标准
- 每循环与每班的气瓶数量,据此确定批量与装载方式
- 进出料的对接方式,例如输送线接口、行车或葫芦条件,以及下料堆放要求
上述信息确认之后,主轴间距、喷嘴排布、设备尺寸和循环程序才会针对你的实际工件固定下来。在此之前给出的产能数字都只能是估计。
确定设备配置。
- 工件
- LPG 气瓶、焊接钢制筒体
- 气瓶范围
- 需提供覆盖各产品型号的直径、总高、筒身直筒段长度
- 瓶口与阀门
- 需确认螺纹标准、阀门类型与遮蔽要求
- 装载方式
- 需确认从阀门端悬挂、每循环装载数量
- 需清除状态
- 需说明待清除的表面状态
- 下游要求
- 需明确清理后须满足的涂装或检验标准
- 进出料
- 需确认输送对接、行车条件与下料堆放要求
告诉我们您的工件需求。
请提供照片或图纸、材质、最大尺寸和预期产量,以便我们评估合适的配置。
发送项目需求