
首页 / 产品设备 / 旋转吊挂式抛丸机 涂装前表面处理
旋转吊挂式抛丸机 涂装前表面处理
采用旋转吊钩的批次式抛丸机,适合过重无法滚抛、又无法平稳放上输送线的工件。去除锈蚀、氧化皮与旧涂层,为钢结构件与加工件的喷漆或粉末涂装做好表面准备。
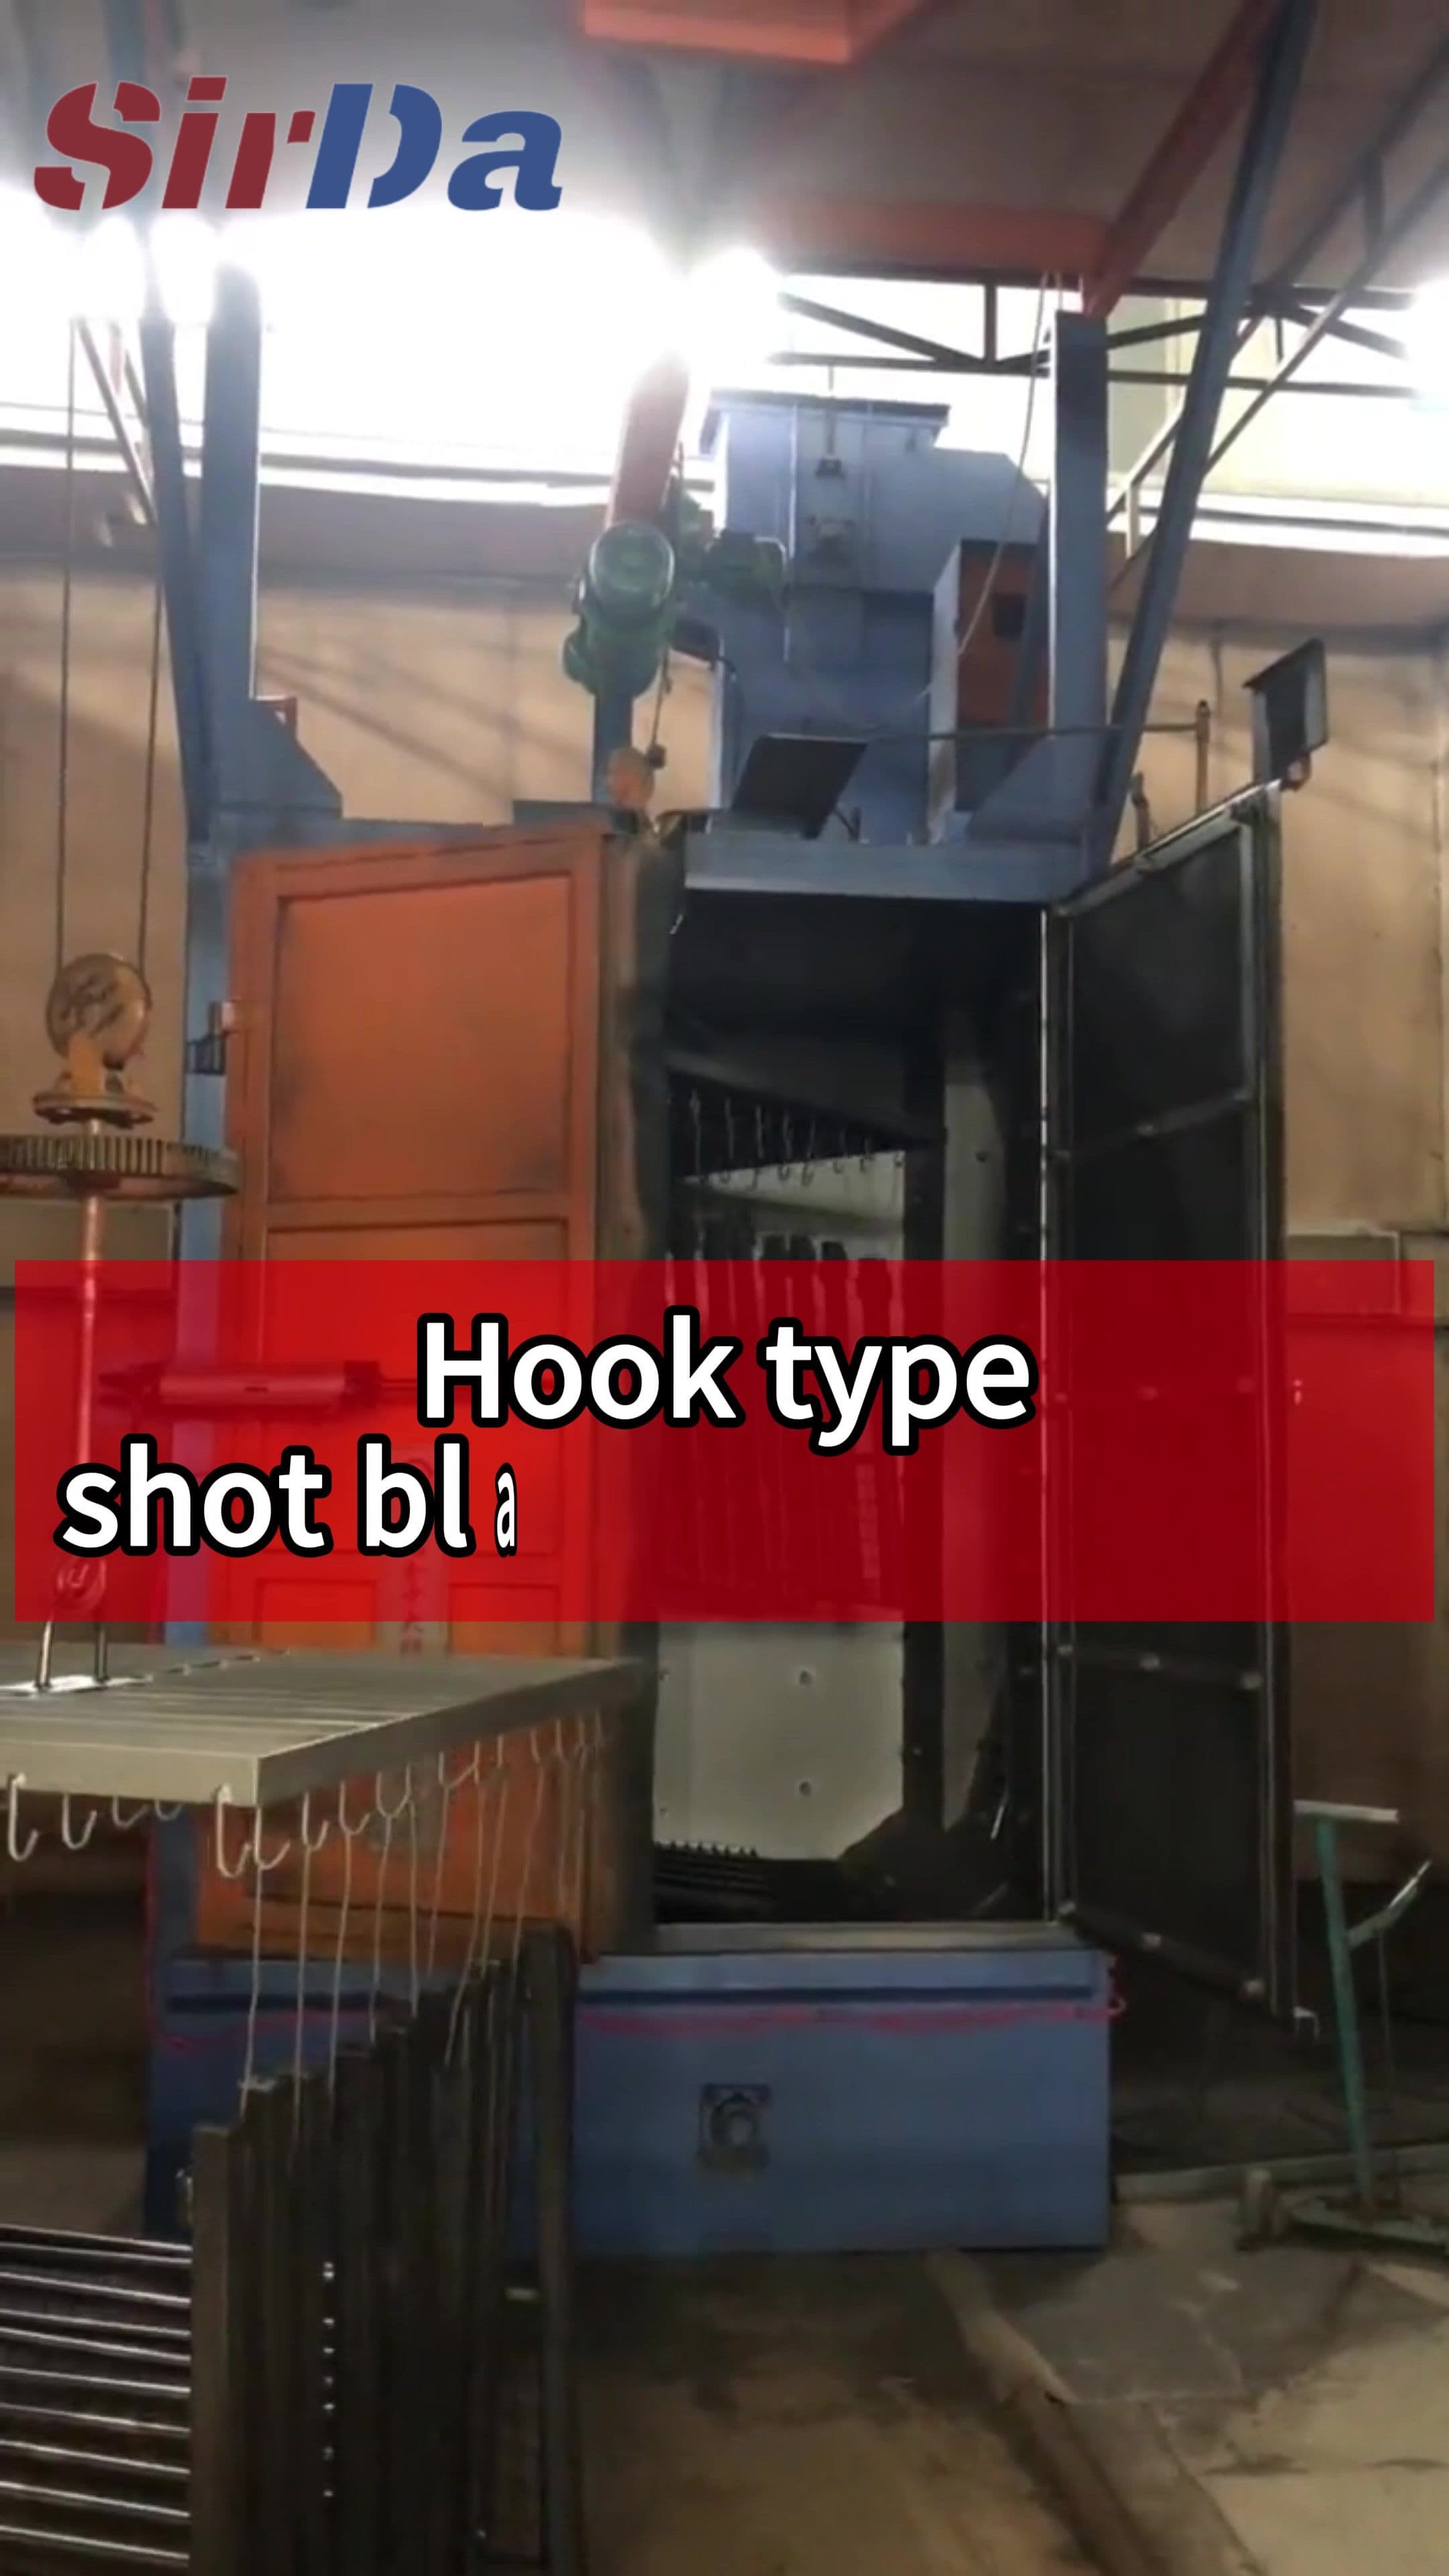
围绕工件而不是围绕机器来设计
旋转吊挂式抛丸机只把一类问题解决到极致:工件太重不能滚抛、太脆弱不能走辊筒输送、或者形状不规则无法平放——焊接结构件、型钢、罐体壳体、机床外壳、带深腔的铸件。这类工件没法抛,只能挂。
工件通过吊钩悬挂在一根水平旋转轴上,吊钩随轴转动,依次经过喷丸室。轴每转一周,吊钩各自画出圆弧,丸流从一个面扫过边缘,再扫到另一面。工件不需要人工翻面,不需要在工装上重新定位,操作工只需装料一次,而不是在多次工序之间反复手动翻转。
旋转轴就是这个机器的核心思路。室体形状、抛丸器布置、喷嘴角度、除尘管路,全部围绕它服务。
旋转吊钩究竟改变了什么
- 每个面都能被喷到,而不只是可见面 —— 旋转使悬挂的工件接受喷嘴组全扫掠方向的喷丸,而不仅来自一个固定方向。内凹角部与背面无需翻转工件即可清理。
- 批次内一致性 —— 每个吊钩走相同的轨迹、经历相同的循环时间,因此挂在同一根轴上的零件处理效果一致。正是这种一致性,使这台机器能进入生产线,而不只是零散作坊的设备。
- 无需人工重新挂钩 —— 传统吊挂式设备需要操作工进入室内翻转工件。这里的自动化是机械式的而非机器人式,与机器人工作单元相比,成本与维护量都低得多。
- 重型工件始终受支撑 —— 载荷由轴和吊具承担,而非皮带、转盘或滚筒。承载能力因此取决于轴与驱动,而不是工件本身会不会受损。
- 磨料持续循环 —— 螺旋输送机、斗式提升机与分离器将磨料送回抛丸器,长时间连续运行时磨料消耗保持可预测,不会像单次通过式那样逐渐劣化。
- 粉尘被收集而非排空 —— 布袋与滤筒过滤把磨料与被清除的氧化皮留在机内,既保护操作人员,又让回收的磨料回到循环中。
适用场景与适用边界
它适合中等尺寸、规格较一致的重型或异形工件的批次处理:结构件、型钢、压力件、铸件、机床机架与壳体。当工件重量与形状足够一致时,批次一致性带来的收益和人工成本下降能够较快回本。
边界也要说清楚。旋转吊挂机是批次式设备,不适合要求工件不停流转的高产量连续生产——那属于连续式设备。同样的,它也不适合小件(应选喷砂柜或滚筒式),以及长度过长、无法在室内留出旋转余量的工件。
表面处理质量只是整个工序的一部分。清理后的表面必须满足涂装体系的预期,而这个预期来自涂料供应商,不是机器本身。清洁等级、留下的粗糙度以及可接受的残留量,都要在设备定型前按工件逐项确认。
报价前需要确认的事项
旋转吊挂机是需要按工况配置的设备,不是目录里的标准件。下列信息决定整体配置,我们会在出具规格之前逐项与您的实际零件核对:
- 工件外形尺寸、截面与单钩重量
- 吊挂方向、吊钩间距与工装固定方式
- 表面状态与需要清除的污染物
- 目标清洁等级与后续涂装体系
- 单批工件数量与所需处理量
- 上下料与循环控制所需的自动化程度
- 除尘管路走向与可用空间
- 现场电源与压缩空气条件
这些信息确认后,室体尺寸、轴承载能力、抛丸器布置与除尘配置才会按实际工作量匹配,而不是按价格倒推。
确定设备配置。
- 工件
- 外形尺寸、截面与单钩重量
- 吊挂方式
- 吊挂方向、吊钩间距与固定方式
- 表面状态
- 需清除的锈蚀、氧化皮、旧漆或铸造残砂
- 目标效果
- 按涂装规范确认的清洁等级
- 生产节拍
- 单批工件数量与所需处理量
- 自动化程度
- 上下料与循环控制水平
- 除尘配置
- 过滤要求与排风管路走向
- 现场配套
- 电源供应与压缩空气条件
告诉我们您的工件需求。
请提供照片或图纸、材质、最大尺寸和预期产量,以便我们评估合适的配置。
发送项目需求