
首页 / 产品设备 / 橡胶带滚筒抛丸机——铜件与薄壁件表面处理
橡胶带滚筒抛丸机——铜件与薄壁件表面处理
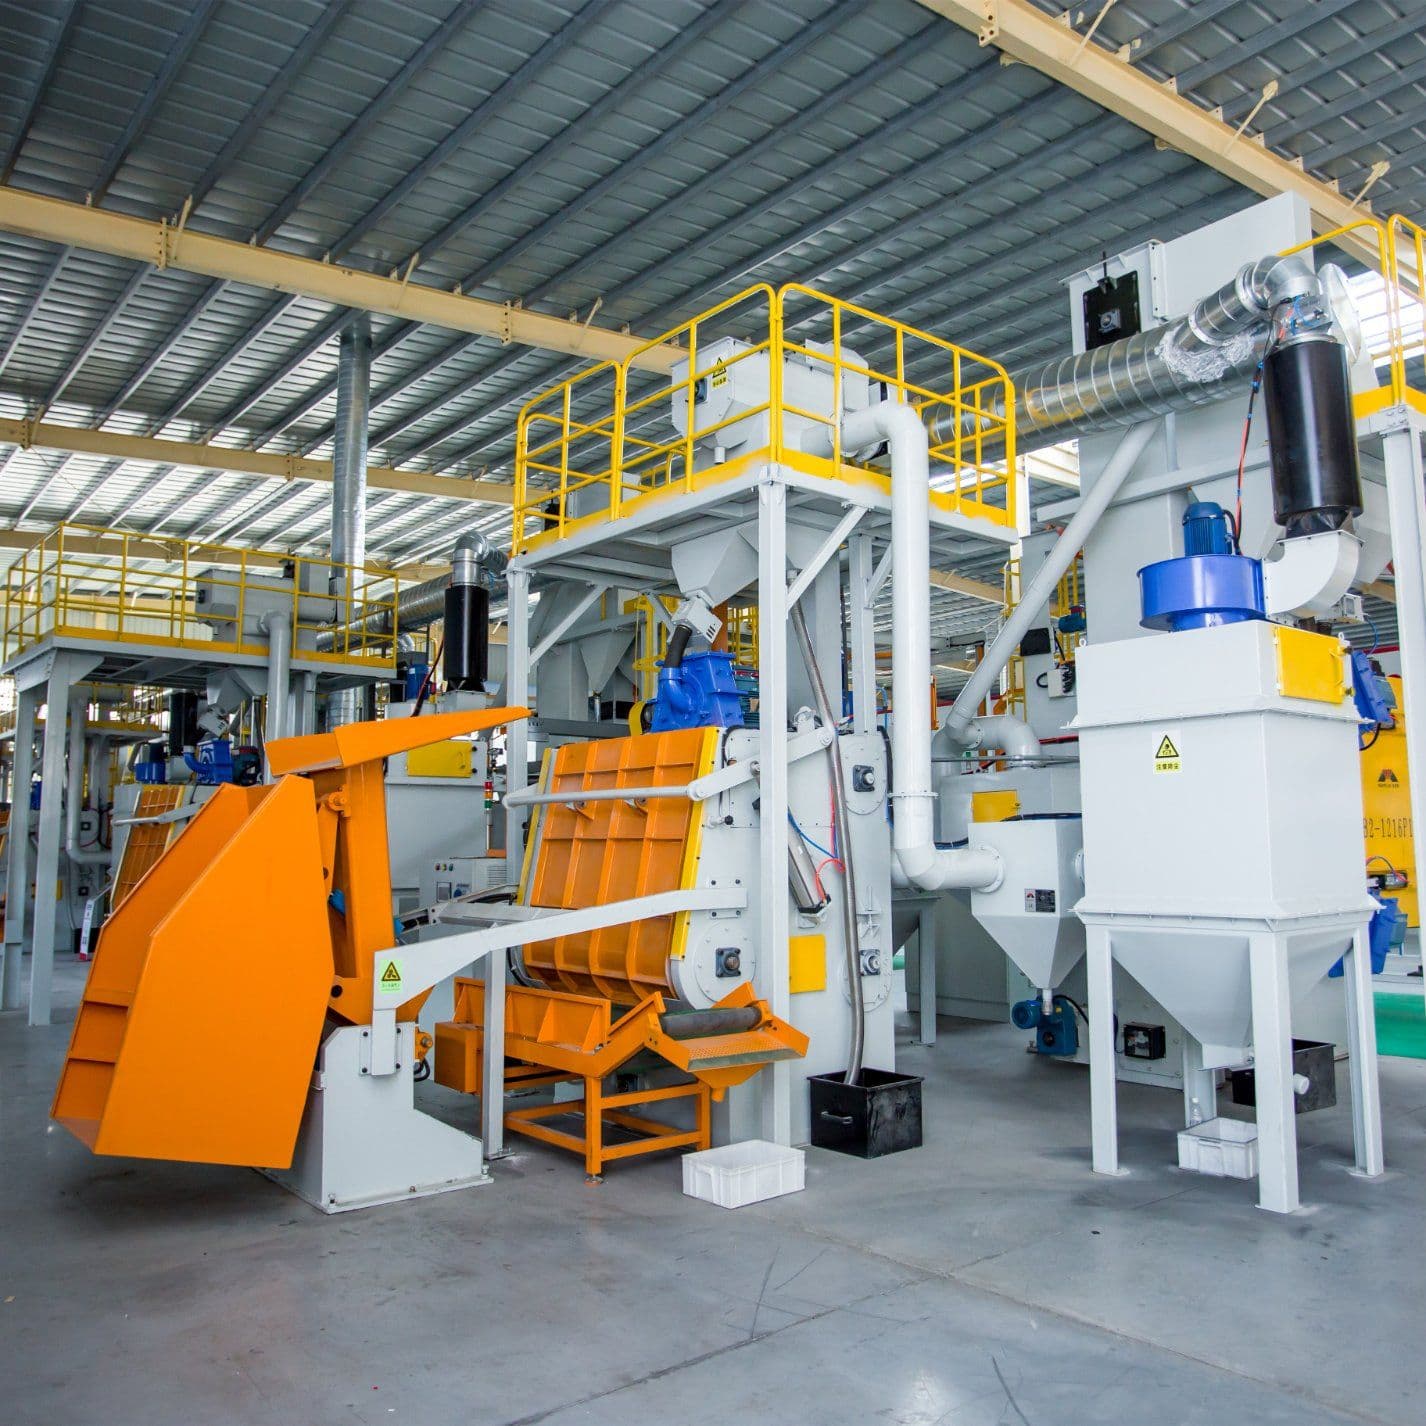
以柔性橡胶带承载工件、靠自重翻滚通过悬臂离心抛丸的批处理设备,薄壁铜件与铝件去涂装时不压变形、不留压痕。
为什么用软性承载,而不是夹具
铜、铝和薄壁铸件有一个共同的麻烦:既容易清理,也容易在清理过程中报废。一个理论上完全可清理的零件,可能在被夹紧的那一刻就已经变成废品。钢制夹具可能压塌薄壁、在已加工面上留下压痕,也可能让带残余内应力的铸件直接开裂。包胶滚筒和吊钩是行业最早给出的答案,对小型、易碎、高价值零件来说至今仍然正确。
橡胶带滚筒是这一答案的一次改良。机器不再把工件提起来再抛下,也不把它固定在夹具里,而是把工件托在柔性橡胶带上,靠工件自重完成翻转。橡胶带就是接触面:它有足够的摩擦力把工件带着走,同时在接触时让位,而不是留下印痕。这里没有需要设计的夹持力,因为压根就没有夹具。这正是同一台设备早上可以跑薄壁壳体、下午可以跑更重的支架,而不必重新调整夹持系统的原因。
对工艺的直接影响也很清楚。由于工件是自由翻转而不是被固定朝向,它在行进中几乎每一程都在向抛丸呈现不同的表面。所发生的处理不是对着固定表面的定向射流,而是对一个翻滚料堆的统计作用——这正是形状不规则、半成品状态的零件所需要的。
悬臂式抛丸头改变了什么
抛丸端是悬臂离心式抛丸机:抛丸轮装在一根伸入滚筒的悬臂上,磨料从上方落到料堆上,抛丸轮本体不会挡住出料通道。这个几何形状带来两个结果。
第一,磨料幕落到料堆上表面,同时滚筒把它翻转到下面。传统的固定抛丸轮水平对着翻滚滚筒喷射,有相当一部分时间是打在机器内壁上。把抛丸头悬到料堆上方,就消除了这部分浪费。
第二,悬臂布置正是多头配置得以可行的原因。由于每个抛丸头都是从外部伸入,而不是埋在一个风箱里,第二、第三或第四个抛丸头可以在不同高度或角度加装,而不必改造滚筒本体。因此大产能配置的做法是增加抛丸头、调整装载量,而不是改变设备结构。节拍、单位工件磨耗量和处理后的粗糙度等级,随后针对工件和要求的表面状态一并评估确认,而不是由设备出厂配置固定死。
磨料回路遵循同一原则:真正起作用的是落料过程,因此分级和循环路径围绕粒径一致性来设计,而不是围绕最大风量。
这台设备适合做什么
- 无变形承载 — 软橡胶带承载料堆,工件靠自重翻转;不存在会压塌薄壁或压出压痕的夹持力
- 翻滚料堆上一致的清理效果 — 工件行进中不断改变朝向,形状不规则和半成品几何无需为每个零件族单独设计夹具
- 无需定心或定向工装 — 换的是料和装载方式,不是夹具,一台设备覆盖多个工件族
- 抛丸能量可扩展 — 可加装悬臂抛丸头以提升重型氧化皮的处理能力,具体配置按工件和要求的表面状态评估
- 除尘与噪声控制 — 滚筒下游配脉冲滤清单元,保持有效的粉尘捕集,支撑合规排放
- 自动卸料 — 料批自动排出,取消了重复的人工搬运环节及其带来的暴露
适用边界在哪里
这种机型是批处理设备,把它意味着什么说清楚是应该的。它一次处理一批料,因此天然适合那些工件以篮、盘或散料批次进入工序的场合。如果生产线要求工件连续通过、不允许积料,带式输送机或吊挂链式设备在结构上更合适。
最适合的工件有三个共同特征:薄壁、表面已经过机加工或部分精修、需要去除的涂层不能把基体金属一起带走。铜和铝的轴瓦毛坯、薄壁铸造壳体、机加工支架都属于这一类。厚重实心断面和特大型零件并不是这种尺寸滚筒的适用对象。
处理后的表面等级、节拍、磨料类型和抛丸头数量,都在您的工件评审之后确认。请提供材质、壁厚、几何形状、来料涂层和所需的表面状态,配置将针对这些数据制定。
确定设备配置。
- 工件
- 铜件与铝件、薄壁铸件、机加工支架
- 上下料
- 柔性橡胶带承载,工件靠自重翻滚,批处理
- 去除物
- 铸层、油漆与氧化皮,不切削基体金属
- 抛丸头
- 悬臂离心式抛丸头,数量按工作量评估增减
- 除尘
- 滚筒下游配脉冲滤清单元
- 卸料
- 料批自动卸料
- 配置依据
- 根据材质、壁厚、几何形状与要求的表面状态评估确认
告诉我们您的工件需求。
请提供照片或图纸、材质、最大尺寸和预期产量,以便我们评估合适的配置。
发送项目需求