
首页 / 产品设备 / 重型钢板回转台式抛丸机
重型钢板回转台式抛丸机
重型钢板与结构型材用回转台式抛丸机。喷丸区固定不动,由回转工作台承载并分度工件、使其转过喷轮阵列,从而获得可重复的覆盖、紧凑的占地与完整的磨料回收,适用于带式输送与吊挂都无法处理的超重工件。
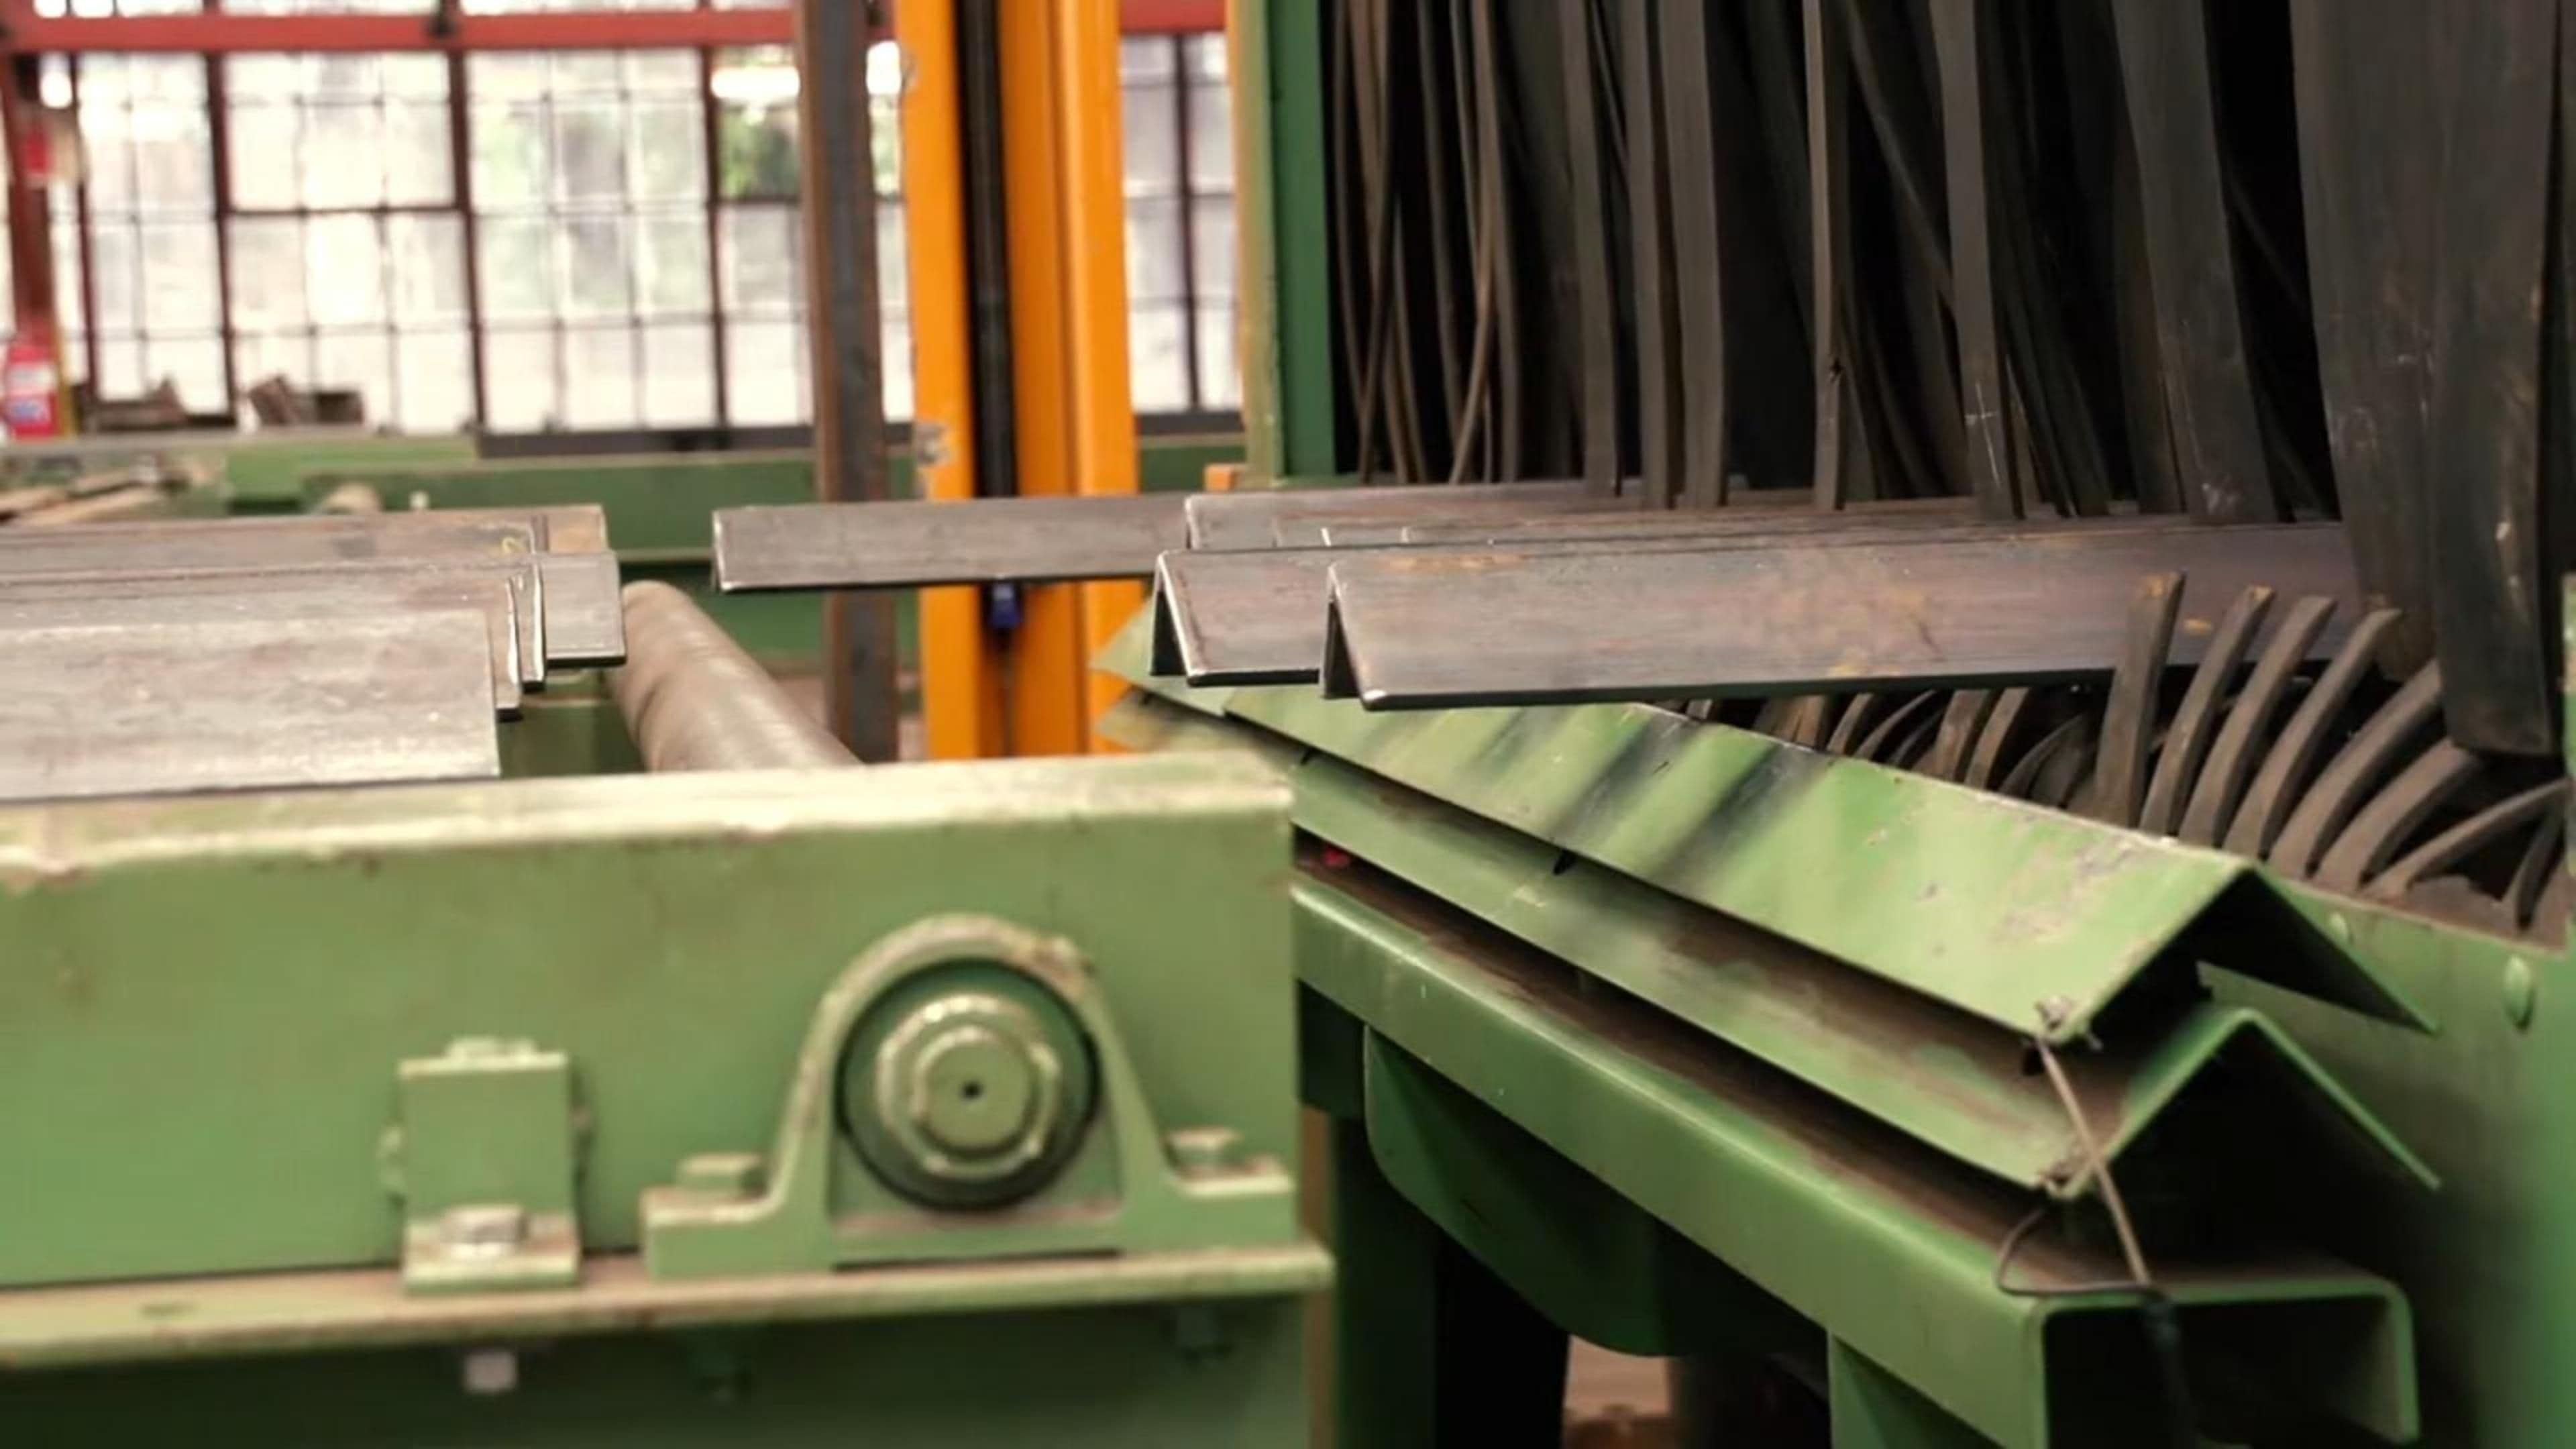
喷丸区固定,工件回转
数吨重的钢板放不上网带,也无法在抛丸过程中稳稳地滚过输送辊。回转台式抛丸机在这个家族里是个异类:喷丸设备不动,由工件自己移动。转台把钢板送进喷丸区,让它在喷轮阵列中转过一周,再把它送出来。机器的其他一切——工装刚度、护罩高度、磨料如何收口——都由这一个决定推导出来。
正因如此,这种机型用于板材和结构件,而不是散放的铸件。当工件无法靠带体或吊钩定位时,机器只有两条路:把喷丸送到工件跟前,或者让工件穿过一个固定的喷丸区。回转结构占地也远小于穿行式喷丸房,这在需要共用既有行车车间的厂房里很实际。
为什么不移动喷嘴,而要让工件转
- 喷嘴几何固定,覆盖可重复 —— 喷轮始终处于同一高度、同一角度。这样覆盖情况取决于工装的分度位置,而不是钢板这次恰好放在哪儿。
- 板与板之间重复性好 —— 定位点是固定的,因此第十二块钢板与第一块以完全相同的姿态进入喷丸区。当一批订单有多块钢板、只有一个涂层规范时,这比单纯追求节拍更有价值。
- 安装紧凑 —— 相比连续线占地更小,装卸共用一台桥式起重机即可。
- 磨料全回收 —— 箱体封闭,磨料落入受控的回收回路,而不是撒到车间地面上。
均匀性在哪里会变差
回转台并非天然均匀。有两个效应必须提前设计,而不是等现场踩坑才发现。
半径。 钢板中心与边缘的冲击密度并不相同。回转半径决定了每单位板面会被喷扫过多少面积,所以喷轮的数量、以及它们相对钢板半径的排布,才是真正的设计决策,而不是样本上写的名义喷轮数。
跳动。 钢板如果没贴合实,转动过程中姿态就会变化。一个高点在某个角度被顶起,它投下的阴影也跟着走,因此一块看上去压紧了的钢板,仍然可能整圈带着一条阴影带。工件定位和钢板平面度属于喷丸规范的一部分,不是另一个独立的吊装问题。
需要单面不抛的镀层或工件还要做遮蔽,而遮蔽方案只有在工装确定之后才好写。
适用边界
这种机型面向无法用带式输送处理、又过于沉重不便吊挂的板材、结构型材和焊接组件。它既替代不了吊挂线——单件成本更低,且擅长混合小件——也替代不了连续网带线,后者在小件和高产量上优势是压倒性的。常见的决策输入是工件的外形尺寸与重量、要求的喷丸型面、需要清理几个面、以及换产有多频繁。这些都要在图纸评审和样件试验之后,按实际工件确认,而不是照抄样本参数。
确定设备配置。
- 工件
- 无法用带式输送搬运的钢板、结构型材与焊接组件
- 上下料方式
- 回转工作台在固定喷丸区内分度,起吊装卸
- 去除对象
- 氧化皮、铁锈、旧漆与焊渣
- 覆盖控制
- 喷轮排布按钢板半径与需清理面数评估
- 工装
- 定位点与钢板平面度按工件图纸确认
- 换产
- 工件几何形状变化时重新评估工装与喷丸型面
告诉我们您的工件需求。
请提供照片或图纸、材质、最大尺寸和预期产量,以便我们评估合适的配置。
发送项目需求