
首页 / 产品设备 / 锻件旋转钩抛丸清理设备
锻件旋转钩抛丸清理设备
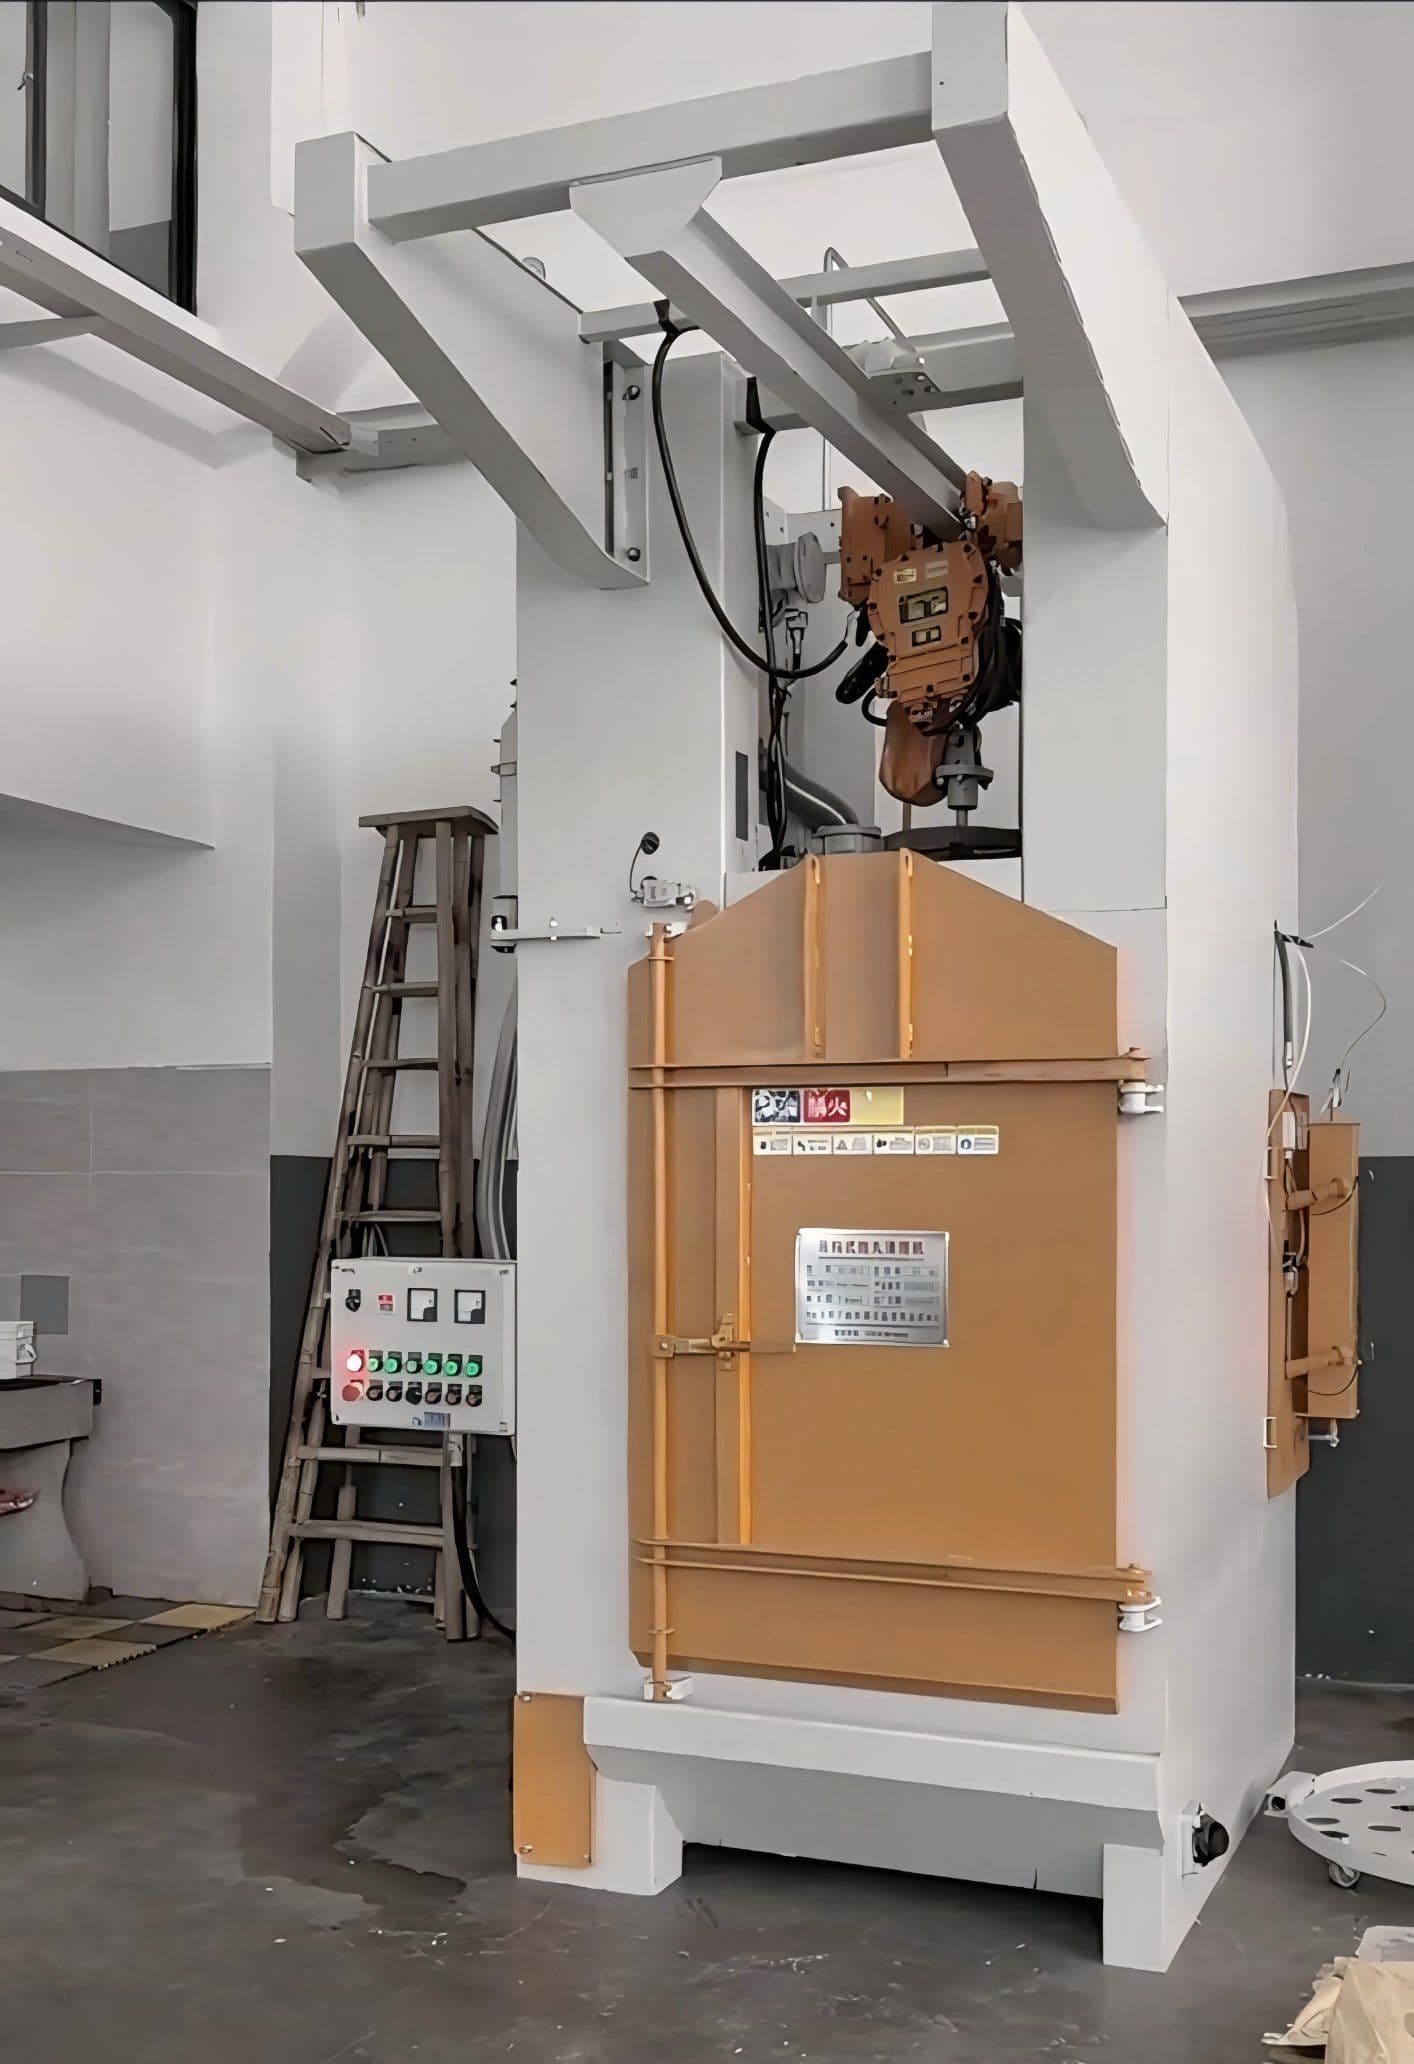
旋转钩抛丸机通过钩臂公转与工件自转的叠加,让锻件表面每一点都周期性掠过喷丸束,消除固定喷丸留下的阴影带,适合曲轴、齿轮、法兰等形状不规则的锻件全表面清理。
锻件为什么需要旋转,而不是穿过去
锻件的表面不是平的。曲轴有轴颈与配重,齿轮有齿根与内腔,法兰有背面与孔口——这些几何共同决定了一件事:如果喷丸源固定、工件本身也不动,那么工件上任何被自身遮挡的方向,就是一条永远洗不到的阴影带。
阴影带的宽度不是设计参数,而是几何的必然结果:遮挡物到工件表面的距离,乘以射流的发散角。工件越高、遮挡结构离得越远,这条带越宽。人工抛丸时,工人会不断翻动工件来补上这条带;但在自动化设备里,如果没有刻意设计的运动轨迹,它就会原样保留下来。
旋转钩的思路不是"把工件转得更快",而是给工件两个互相独立的运动:钩臂绕工件中心公转(工件整体围绕喷束走),工件同时在挂钩上绕自身轴线自转。两个运动叠加后,工件表面任意一点都会周期性地扫过喷束中心——不是"大致扫到",而是每次挂料都能保证至少一次正对。
这一点值得和转台式设备对照着看。转台只有自转,工件不公转,喷束一次只能覆盖工件周长的一部分;旋转钩是公转与自转同时发生。前者适合几何相对规整、只需要处理外圆的工件;后者适合锻件这种"每个面的朝向都不同"的形状。
双轴运动实际解决了什么
- 没有阴影带 — 公转把工件整体送过喷束,自转把同一个面翻出来。两者缺一不可,只有公转时朝向不变,只有自转时永远绕着固定的喷束打转。
- 不需要专用夹具找正 — 挂钩是通用件,工件挂上去就能处理。不像转台那样要为每一批工件按回转半径和高度定制工装,这也是换型成本低的原因。
- 一台机器覆盖多类工件 — 换挂钩而不是换机器。锻件、齿轮、气瓶类件可以在同一条线上处理,节拍由工件尺寸而非设备结构决定。
- 磨料循环沿用成熟方式 — 抛丸器、分离器、循环系统的逻辑与吊挂式一致,磨料流量与循环速度按工件评估,不为新机型另起一套。
适用边界,以及什么情况下不该选它
适合旋转钩的场合:需要全周或全表面处理的锻件、齿轮、曲轴、环类件,尤其是带法兰、台阶和形状不规则的工件。
以下情况应另选方案,旋转钩解决不了:
- 需要处理内腔、盲孔深处的工件 — 喷束只能从外部覆盖,进入内腔需要专用喷枪或内窥式处理设备。
- 同一件上表面质量要求分区 — 单一套旋转节拍无法对同一工件的不同位置给出不同的处理强度。
- 极轻极薄、挂点容易变形的小件 — 挂钩自重与摆动带来的挂点应力,可能超过工件本身的刚度。
- 单件重量超出钩臂与驱动允许范围 — 超载会直接造成回转不均,反而加重阴影问题。
具体的钩臂规格、公转与自转转速配置、磨料选型与处理标准,都需要拿到实际工件的尺寸、重量、几何形状和表面要求之后评估确认。提供工件图纸或样件,我们才能给出可核对的配置方案。
确定设备配置。
- 工件类型
- 锻件、齿轮、曲轴、环类件等形状不规则零件
- 上料方式
- 挂钩吊挂,钩臂绕工件中心公转,工件随钩自转
- 可去除表面物
- 氧化皮、锈蚀、型砂残留、旧涂层与毛刺
- 控制方式
- PLC 自动循环,公转与自转转速可按工件确认
- 配置依据
- 按工件尺寸、重量、几何形状与表面要求评估后确认
- 需客户确认
- 工件外形尺寸、单件重量、挂点位置、内腔是否需要处理、目标表面等级
告诉我们您的工件需求。
请提供照片或图纸、材质、最大尺寸和预期产量,以便我们评估合适的配置。
发送项目需求