
滚筒式还是网带式:按工件选输送方式
滚筒式与网带式抛丸机都是让工件通过丸流,代价却截然相反:翻滚靠工件自己动换全覆盖,代价是互相磕碰;网带托底靠固定姿态保装饰面,代价是遮挡与网带磨损。本文从工件几何出发做判断——耐磕碰性、深孔分型线等盲腔、壁厚刚度、尺寸包络、品种稳定性——再算节拍:滚筒的固定批次周期与装料率,对比网带的连续曝光时间与带速,最后落到两种机型各自的失效模式:网带跑偏、断丝、氧化皮嵌网,滚筒履带磨损、门封漏料、混合料架桥。
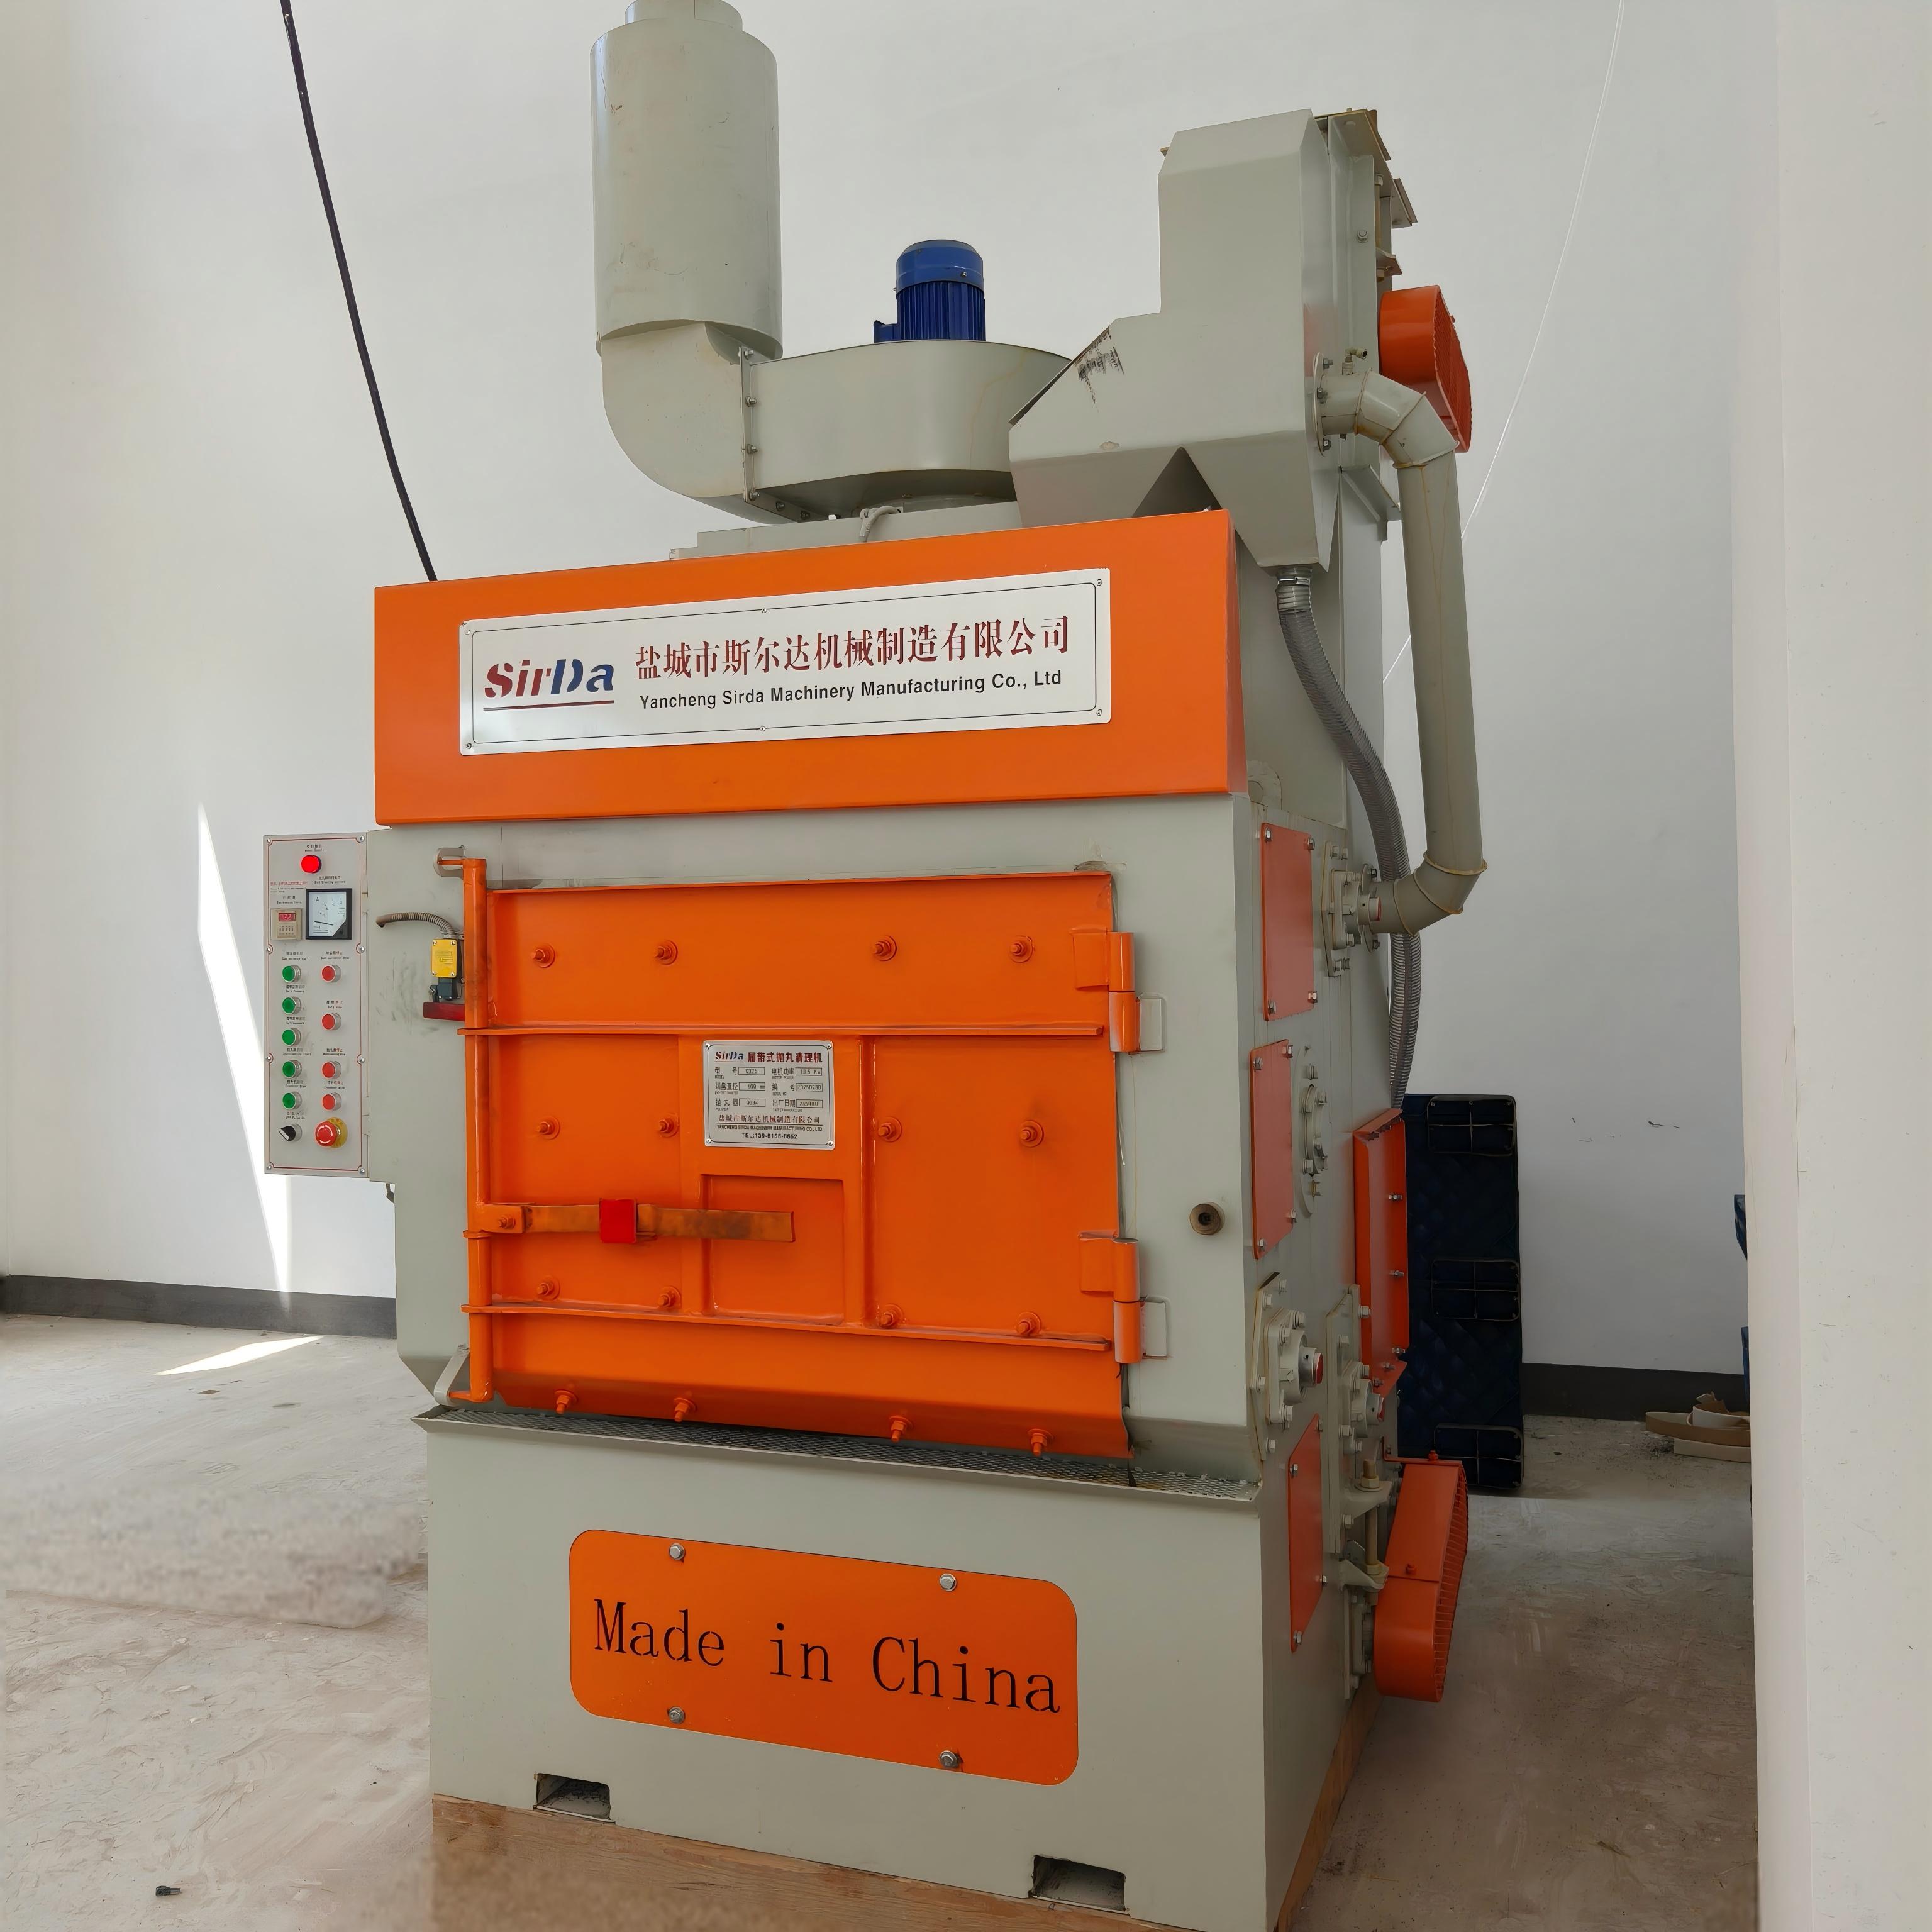
滚筒式抛丸机是批次作业设备。工件装入橡胶或金属包覆的履带滚筒,滚筒转动,料团在抛射流中翻滚一个固定周期。周期结束、开门卸料。但在整个抛丸过程中,没有任何一件工件处于固定姿态——清靠效果来自"工件自己在动"。
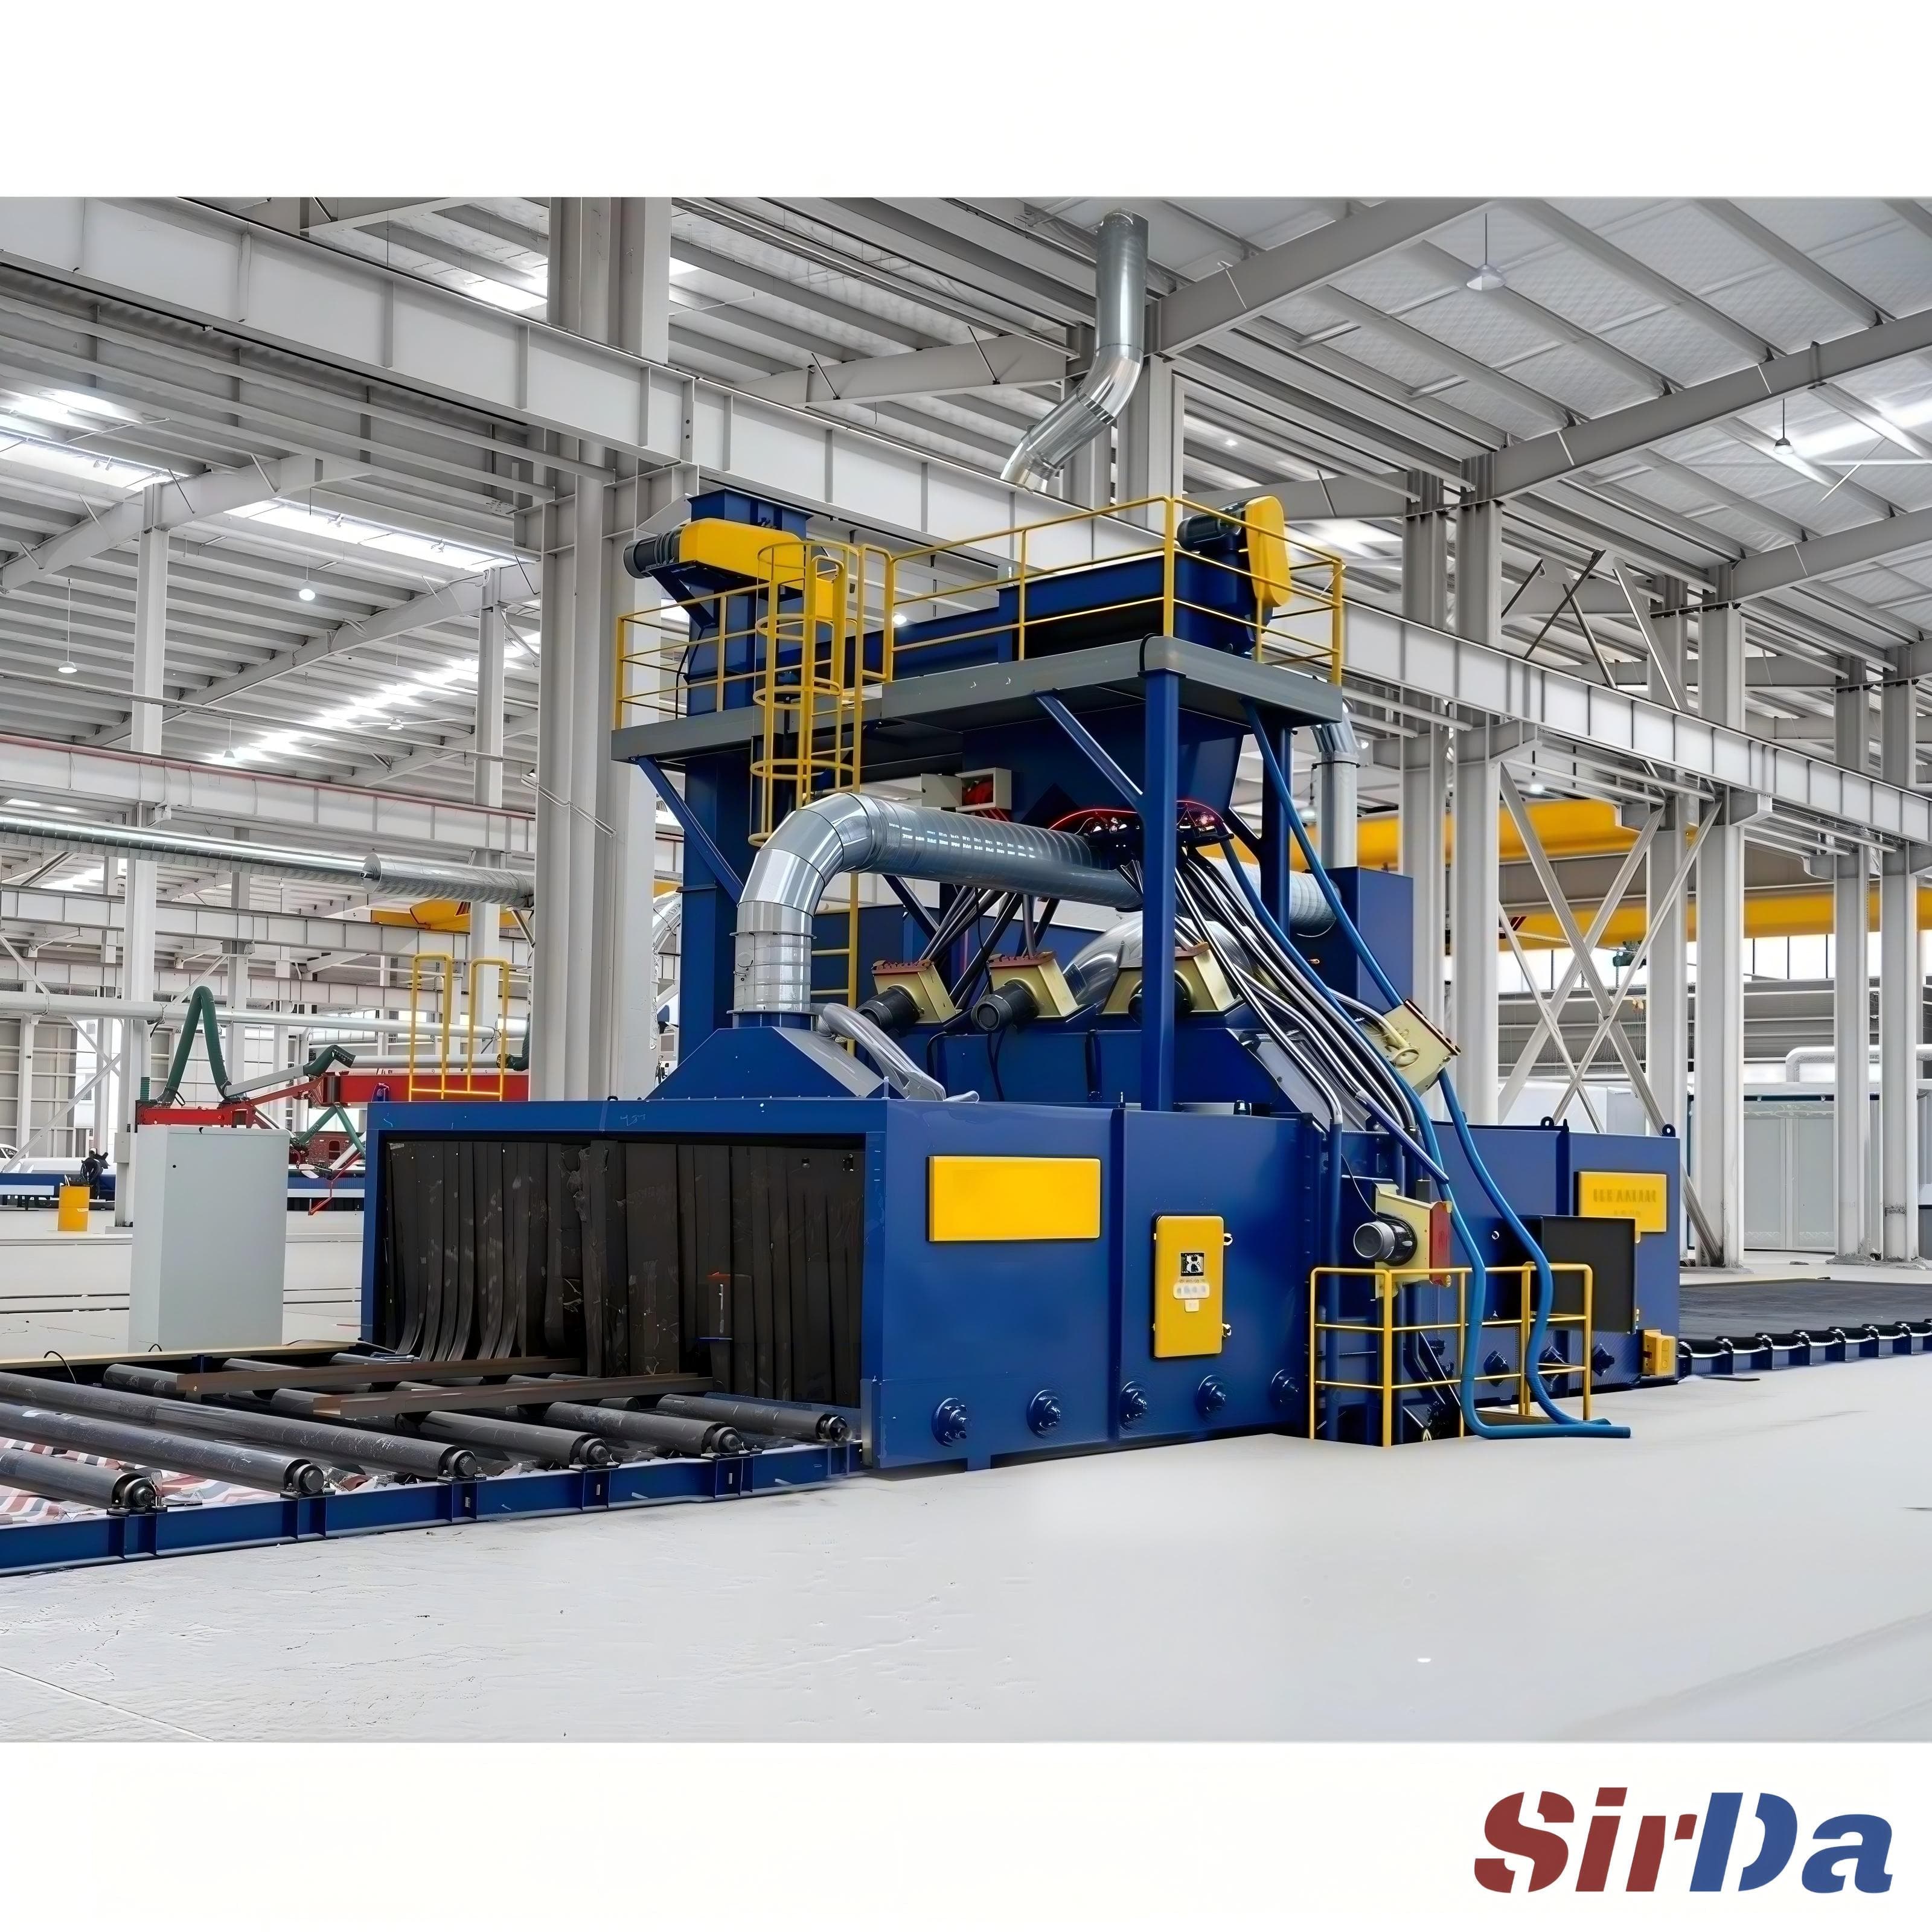
网带式抛丸机是通过式设备。编织或焊接钢网带以受控速度把工件单层输送,依次经过抛丸器上方、下方和侧方。工件位置固定且可重复,覆盖效果来自抛头布置,以及工件在网带上摆放的方式。
这一条差别几乎解释了两种机型所有实际差异。翻滚式靠移动工件换全覆盖,代价是工件之间互相磕碰;网带托底靠固定姿态保护工件,代价是遮挡和网带磨损。
工件几何决定选型
这个判断要从工件出发,而不是从产能数字出发。真正起决定作用的只有五件事:
- 耐磕碰性 — 能承受被另一件工件撞击吗?铝光亮件、薄壁铸件、镀层件与已涂装件通常不行;机加工钢件、铸坯和锻件一般可以。
- 盲腔几何 — 深孔、分型线、内部通道与倒扣腔体。只有翻滚才能把这些面稳定交给丸流,而不必额外安排一次人工翻面。
- 壁厚与刚度 — 薄壁件在翻滚料堆里即使没磕伤也容易变形;被网带托住的姿态不会这样受力。
- 尺寸包络与单件重量 — 中小件、混合料属于滚筒的战场。长、宽或重的工件超出网带有意义的承载范围,应走辊道通过式或吊挂式。
- 品种混杂与换型频次 — 滚筒装混合料没有代价;网带希望工件轮廓尺寸接近,尺寸混装既卡料又互相遮挡。
还有两点容易漏掉。第一,装饰面会把逻辑反过来:网带保住表面,而翻滚留下的磕伤和擦痕,往往在电镀或喷粉之后才暴露。第二,网带式的底面清理并不是加装一个下抛头就自动解决——网带本身会遮住一部分投影面,工序内翻面或人工二次处理往往才是诚实的答案。
节拍、装料密度与带速
两种机型由两套不同的算术决定。
滚筒是固定周期。算上上下料、开门关门,节拍就是周期加搬运之和。滚筒内的装料率比多数买家预期的更重要:装得过满料流无法级跌,工件压在顶层,角部就清不到;装得过松则料团质量不足,无法把磨料带进缝隙。实际做法是把料装到能让工件"滚动而非滑动"的程度,再延长周期,直到批内最重的工件也干净。
网带是一道连续曝光计算。曝光时间等于抛射区有效长度除以带速,所以设备是按"一件工件需要被丸流扫多少秒"来定尺度的。装料密度决定抛头真正打到什么:工件之间的空隙让磨料能打到侧面,而相互接触或叠放的工件会永久性互相遮挡。要保持单层并留出横向间隙,带速按目标表面状态调整——轻氧化物清理可以快,需要粗糙度或抛丸强化效果时必须降速。
两个数字都不是孤立存在的。年产量低于某个规模时,连续线的换型损失会吃掉产能优势;高于这个规模时,批次搬运反而成为瓶颈。这个门槛属于你自己的品种组合,应该按它评估,而不是照抄样本上的数字。
实际会遇到的失效模式
网带的失效方式很有规律,而且大多与装料方式直接相关:
- 跑偏 — 多半由单侧或偏载、托辊磨损高度不一致、张紧不均引起。要修根因,不要靠拧张紧丝杆把网带硬拉回来。
- 断丝 — 冲压毛刺、焊缝与飞边直接压在网带上,以及卡在网孔里的磨料每经过一次就被再打一次。尖锐件下留出间隙、把出料端吹扫装置用起来,大部分断丝可以预防。
- 底部钢丝磨损 — 在薄而轻的工件下方让下抛头满功率工作,整个班次都是从下面"锤"网带。
- 进出料口撕裂 — 卡住或弯折的工件被强行拖出而不是停机处理。发现卡料必须在断电隔离驱动后人工清除。
- 氧化皮嵌网 — 重氧化皮与焊渣卡在网孔里就像砂纸磨钢丝。定期吹扫清理比换网带便宜得多。
滚筒的失效方式不同:履带与衬板磨损开裂、门封漏料把丸料和粉尘漏进车间、薄壁件互相磕出凹坑、混合料在开门时架桥无法顺畅卸出。两种机型共有的是那些"无聊"的故障——叶片磨损改变抛射带型、分离器分不掉细粉、除尘器压差上升悄悄让风量衰减。
什么情况下两者都不合适
对某些工件来说,两种机型都是错的选择。长尺、板材与型材应走辊道通过式;大型或异形、换型频繁的焊接件应走吊挂式。铝和镁的作业需要防爆设计、合适的磨料与对应的除尘配置,必须在前期写进规格,而不是等检查出问题再补。任何不能接受两次搬运的工件,选输送方式时就得按搬运逻辑判断,而不是按清理效果判断。
实际的提问顺序很短:工件能不能承受冲击?有没有固定姿态够不到的盲腔几何?需不需要装饰面?品种是否稳定到可以做单层装料?产量是否值得上一条连续线?按这个顺序回答,输送方式的选择通常自己就浮出来了。