
热浸镀锌前的表面处理:镀锌厂需要什么
锌不会与带污的钢材结合,这使热浸镀锌天然自带质检机制。本文说明抛丸喷丸在脱脂—酸洗—助镀剂链条中的位置,为什么镀前处理与镀后修补需要完全相反的磨料,以及如何如实测算喷嘴、供风与除尘配置。
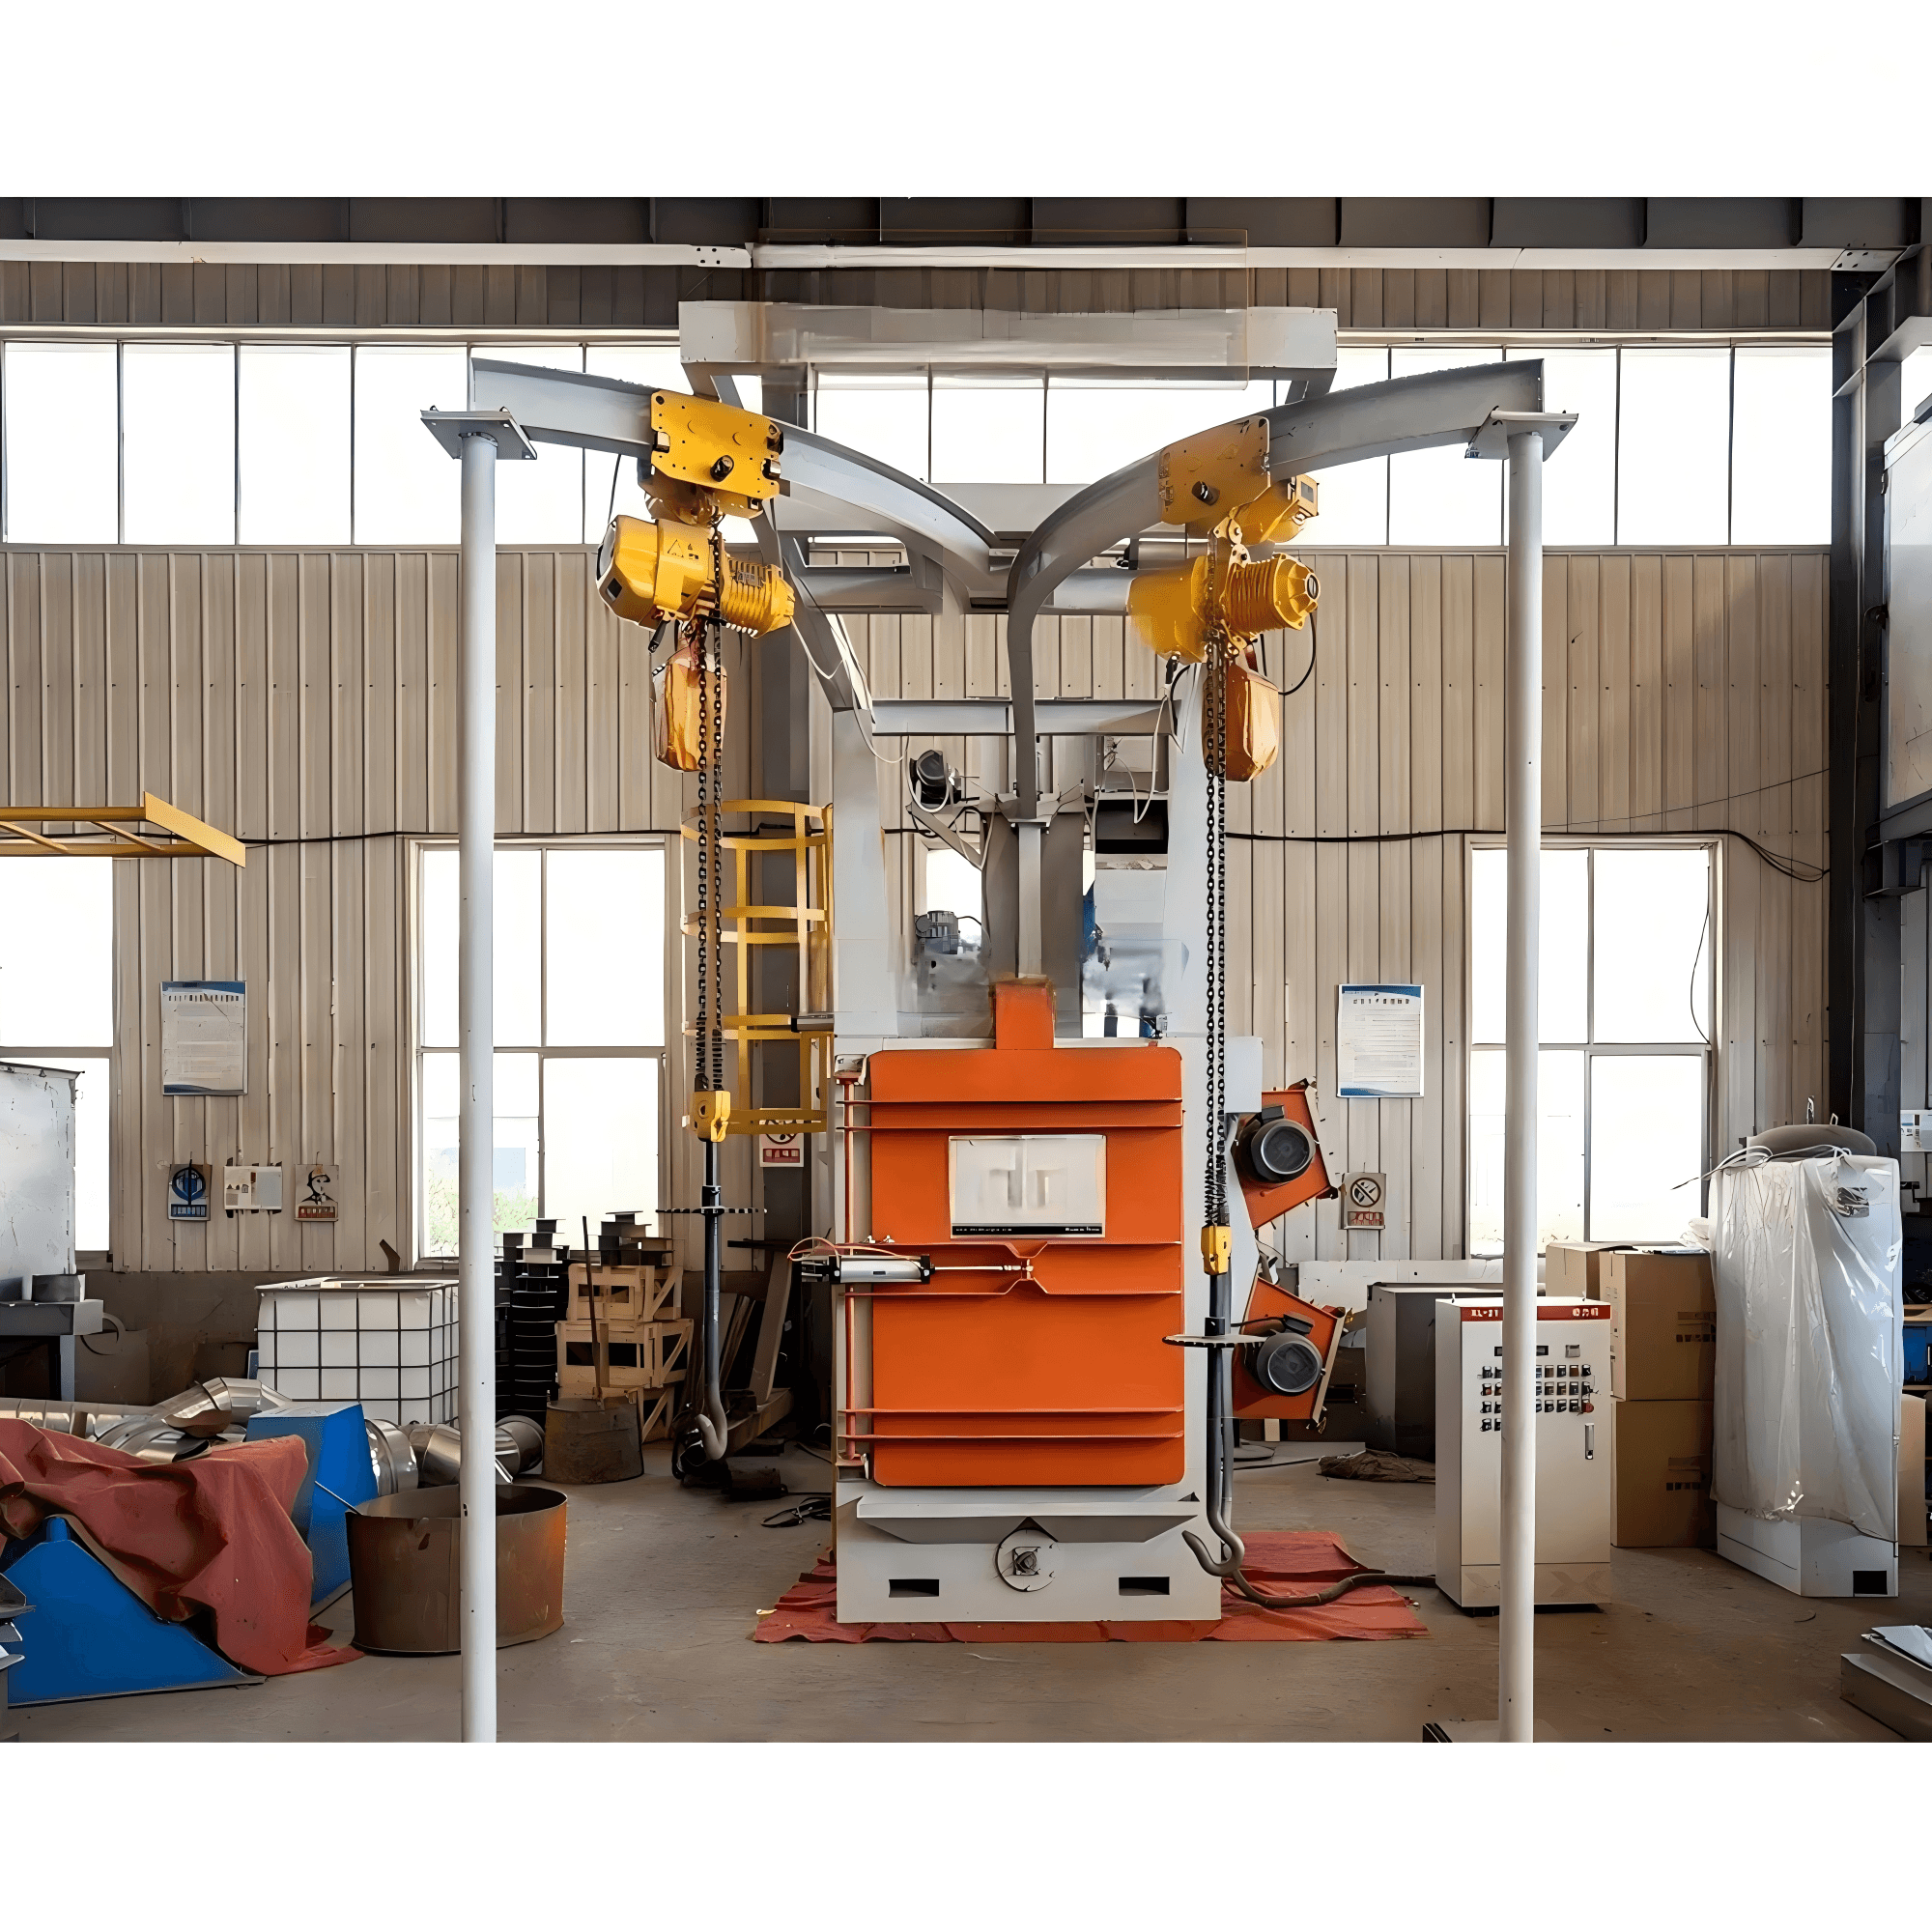
锌锅真正在要求什么
热浸镀锌的"不容错"程度,是大多数涂料规范都比不了的。锌不会与带油、带氧化皮、带轧制氧化皮、带油漆或带焊接渣的钢材发生冶金结合——它只会退开。有用的推论是:镀锌自带一套质检机制。工件从约 450℃ 的锌液中提出时,凡是前处理没做到位的地方,会以肉眼可见的未镀状态留在表面,缺陷在吊钩上就被发现,而不是六个月后在涂层底下才发现。
经典的表面前处理链条有三个工序,抛丸喷丸是其中之一,不是它的替代方案:
- 脱脂 —— 用热碱液、弱酸性槽液或生物清洗槽,把污物、油漆标记、油脂和油从金属表面带出去。
- 酸洗 —— 稀热硫酸或常温盐酸去除轧制氧化皮和铁氧化物。喷丸抛丸可以替代这个工序,也可以作为补充手段与之配合。
- 助镀 —— 氯化锌铵溶液去除残余氧化物,并沉积一层保护膜,避免入锅前表面再次氧化。湿法镀锌时,助镀剂以毯状浮在锌液表面;干法镀锌时,工件先浸助镀剂再烘干。
环氧、乙烯基、沥青和焊接渣不会被碱槽洗掉。这些只能靠机械方式去除——喷丸、打磨或其他机械方法——必须在工件进锌锅之前完成。加工厂的涂层成败,往往就断在这一步。
设计跟前处理同样重要。ASTM A385 规定了获得高品质锌涂层的要求,其中大部分是几何要求:排气孔与排水孔、切割干净的角钢板、以及密封焊接的重叠表面,正是这些让锌液能够流到内部死角再排出来。钢的化学成分同样关键。硅和磷超出 ASTM A385 规定的范围时,涂层厚度会远超规范最小值;而过厚的涂层恰恰是那种在吊装时被磕碰就会剥落开裂的涂层。
两种抛丸作业,需要的是相反的磨料
这是让加工方付出最多代价的认知错误:把镀前的处理和镀后的修补当成同一件事来做。恰恰相反,它们是反向的。
镀锌之前,凶猛的铁基磨料正是你需要的。硬度莫氏 6 到 8 的钢砂,或莫氏 5 到 6 的钢丸,能够击穿轧制氧化皮、焊接渣和车间油漆,并留下涂层可以咬合的锚纹。这个阶段的清洁度目标通常写成 ISO 8501-1 的 Sa 2½ 或 Sa 3——非常彻底或目视洁净的钢材——并且要求油脂、污物、灰尘和异物全部去除。对应的美国标准引用是 SSPC-SP 10 配 NACE No. 2,以及 SSPC-SP 5 配 NACE No. 1。
镀锌之后,当复合涂层体系(duplex)或现场修补需要把锌层表面打粗以便油漆附着时,磨料就必须是软的。行业关于扫掠喷砂的规范 SSPC-SP 16 限定了锌层可以被去除的量——最多 25 微米,约千分之一英寸——并且要求喷嘴快速移动,而不是在某一点慢速停留。规范中被列为可行的介质包括:粒径 200 到 500 微米的铝镁硅酸盐、莫氏硬度 5 或以下的软矿物砂、玉米芯或核桃壳等有机介质、刚玉、石灰石和铸锌丸。莫氏硬度 5 及以上、或体积密度超过 200 磅/立方英尺的介质确实能把表面打粗——但它们同时会抬高峰值高度,喷砂操作者必须付出额外努力,才能把涂层损伤压住。
对于 duplex 复合涂层,车间通常用无盐石榴石做扫掠喷砂,在保住锌层完整的同时,为底漆建立机械锚固。
喷丸怎么算:喷嘴、供风与诚实的节拍
镀锌前处理线的节拍是算术题,不是估猜。先算出可喷面积,除以一个覆盖率,再加上上下料时间。覆盖率随喷嘴孔径和压力剧烈变化,而孔径比压力更敏感——在大多数公式里,孔径以平方比进入,压力近似线性进入。以 3/8 英寸喷嘴、100 psi 为一个可用的基准点:做到 SSPC-SP 6 的商业级洁净,大约 80 到 120 平方英尺/小时;做到 SSPC-SP 10 的近白金属,50 到 80;做到 SSPC-SP 5 的白金属,25 到 50。把隔离围挡、除尘控制、吊装和磨料筛分都如实算进去之后,现场实际产量经常比样本上的数字低 20% 到 40%。
供风是车间最容易踩坑的地方。压力要在喷嘴处测,不要在空压机出口测,并且记住每 50 英尺软管大约要损失 3 到 5 psi。3/4 英寸孔径喷嘴在 90 psi 下的耗气量在 80 到 90 CFM 量级,而 1/4 英寸孔径喷嘴只是其中很小的一部分。空压机的持续排气量应当比喷嘴需求高出 25% 到 50%,这样喷丸过程中压力才不会周期性掉压。重型线上单个喷嘴的磨料消耗在 300 到 800 磅/小时,这个数字直接决定了你到底需不需要回收系统,还是地面清扫回收就够用。
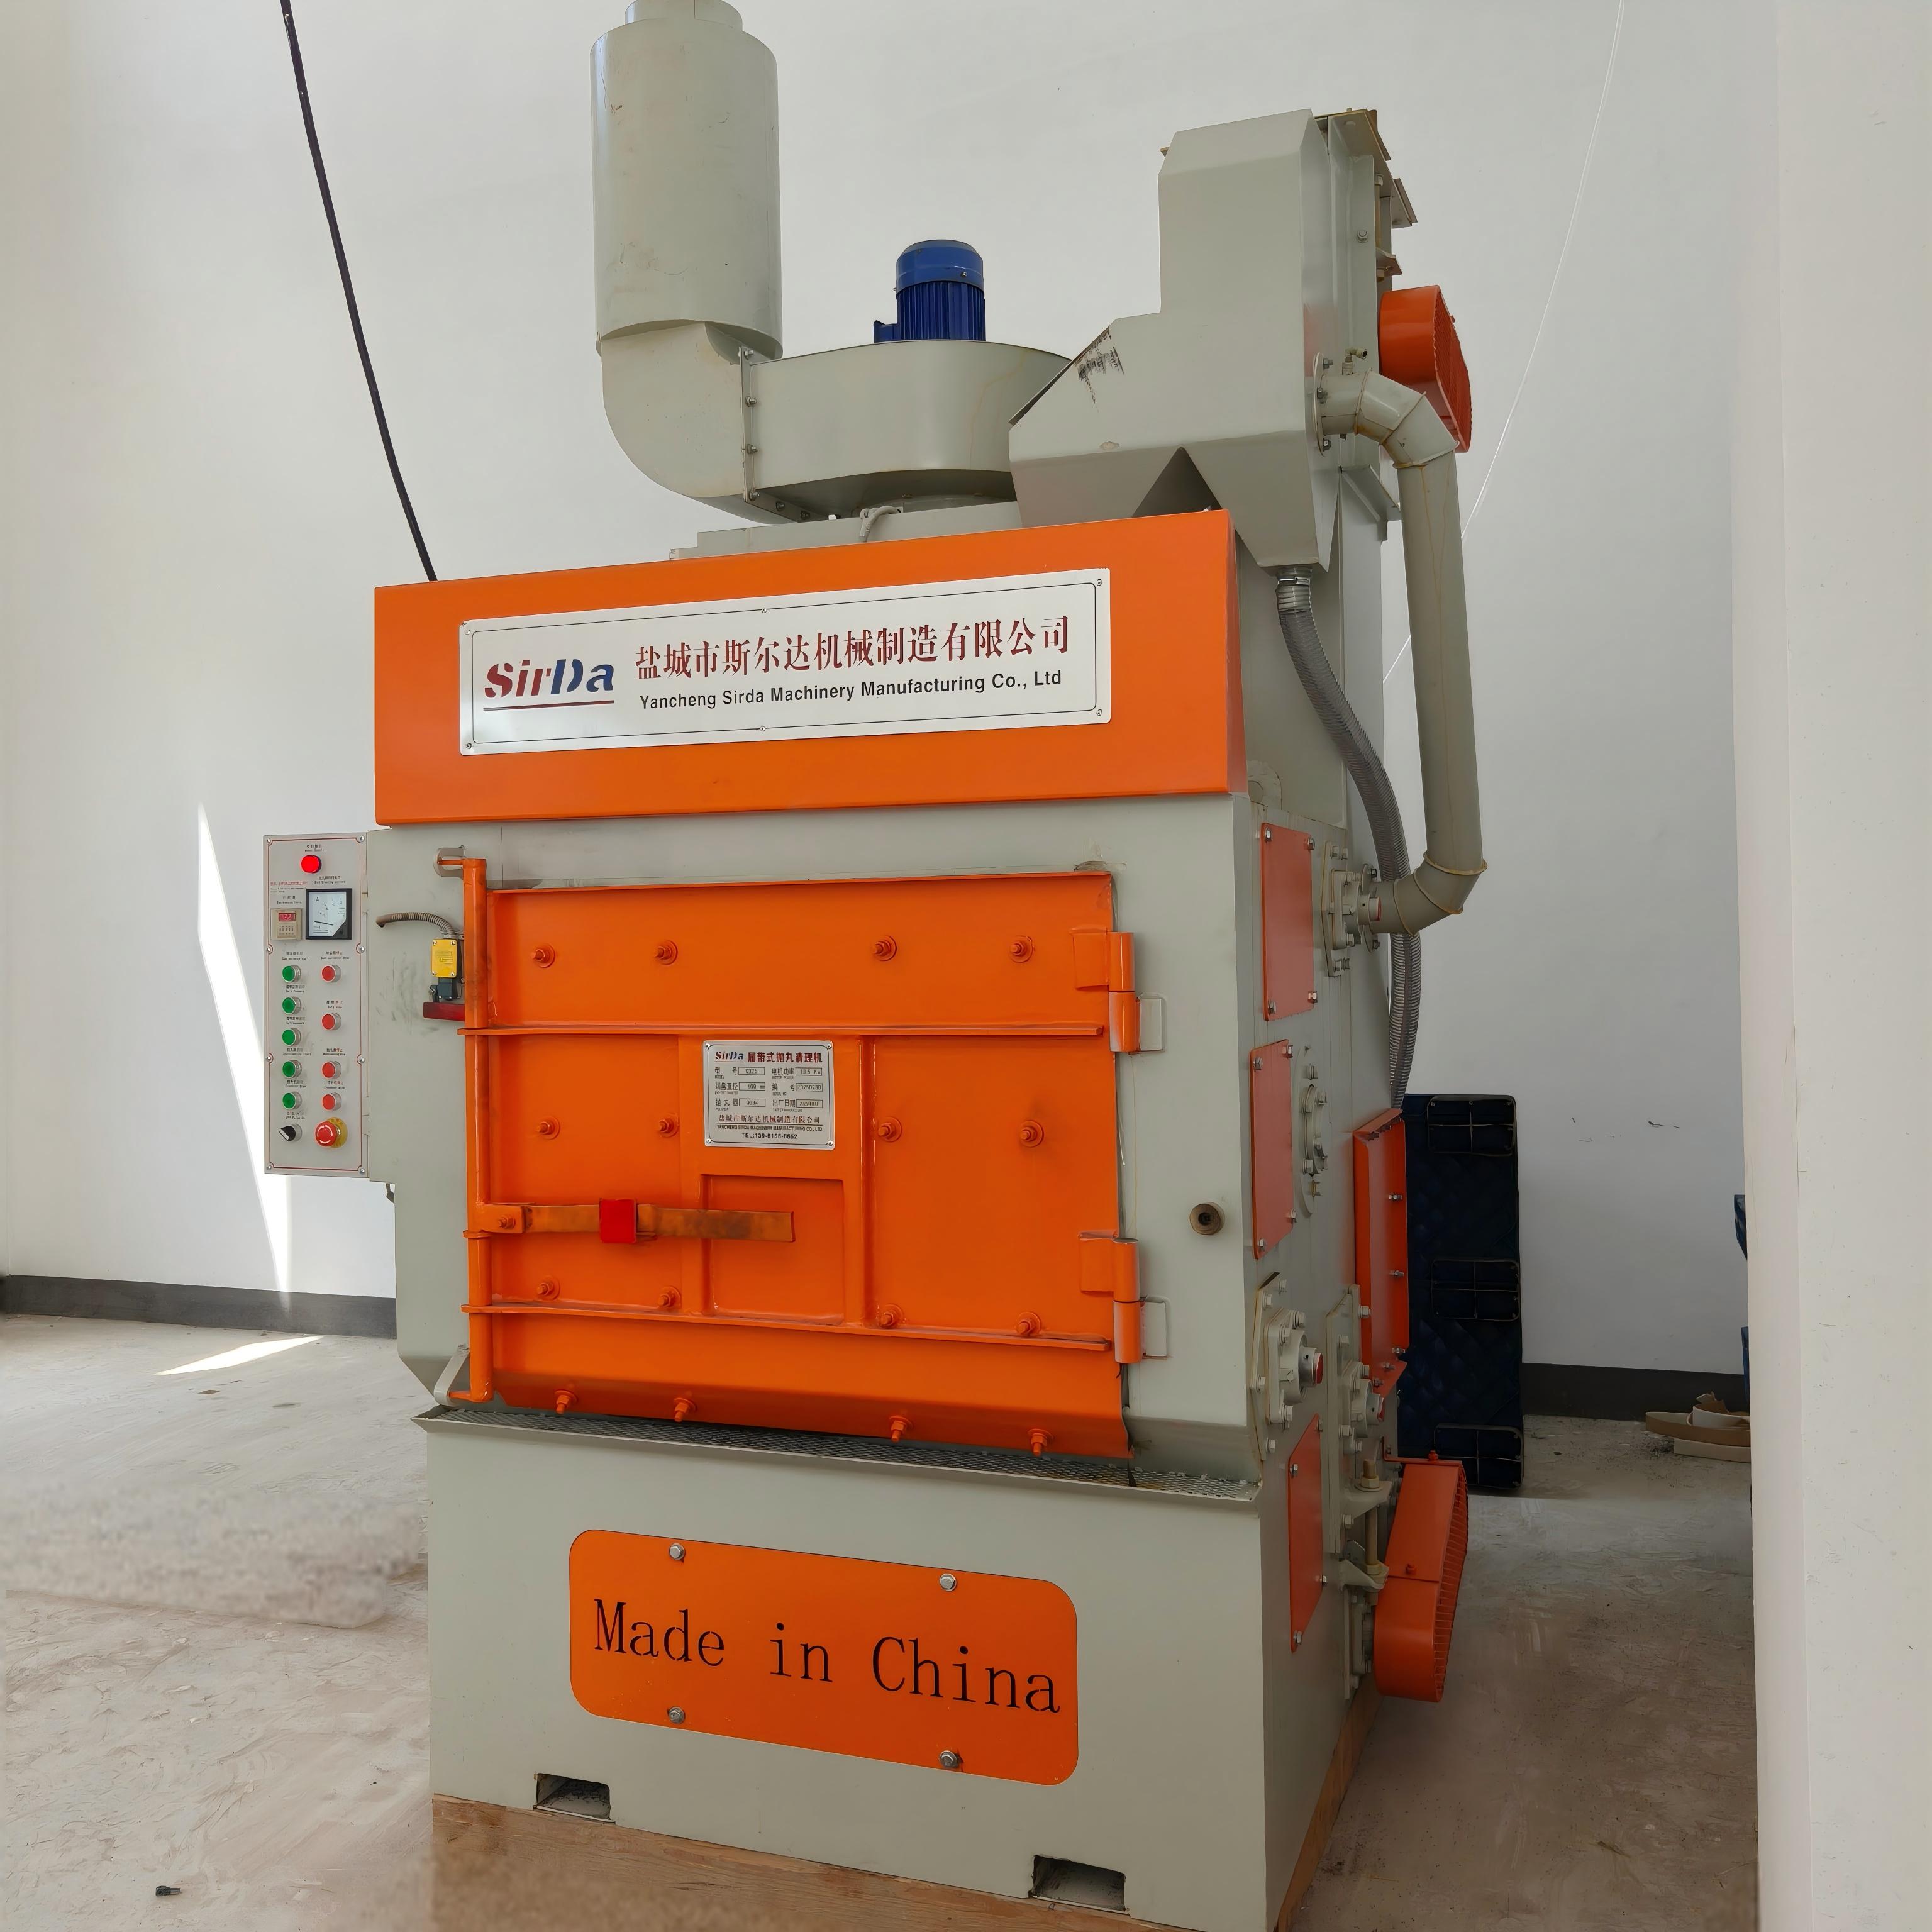
除尘、通风与那些值得点名的失效模式
抛丸会产生高浓度的可吸入颗粒物,在美国,OSHA 29 CFR 1910.94 是适用的主要法规。喷丸作业应在封闭的喷丸柜或喷丸房内进行,排风要保证没有可见粉尘逸出,并且使操作者的呼吸区低于允许暴露限值——惰性粉尘通常为 10 毫克/立方米,含二氧化硅的介质则更低。除尘器按喷丸柜排风量的 1.0 到 1.2 倍选型,卡滤筒的过滤面积保持在每 100 CFM 配 4 到 6 平方英尺,脉冲反吹清灰另留 5 到 10 CFM、100 psi 的压缩空气。喷丸房横向风速保持在每分钟 50 到 100 英尺,喷丸柜门面风速保持在 100 到 150。
现场真正会出现的失效模式,出奇地一致:
- 锌灰和助镀剂残渣被带回喷丸房 —— 这类污染会在下一次镀锌后重新表现为露底点。
- 修补区域喷过头 —— 在镀锌面上用了凶猛磨料,剥掉的锌层远超 25 微米的允许量。
- 磨料交叉污染 —— 碳钢与不锈钢工件共用一套回收系统,不锈钢件表面容易被铁质污染而发花。
- 回收料斗内磨料起拱 —— 料斗供料不足或筛网卡死,最先出现的现象是锚纹不一致,而不是机器坏掉。
- 压缩空气供气不足 —— 压力周期性波动,导致每件工件最后一遍喷得比第一遍干净。
- 缺少自闭式死手阀 —— 那个为了省两秒钟而被拆掉的安全装置,总有一天会出事。
这些都不是什么冷知识。它是一条被充分理解的链条。把脱脂、抛丸、酸洗、助镀当作一个完整流程而不是四次交接来管理的车间,最终拿到的是更可预期的涂层,和一份短得多的缺陷清单。