
现代喷丸室里的 PLC、HMI 与远程监控
现代喷丸室既是抛丸问题,也是控制问题。本文梳理 PLC 到底在编排哪些动作、哪些联锁必须写进技术协议、抛丸强化与涂装前处理该怎么留过程数据,以及自动化喷丸室在日常生产中最常见的几类失效模式。
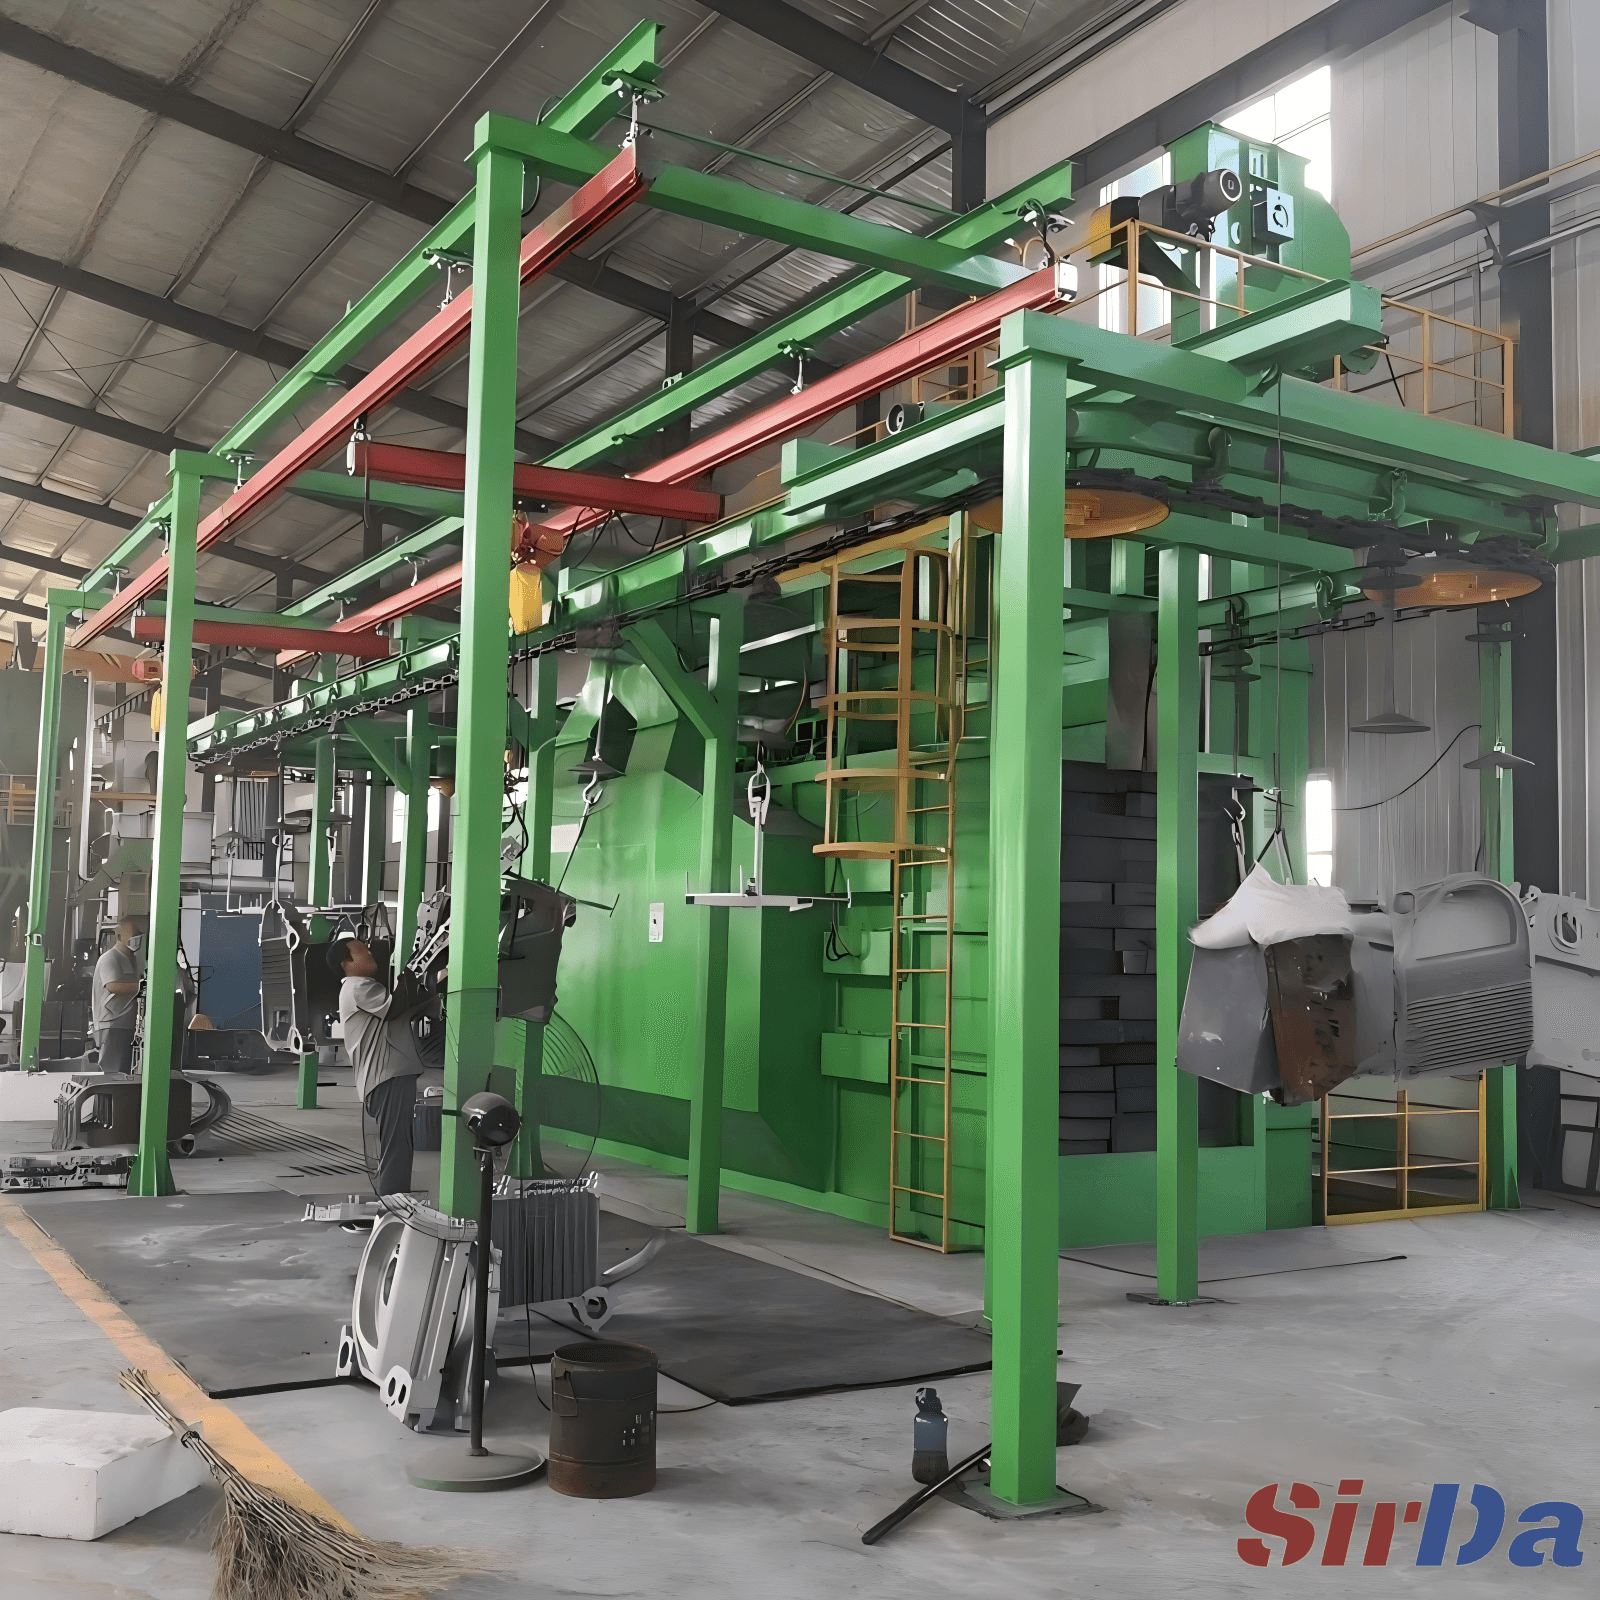
抛丸室不知不觉间已经变成了控制系统。二十年前,这台设备无非是一台风轮、一个料斗和一个定时器,成品好不好全靠操作工肉眼判断。把眼睛换掉的,是一台小型可编程控制器、一块触摸屏和一组变频驱动;从这一刻起,评判这台机器的依据就不再只是它做出来的零件了。
控制器到底负责什么
现代控制包负责编排工件输送链路——进料输送机、密封帘幕段、抛丸区、出料段;通过变频器平滑升降抛丸机转速;用气动控制阀向每台风轮定量供料;并按正确的先后次序启停除尘系统。这些都不算新鲜事。真正要紧的是:没人盯着的时候,它能把那组数字稳住。
风轮转速是最容易想到的变速点。改变电机频率,就改变了磨料离开叶轮的出口速度,这是影响去除速率最大的一个杠杆——同时也决定了这份去除里有多少变成了变形,而不是清理。给料流量是第二个杠杆,但它替代不了第一个。为了对付一块难处理的区域去把给料阀开大,只会淹没叶轮、打乱射流型,反而让粉尘量往上走。输送速度决定停留时间,而停留时间正是错误藏身的地方:在略低的风轮转速下多抛一会儿,铸件看上去没问题,图纸上却体现为边缘变形。
这一切的意义在于可重复性,而不是自动化本身。让操作工凭眼睛定风轮转速,下周就复现不了。把风轮转速、给料量、输送节拍和曝光时间绑进同一个配方,"看起来干净"才变成质量体系真正能接受的东西——前提是背后的传感器是真的,而且这台机器肯老实汇报自己的状态。
值得较真的联锁
触摸屏是整套系统里最不值得一提的部分。联锁才是防止抛丸机变成"快速毁件工具"或"昂贵灌尘工具"的关键。这个清单不长,任何一家供应商都应该毫不犹豫地逐条说出来:
- 风轮与闸门联锁 —— 风轮未确认运转时供料闸门不得开启,杜绝把磨料倒进静止叶轮里
- 检修盖与舱门安全开关 —— 检修盖或舱门打开时,风轮不得启动
- 级联停机 —— 下游故障(提升轴卡死、螺旋输送机堵转)按正确次序停掉上游设备,而不是让磨料堆积、把电机憋停
- 除尘时序 —— 抽风先于风轮启动、滞后于风轮停止,避免最后那点悬浮粉尘落在丸室地面上
- 滤袋压差跳闸 —— 除尘器糊袋或旋转卸灰阀故障时机器拒绝运行,而不是悄悄把粉尘排进车间
- 急停与舱门回路的安全功能 —— 用硬件实现,而不只写在 PLC 程序里
如果一份报价里没写清跳闸条件,请在比价之前要求把联锁清单写成书面文件。这比任何规格书都更能区分供应商的成色,因为它暴露了机器在故障状态下的行为到底被想过多少。
从触摸屏到远程日志
现代抛丸室越来越多地接进厂区网络,价值与风险都集中在这里。正当的理由只有一个:停机时间。一条以真实报警清单送到服务工程师手里的故障报告——哪个开关、哪个压力、跳闸瞬间在跑什么——能把两天的等待变成一通电话。第二个理由是过程数据。如果控制器给每个循环打上时间戳,车间就能回答那些平时想不起来问的问题:这一个班次里到底有多少时间真的在抛,而不是空转或故障停机?维护周期有没有按期执行?本该一模一样的零件,用了几套不同的参数?
当抛丸不再只是一道清洁工序、而是被写进文件的过程时,第二个理由尤其重要。抛丸强化就是典型例子:强度按 SAE J442 和 SAE J443 用 Almen 试片验证,磨料按规定的粒径和硬度等级管控,航空件按 AMS 2430 或 AMS 2432 接受审核,首件报告按 AS9102 编制。这些都不是机器来保证的——但一台能记录每件工件实际所用参数集的控制器,能把"我们按批准的工艺规范做的"从一句说法变成一条记录。这就是"经得起审核"和"勉强混过审核"的差别。
风险在于,远程连接常常只被当成一个功能,而没被当成一套系统。几条规矩值得一开始就说清楚:连接应当经过防火墙从厂区出去,并且在厂内可以物理关闭;机器不处于明确的维护状态时,不允许从外部写入任何参数;访问必须有日志。而把这些控制加到老机器上,是常规工程活,不是前卫工程活——更换控制柜、用变频器替掉直接启动、刷新可视化界面、补齐文档,都是走得很熟的路,光是变频器这部分通常就能收回相当一部分成本。
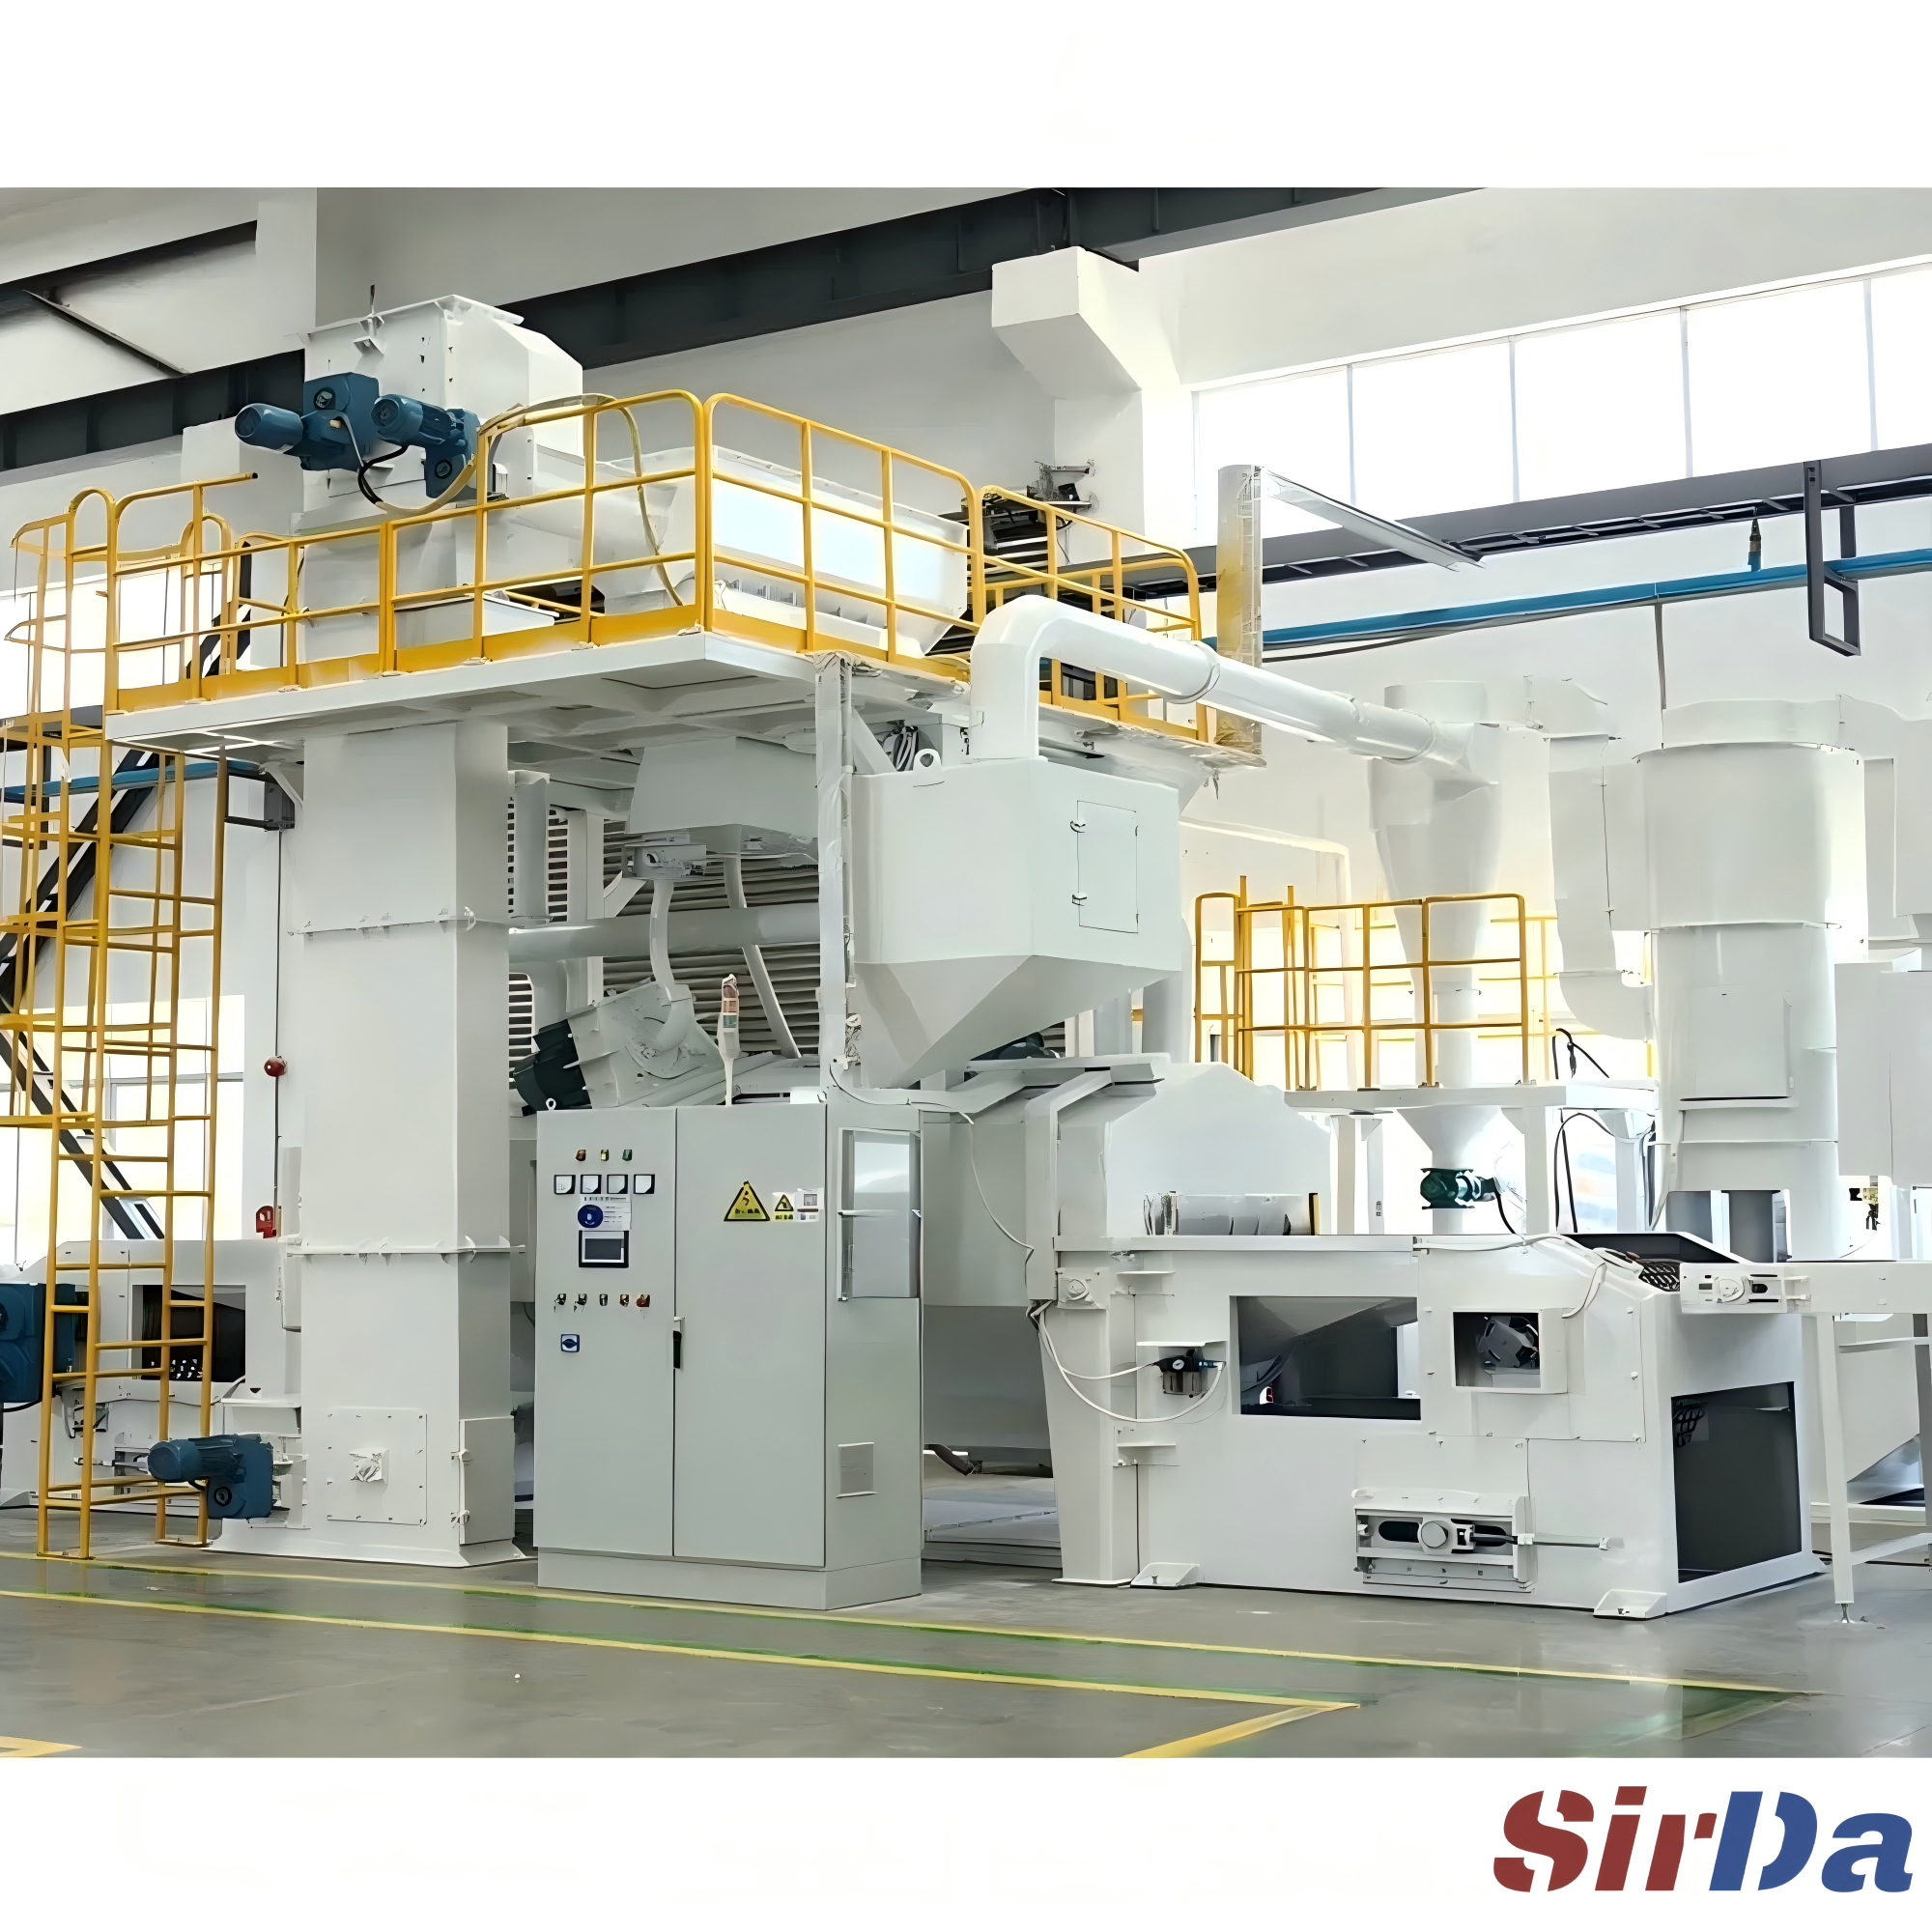
自动化抛丸室真正会在哪里翻车
让操作工憋屈的机器,失效方式往往落在少数几个可预测的坑里,而且没有一条跟控制器本身有关:
- 报警没人看 —— 干扰性跳闸一多,人就训练出"确认然后忽略"的条件反射。每一次跳闸要么修掉,要么从时序里摘掉,报警清单应该出现在交接班时
- 传感器漂移且从不校验 —— 料位开关在空料斗上显示有料,压差变送器在糊袋状态下报"滤袋正常",这些都会悄悄把工艺推出规范范围。校验周期应当和叶片更换周期挂在同一张表上
- 配方没人负责 —— 谁都能改参数集,参数集就必然漂移。参数应当按角色锁定,变更走和其他工艺变更一样的评审流程
- 数据没人看 —— 从不被看趋势的趋势只是一份日志文件。记录了却从不绘图的强度或停留数据,不会提醒你风轮护板已经磨穿
- 把网络当成可信的 —— 机器一旦在车间网络里可达,不做隔离就等于对外可达。必须留一个物理手段把它断掉
验收控制包之前,站到机器前问操作工三句话:机器不对劲的时候,面板先告诉你什么?夜里停机,谁知道、多久能知道?哪个参数是你自己会改的?这三个答案比规格书更能说明控制系统的成色。报警被认真读的机器,联锁才真的有意义;操作工能讲清配方的机器,配方才是一份受控文件;肯老实汇报自身状态、而不是因为循环跑完就默认一切正常的机器,才是唯一值得接进网络的那一种。
抛丸室的自动化不是为了把操作工换掉,而是把工序变得足够清晰,让两个班次、两个季节、两种语言做出来的表面质量一样。