
磨料分级:降低磨料消耗最省钱的办法
磨料不是被用完,而是被磨细。通过筛分分析、重力风选分级和定量补加,让工作磨料保持切削能力,而不是沦为粉尘。
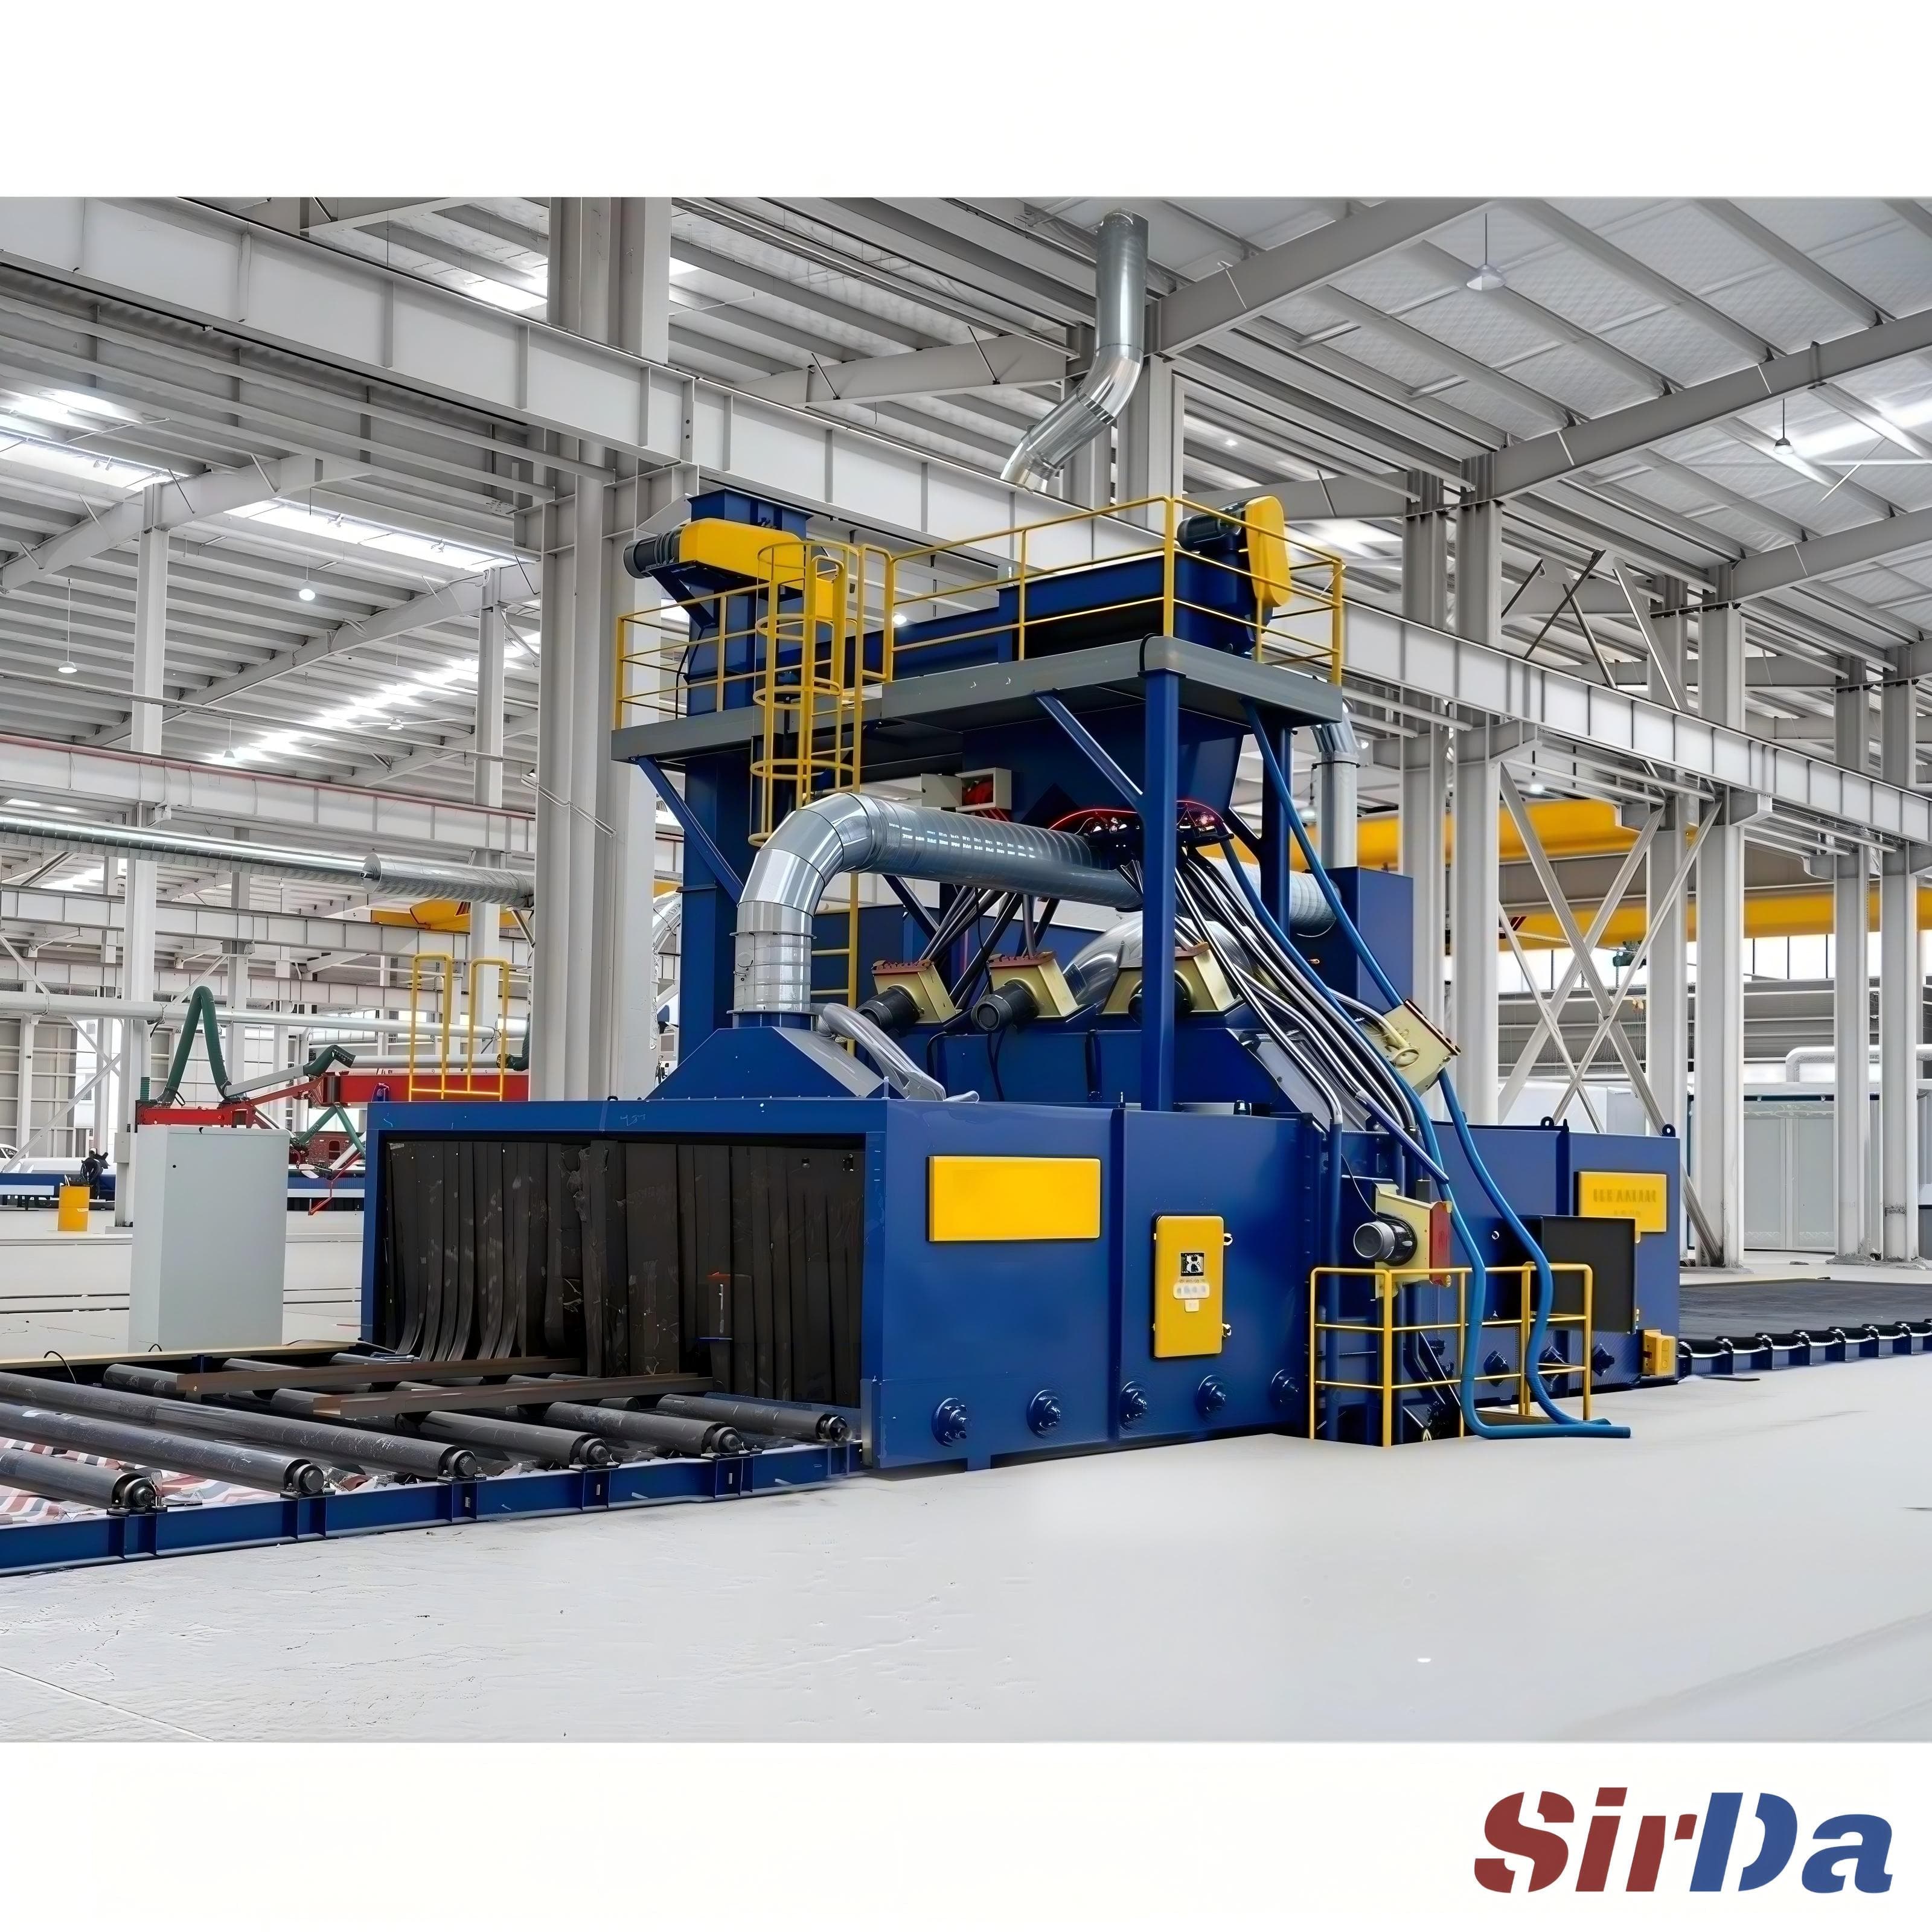
工作磨料是怎么悄悄变质的
磨料不是单向消耗的。每一次撞击都会崩碎几颗颗粒,崩碎一次,粒群里就多出一块碎片。于是两件事同时发生:平均粒径在下降,粒度分布也在变宽。这两件事从抛丸窗口外面都看不出来。操作工最先察觉的是设备声音变了、粉尘变浓了,同样的节拍打不出同样那道灰白色的表面了。
这就是磨料费用通常被顺其自然地管着的原因。新磨料凭手感加多少就加多少,废磨料靠目视判断倒进料斗,损失体现为一条缓慢爬升的成本曲线,而不是一笔能单独拎出来的账。这不是粗心大意,是缺一个数。
更省事的做法是把工作磨料当成一件有可测状态的存货来管。磨料分级,就是把工作料过一道分级工序,滤掉粉尘和已经崩碎失去切削性的颗粒,只把仍然锋利的部分送回系统,这是成本最低的一步,因为它回收的是你本来就要花钱买的料。
筛分分析到底告诉了你什么
起点是对混合均匀的取样做一次常规筛分。按目数从粗到细叠好筛网,把量筒装到固定体积,振动两分钟左右,读取每个筛上留存的体积。留存体积乘以二就是该粒径段的百分比,足以判断整个系统有没有跑偏。
各标准组织对筛号体系是一致的:ANSI B74.12、FEPA 43G 和 JIS R6001 都用同一套目数基准描述磨料粒度,所以以目数标注的切割粒径在不同供应商之间可以直接互换。钢丸另有 SAE J444 单独分级,买金属磨料时值得读一读,因为它规定的是钢丸的粒度代号和公差,而不是笼统的磨料号。
车间里真正要紧的阈值很朴素:
- 大约 30 目以上的粗颗粒冲击力大,耗漆,并且会把表面粗糙度拉高到涂层规格盖不住的程度。常规清理料里要把它们挡在外面。
- 50 到 80 目这一段,在清理新钢材、清除锈蚀和旧漆时靠的就是它。掉的就是这个粒级,锚纹才会被压平。
- 140 目以下的颗粒实际上就是粉尘。回收料里这个比例超过几个百分点,料就是在往除尘器跑,而不是往工件上打。
- 细粉比例随时间上升,是分离器已经抓不住小颗粒的第一个可靠信号。
如果只能保留一个数字给车间主管,那就是细粉百分比。一个数值、已知取样体积、每周记一次,它在磨料经济性上比一个月的采购台账更能说明问题。
把分级做进回收闭环
只排出去只是一半。抓不住的细粉会留在系统里,所以分级必须放在物料流动还足够可预测的位置上。
- 振动多层筛负责粗端。适合钢丸、棕刚玉这类硬度高、形状规则的磨料,也是应对金属屑和破碎铸件夹杂物的实用选择。
- 重力风选按终端速度分离。轻粉尘和轻杂物被带到滤袋,完好颗粒落进料斗。关键优势在于输送速度低,回收设备自身造成的二次破碎和损耗更小。
- 磁选要放在筛分之前,把钢丸料里的铁磁性杂质去掉,避免铁屑回到抛丸室内变成嵌进表面的夹杂。
- 除尘侧的滤筒过滤决定细粉会不会变成真金白银的损失。料斗密封并维持负压,同时也能挡住湿气和循环粉尘污染工作料。
分级之后怎么存和分级本身一样关键。共用一个料仓的磨料会共命运,干燥、分类存放的磨料保持均匀切削的循环次数,远长于随手铲进潮湿角落的那一堆。
值得记住的几种失效模式
粉尘先是效率问题,再是安全问题。 粉尘大意味着细粉在承担切削,意味着同样的清理效果需要更长的节拍。操作工本能地去加压,加压让颗粒更多破碎,细粉比例继续上升。这个循环会自我喂养,也正是磨料费用在什么都没变的情况下悄悄上涨的原因。
靠加压去补偿变钝的磨料,是同一个机制的另一面。磨料破碎率随压力显著上升,为低压工况选定的磨料等级扛不住高压节拍。压力要和分级机实际保住的粒度等级匹配。
受潮是个安静的杀手。 磨料结块后,破碎点出现在块的棱角上而不是撞击点,成团的细粉也能让调好的风选完全失效。核桃壳、玉米芯这类有机磨料吸湿尤其明显。干燥的空气比回收回来的磨料便宜。
混用不同类型的磨料会让分离变得不可靠,因为不同密度、不同破碎行为的料没法在一套筛子上排干净。更换等级或类型时,要先把抛丸室、回收管线和分级机彻底清空再装新料。
有一个反直觉的结论值得直说:往往是新磨料贵、真正的旧磨料便宜。分级做得当的工作料,保持切削边缘的时间远长于没有分级的料,省下来的就是那些你本来不必买的磨料。盯住细粉百分比,按固定周期给磨料分级,坚持补加而不是整锅换掉,那么工单上那条最难解释的磨料消耗,就终于有答案了。