
长铸件抛丸机如何选型定尺寸
为长铸件选抛丸机,本质是确定三个数字:工件外形尺寸、每小时产量、目标表面粗糙度。三者任一算错,要么买成长期闲置的产能,要么选小腔体、永远在跟工件较劲。
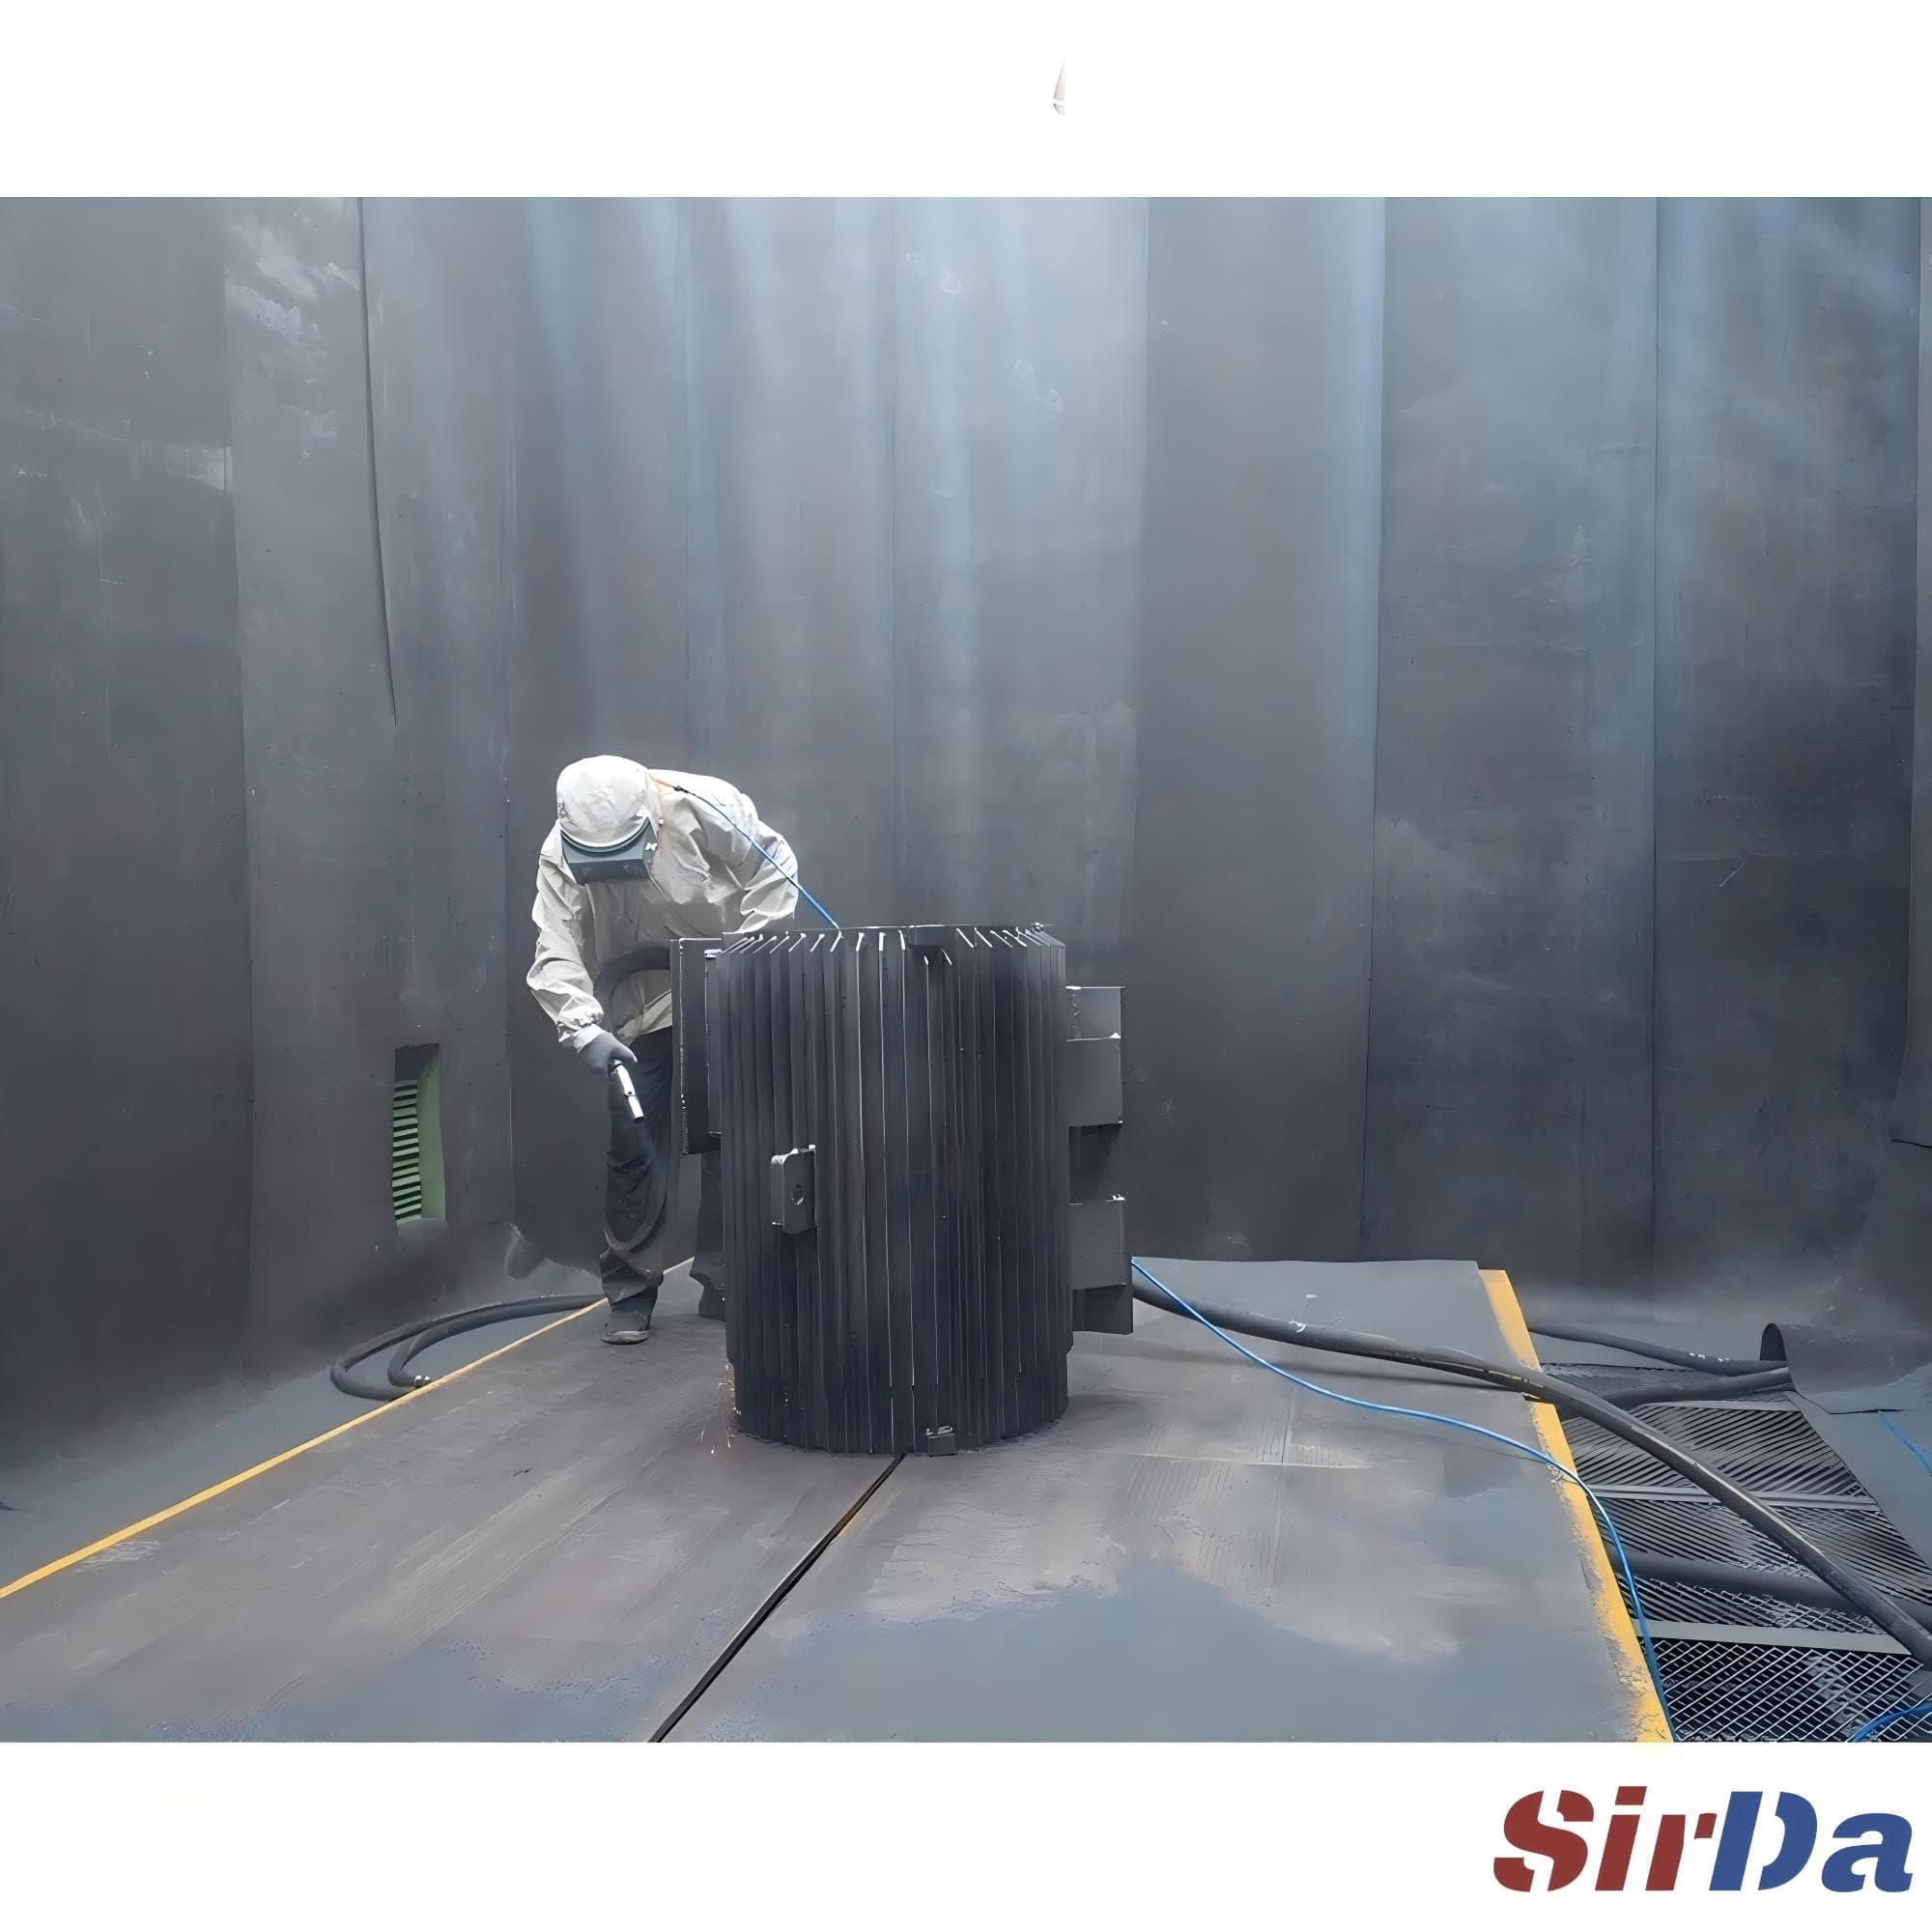
选型失误大多发生在还没认真看工件的时候。报价出去、设备进场,半年后要么为闲置产能付钱,要么卡在根本装不进去的工件上。选型不是一道算术题,而是三个互相独立的约束,设备必须同时满足三者。
先量外形尺寸,别先称重
每台设备都有物理腔体,工件必须真的放得进去、装得上夹具,并且能在喷丸区内旋转或通过而不刮蹭。请测量真实的最大外形:长、宽、高,以及最宽处的最大重量。重量决定吊挂和输送驱动,外形尺寸决定其余一切。
代价最高的错误,是忽略了工件需要活动余量。一个尺寸在腔体范围内的铸件,如果需要旋转才能获得完整覆盖、没有摆动空间,照样用不了。长铸件用吊钩输送时,垂直尺寸要加上夹具高度,需要在喷丸区内旋转的工件还要加上回转间隙。
产量是速率,不是批量
第二个约束是你实际需要的每小时件数。要按真实生产计划算,而不是理论最优值。一个班次里有换型时间、有吃饭时间、还有尺寸不一的工件,实际产出和表格推算的数字差得很远。
- 用月度需求量除以可用生产小时,得到真实小时速率
- 加上换型、清理卡件和故障恢复的余量
- 用保守输送速度对照设备能力,不要按宣传册上的最高速度
宣传册上的速度通常是在满速、轻磨料负载下测的。密集的铸铁件按那个速度跑,清洁度更好,但实际有效产能远低于标题数字。要问供应商:在你真正会用的磨料密度下,产能是多少。
表面要求决定磨料与功率
第三个约束是你必须交付的表面。准备喷漆的粗铸件可以接受更粗的切割点和更快的节拍。要走涂层规范的机加工铸件,或者不能有铁污染的不锈钢件,磨料选择和喷砂能量就全变了。
便宜设备往往就是在这一步悄悄变贵的。按产能目标选型、但功率不足以达到目标粗糙度的机器,只能靠延长停留时间来解决,这意味着要降速运行,于是产量目标也一起失守。功率和腔体必须一起放大,否则你只是在用一个问题的解法制造另一个问题。
签约前先核外围配套
有两个数字经常被漏出报价单,然后变成昂贵的变更单。
除尘。 风量由腔体容积和磨料体积流量决定。除尘器偏小会导致粉尘外溢到作业区,这不只是卫生问题,是合规和健康问题。要确认除尘器对你计划使用的磨料有风量余量,因为高密度磨料在同样输送速率下的排风量远大于轻磨料。
磨料回收。 分级机和回送回路要按峰值负荷设计,不是平均负荷。分级机偏小会迫使操作工减少磨料投料量,而投料量下降是丢掉既定表面效果最快的方式。回收能力同时决定每小时新磨料用量,这笔成本在出现设备故障之前很久就体现出来了。
靠谱的供应商会问你要什么
任何值得认真对待的供应商,都会在报价前要图纸外形、来料状态、月度产量和目标表面粗糙度。如果你只在询价时给了工件尺寸、别的什么都没给,那你拿回来的数字就是一个带交期的猜测。如果你是买方,跳过这些问题的供应商,往往也是售后响应最慢的那个。
发图纸,不要只发一个总长度。能体现最复杂几何、最重截面和覆盖要求的图纸,才能把报价变成一份配置方案。