
铸铁与铸钢件磨料如何选型
磨料选型直接决定每吨清理成本、表面粗糙度轮廓,以及多少铸件会因表面处理不合格而报废。本文从磨料形状、SAE 粒度区间、硬度牌号、清洁度与粗糙度轮廓的区别,到铸造与机加工现场常见的失效模式,做一次面向落地的梳理。
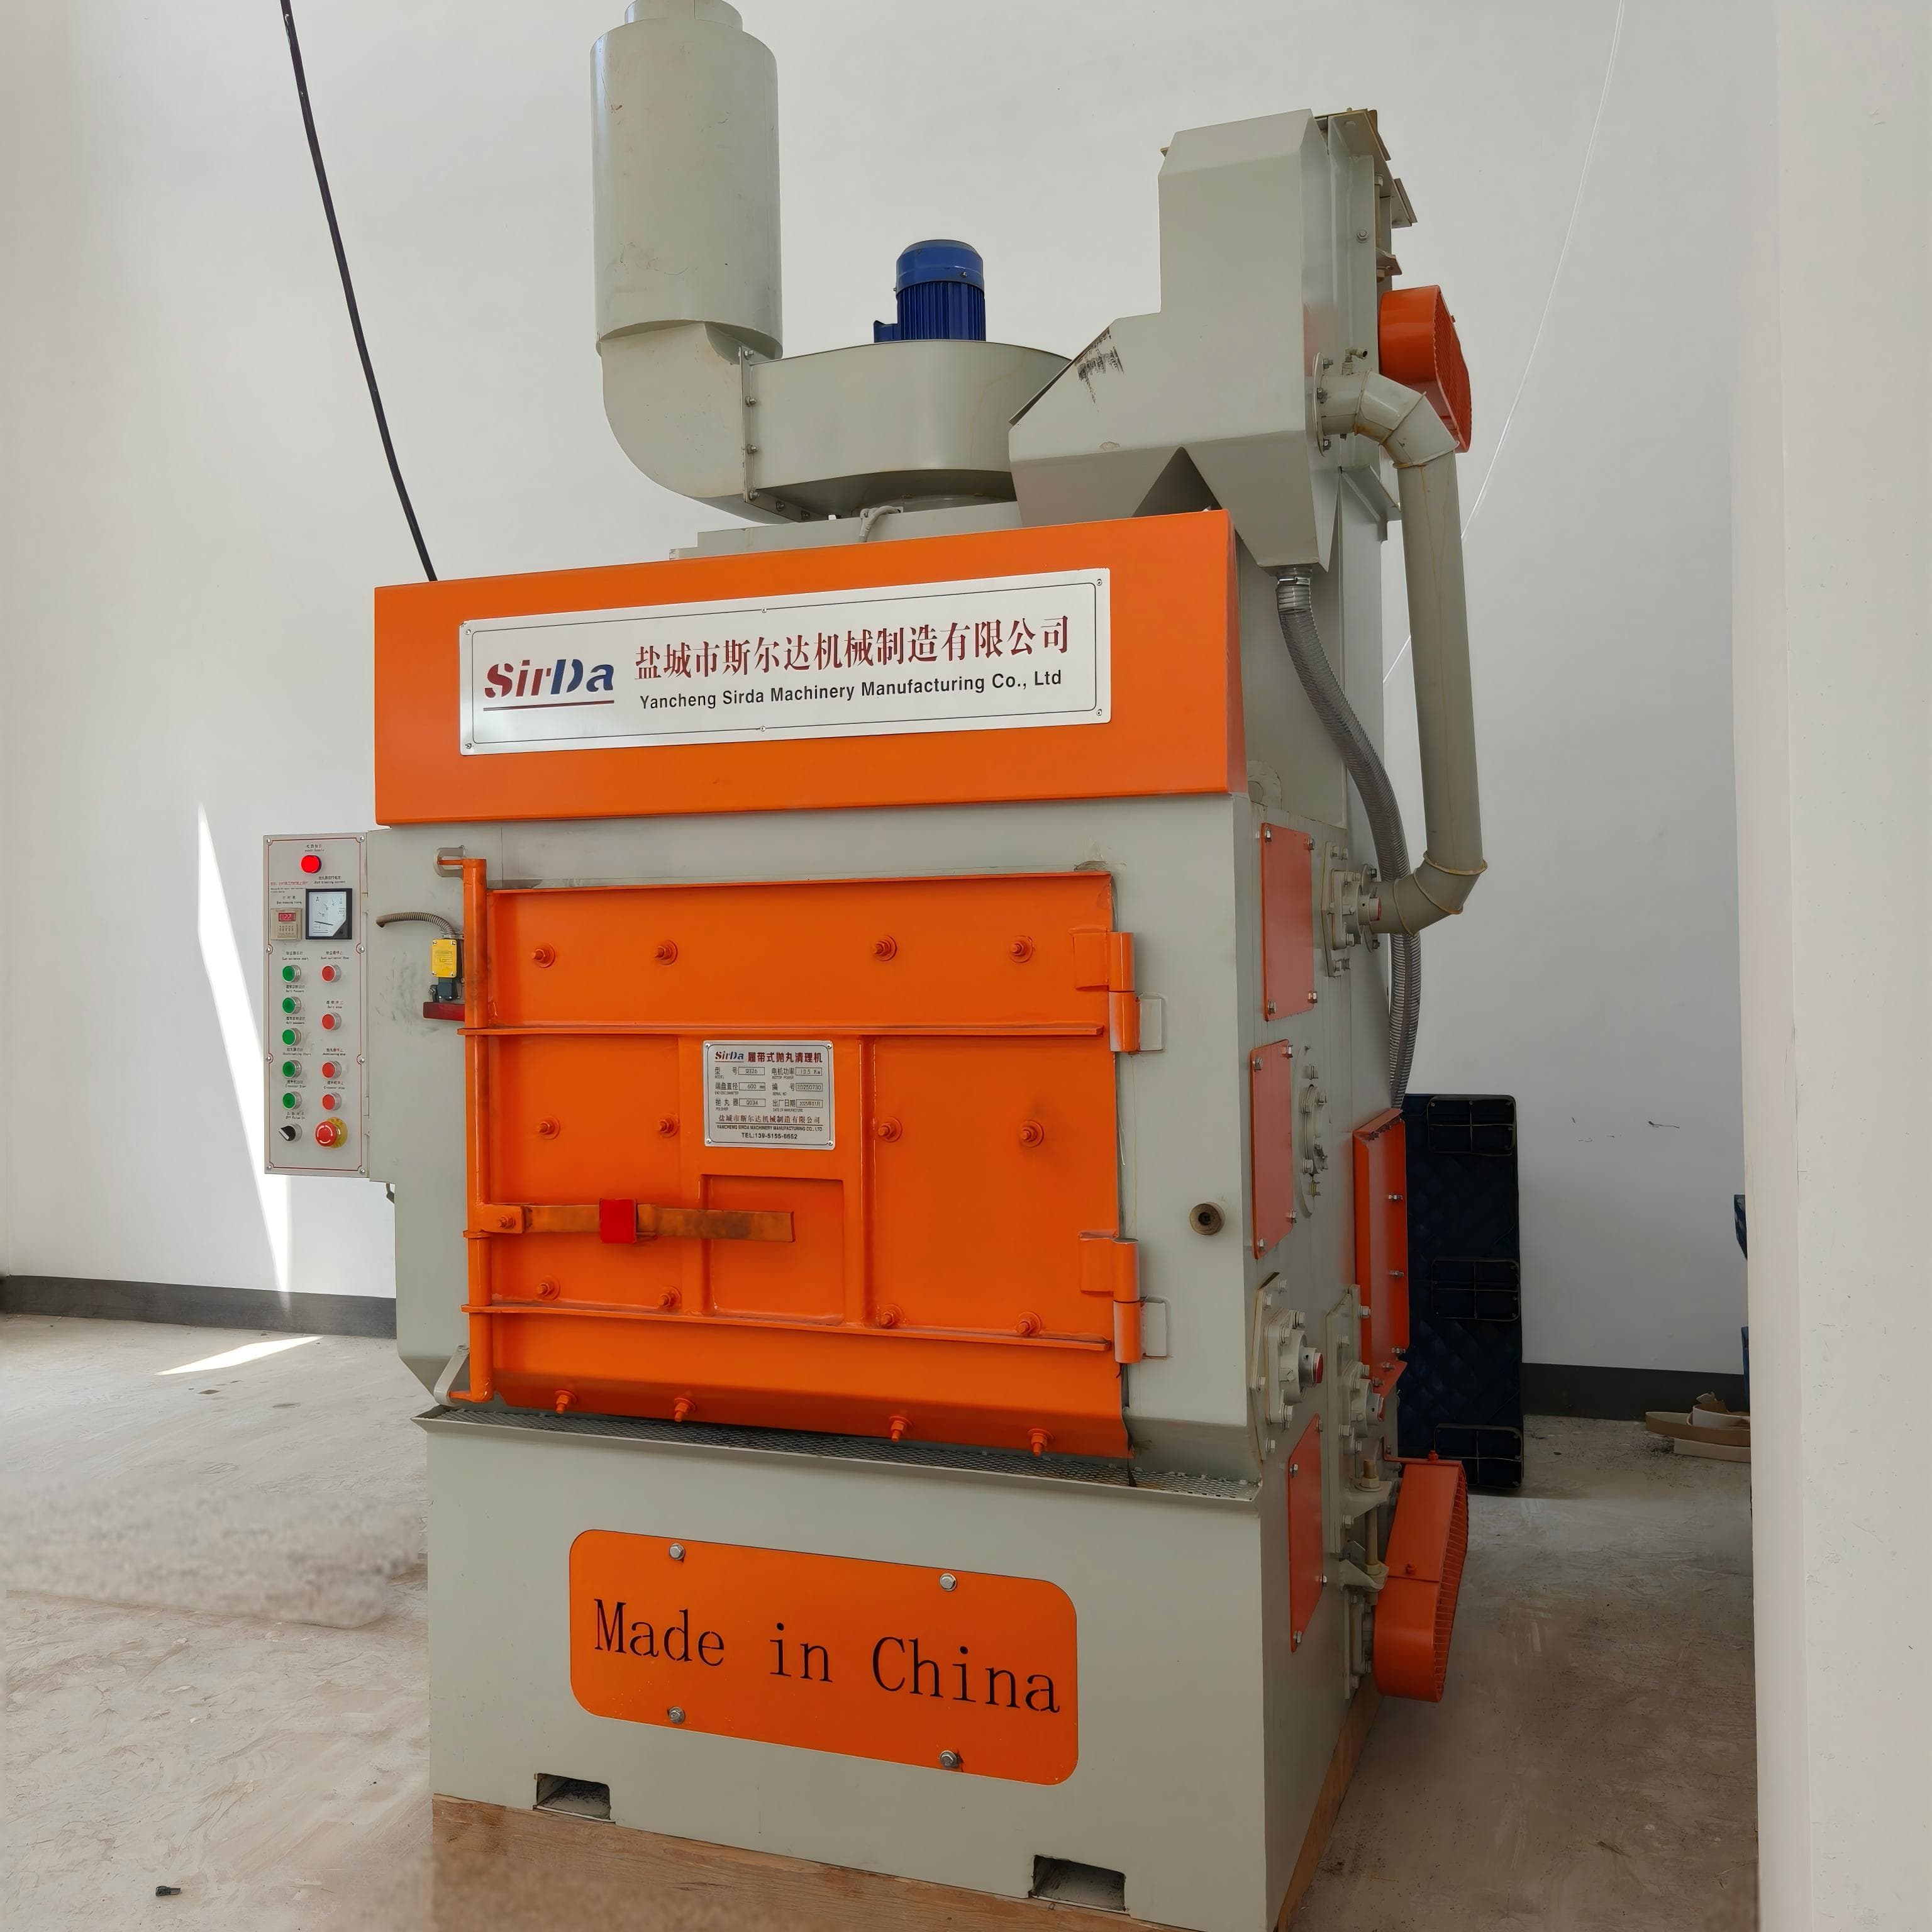
铸造现场的人都知道铸件从抛丸机里出来还带着型砂是什么样子,第一反应往往是"磨料不行"。但多数情况下磨料是被冤枉的——真正的原因要么是磨料规格与铸件根本不匹配,要么是分离器切错了粒级,要么是除尘量从来没按工况算过。磨料选型其实是四件事的联合决策:形状、粒径、硬度,以及如何不让污染物进入循环回路。
从铸件本身出发,而不是从磨料样本册出发
灰铸铁和铸钢不是同一种基体,把两者用同一套参数处理是最常见的选型错误。灰铸铁脆性大、片状石墨组织明显:粗粒端的多角钢砂清理速度快,但同样会在石墨片处形成应力集中,容易造成棱角崩缺和薄壁开裂。可锻铸铁和球墨铸铁比灰铸铁更能承受强化的处理。铸钢件韧性更好,可以用更硬的磨料,但厚重的氧化皮和铸造表皮仍然需要真实的切削能力。
再加上两个没人写进工艺卡的因素:最小壁厚,以及表面被遮挡的比例。4 毫米的薄壁件承受不了 40 毫米泵壳的同等处理强度,而内腔芯子表面也无法靠平面那样的冲击方式来清理。
先看形状:磨料颗粒对表面做什么
- 球形钢丸(S230–S460,SAE GP 硬度)——靠滚压而不是切削。这是铸造清理的行业基准,表面洁净、嵌入浅;涉及喷丸强化疲劳寿命或尺寸稳定性时,几乎是唯一合理选择。
- 多角钢砂(G25–G40,GL 或 GH 硬度)——靠切削。当涂装体系要求明确的锚固轮廓时用它,高性能工业涂料通常要求 50–100 微米的 Rz 粗糙度;厚重氧化皮也必须靠它。
- 切制钢丸——钢丸"更锋利"的版本。当需要比调质后的圆丸更明确的切削效果时使用,耗材成本更高。
- 氧化铝或石榴石(F36–F60,G25–G30)——不允许铁污染时的正解:不锈钢件、食品级应用,或没有钢丸处理能力的喷丸房。切削速度比钢丸快,寿命也短得多,所以单位清理面积的成本更高。
- 玻璃丸——只能用于清理和轻度喷丸强化。它做不出锚固轮廓,绝不能在涂装方案里被提前指定。
粒径跟着形状走。SAE 对应关系是个方便的速查:S70/S110/S170 对应 G80/G50/G25,S230/S280/S330 对应 G25,S390/S460/S550 对应 G18/G16/G14,S660/S780 对应 G12。前两个粒度段覆盖了典型铸造车间的绝大部分工作量,粗粒度段属于重型铸钢件和顽固氧化皮。
先对齐清洁度等级,再尊重涂装技术说明书
这里被规定的是两件不同的东西,却经常被混为一谈。清洁度指残留污染物的多少,由 ISO 8501-1 定义:Sa 2½ 允许每个评定区域内有不超过 5% 的轻微锈斑,Sa 3 则不允许有任何残留;SSPC-SP 10 / NACE 2 和 SSPC-SP 5 / NACE 1 是对应的美国标准。粗糙度轮廓是表面微观起伏,而任何清洁度标准都没有规定它——它来自涂料厂商的技术数据表。Sa 2½ 不等于表面粗糙,Sa 3 的表面也可能对你的涂料体系过于光滑。
所以正确顺序是:先确定清洁度等级,再从涂装技术数据表里读出粗糙度范围,然后选择能同时落在两个区间内的磨料与压力。结果验证要用原始锈蚀等级对应的 ISO 参考样板,在足够光照下比对,粗糙度要实测,不能靠肉眼判断。
现场真正出问题的地方
- 用磨料消耗量做诊断。 正常的抛丸或滚筒抛丸工艺,每循环的磨料损耗大约在 2–4%。升到 4.5–6%,说明工艺参数里有东西在加速颗粒破碎;超过 6% 必须立即排查。
- 该用抛丸器的场合用了气力喷丸。 通过胶管和喷嘴加压供给,冲击形态难以控制,磨料在回路中的自磨损耗远高于涡轮抛丸。用压力容器时消耗偏高属于预期,不是设备缺陷。
- 分离器调得过紧或过松。 调得太紧,可用磨料跟着粉尘一起被排走;调得太松,粉尘留在循环回路里,从内部把工作粒级磨细。
- 喷嘴磨损与供料不稳。 喷嘴磨损会改变射流形态,降低清理效率,并同时加速工件和设备磨损。堵塞和料位不足表现为射流强度忽强忽弱。
- 回路中的污染。 油漆残渣、油污、锈粉和水分都会降低清理质量,并可能在即将涂装的表面留下夹杂。
- 细粉在工件上沉积。 过细粒级和悬浮粉尘会重新沉降在铸件上,这在涂装、钝化或任何精饰工序之前是致命的。
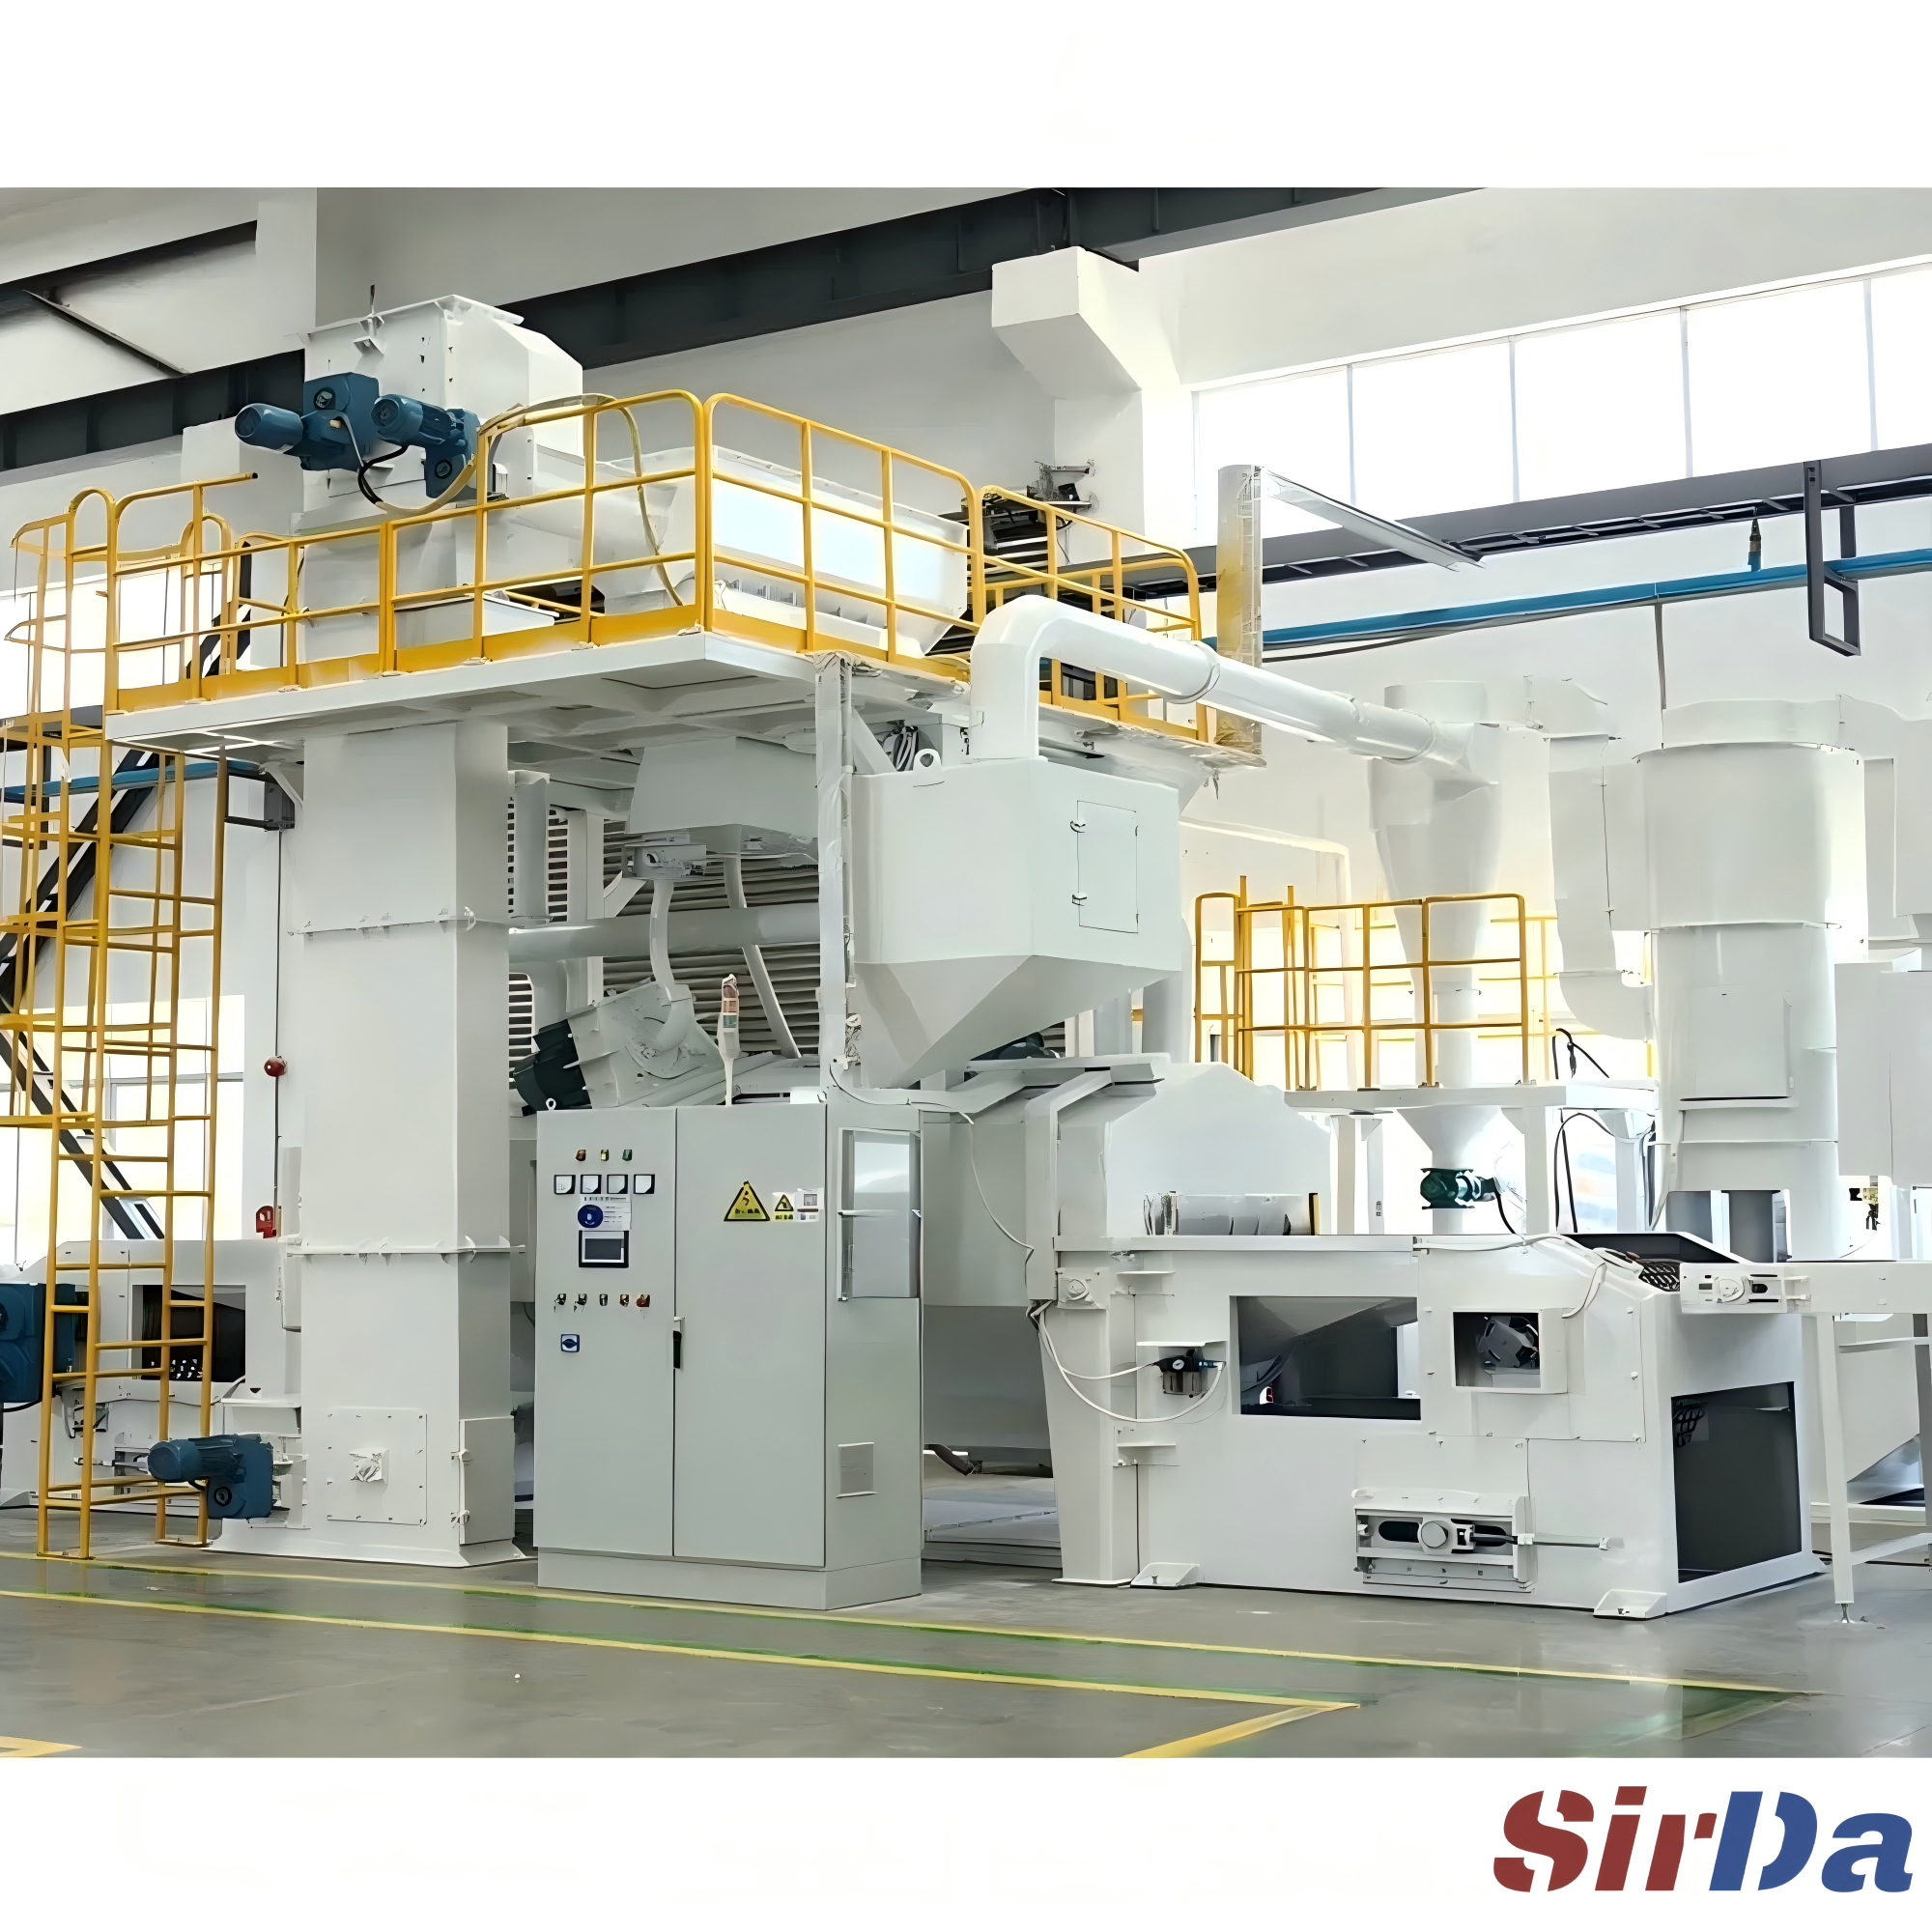
除尘与回收本身就是磨料决策的一部分
除尘负荷等于磨料粉尘加上被清除物的粉尘,而后一项往往占大头。工业抛丸房常用的粗略估算:按地面或顶棚每平方英尺 60–100 立方英尺/分满足以能见度为目标的通风,按墙面每平方英尺约 100 立方英尺/分形成跨越工件的气流,喷丸房开口处保持约 500 英尺/分的诱导风速用于控尘。转台式抛丸机通常按开口每平方英尺约 200 立方英尺/分。磨料清分机本身还可能带来 600–900 立方英尺/分,这部分风量必须计入除尘器,不能忘掉。
两件事必须分开:分离器负责回收可用磨料,除尘器负责处理悬浮颗粒。磨料循环使用时,排风系统不能替代独立的磨料分离器;抛丸除尘器还需要挡料板,避免游离磨料直接冲击滤筒。
从哪里开始
做磨料试验之前,先写下四件事:涂装体系及其数据表规定的粗糙度范围、原始锈蚀等级与铸件状态、工件最小壁厚、以及设备能稳定实现的循环节拍。把这四项作为规格交给供应商,并要求用你自己的铸件做磨料试验,前后的磨料称重对比。最终由三个数字定胜负:每吨磨料消耗、对照参考样板的清洁度、以及对照涂装数据表的粗糙度轮廓。
如果设备已经在跑、磨料消耗还在往上走,最便宜的诊断通常是检查分离器和喷嘴,而不是换一批磨料。