
Барабанная или сетчатая лента: какой конвейер подходит детали
Обе семейства подают деталь в поток абразива, но платят за результат противоположной валютой. Вращение даёт полное покрытие перемещением детали и расплачивается ударами. Сетчатая лента защищает декоративную поверхность фиксацией изделия и расплачивается затенением и износом ленты. Руководство исходит из геометрии детали — устойчивость к ударам, глухие отверстия и литниковые разъёмы, толщина стенки, габарит, стабильность номенклатуры — затем сопоставляет такт фиксированной барабанной партии с непрерывной экспозицией на ленте и заканчивает отказами каждой машины: увод ленты, обрыв проволоки и вбитая окалина у сетчатой, износ ленты и протечка уплотнения двери у барабанной.
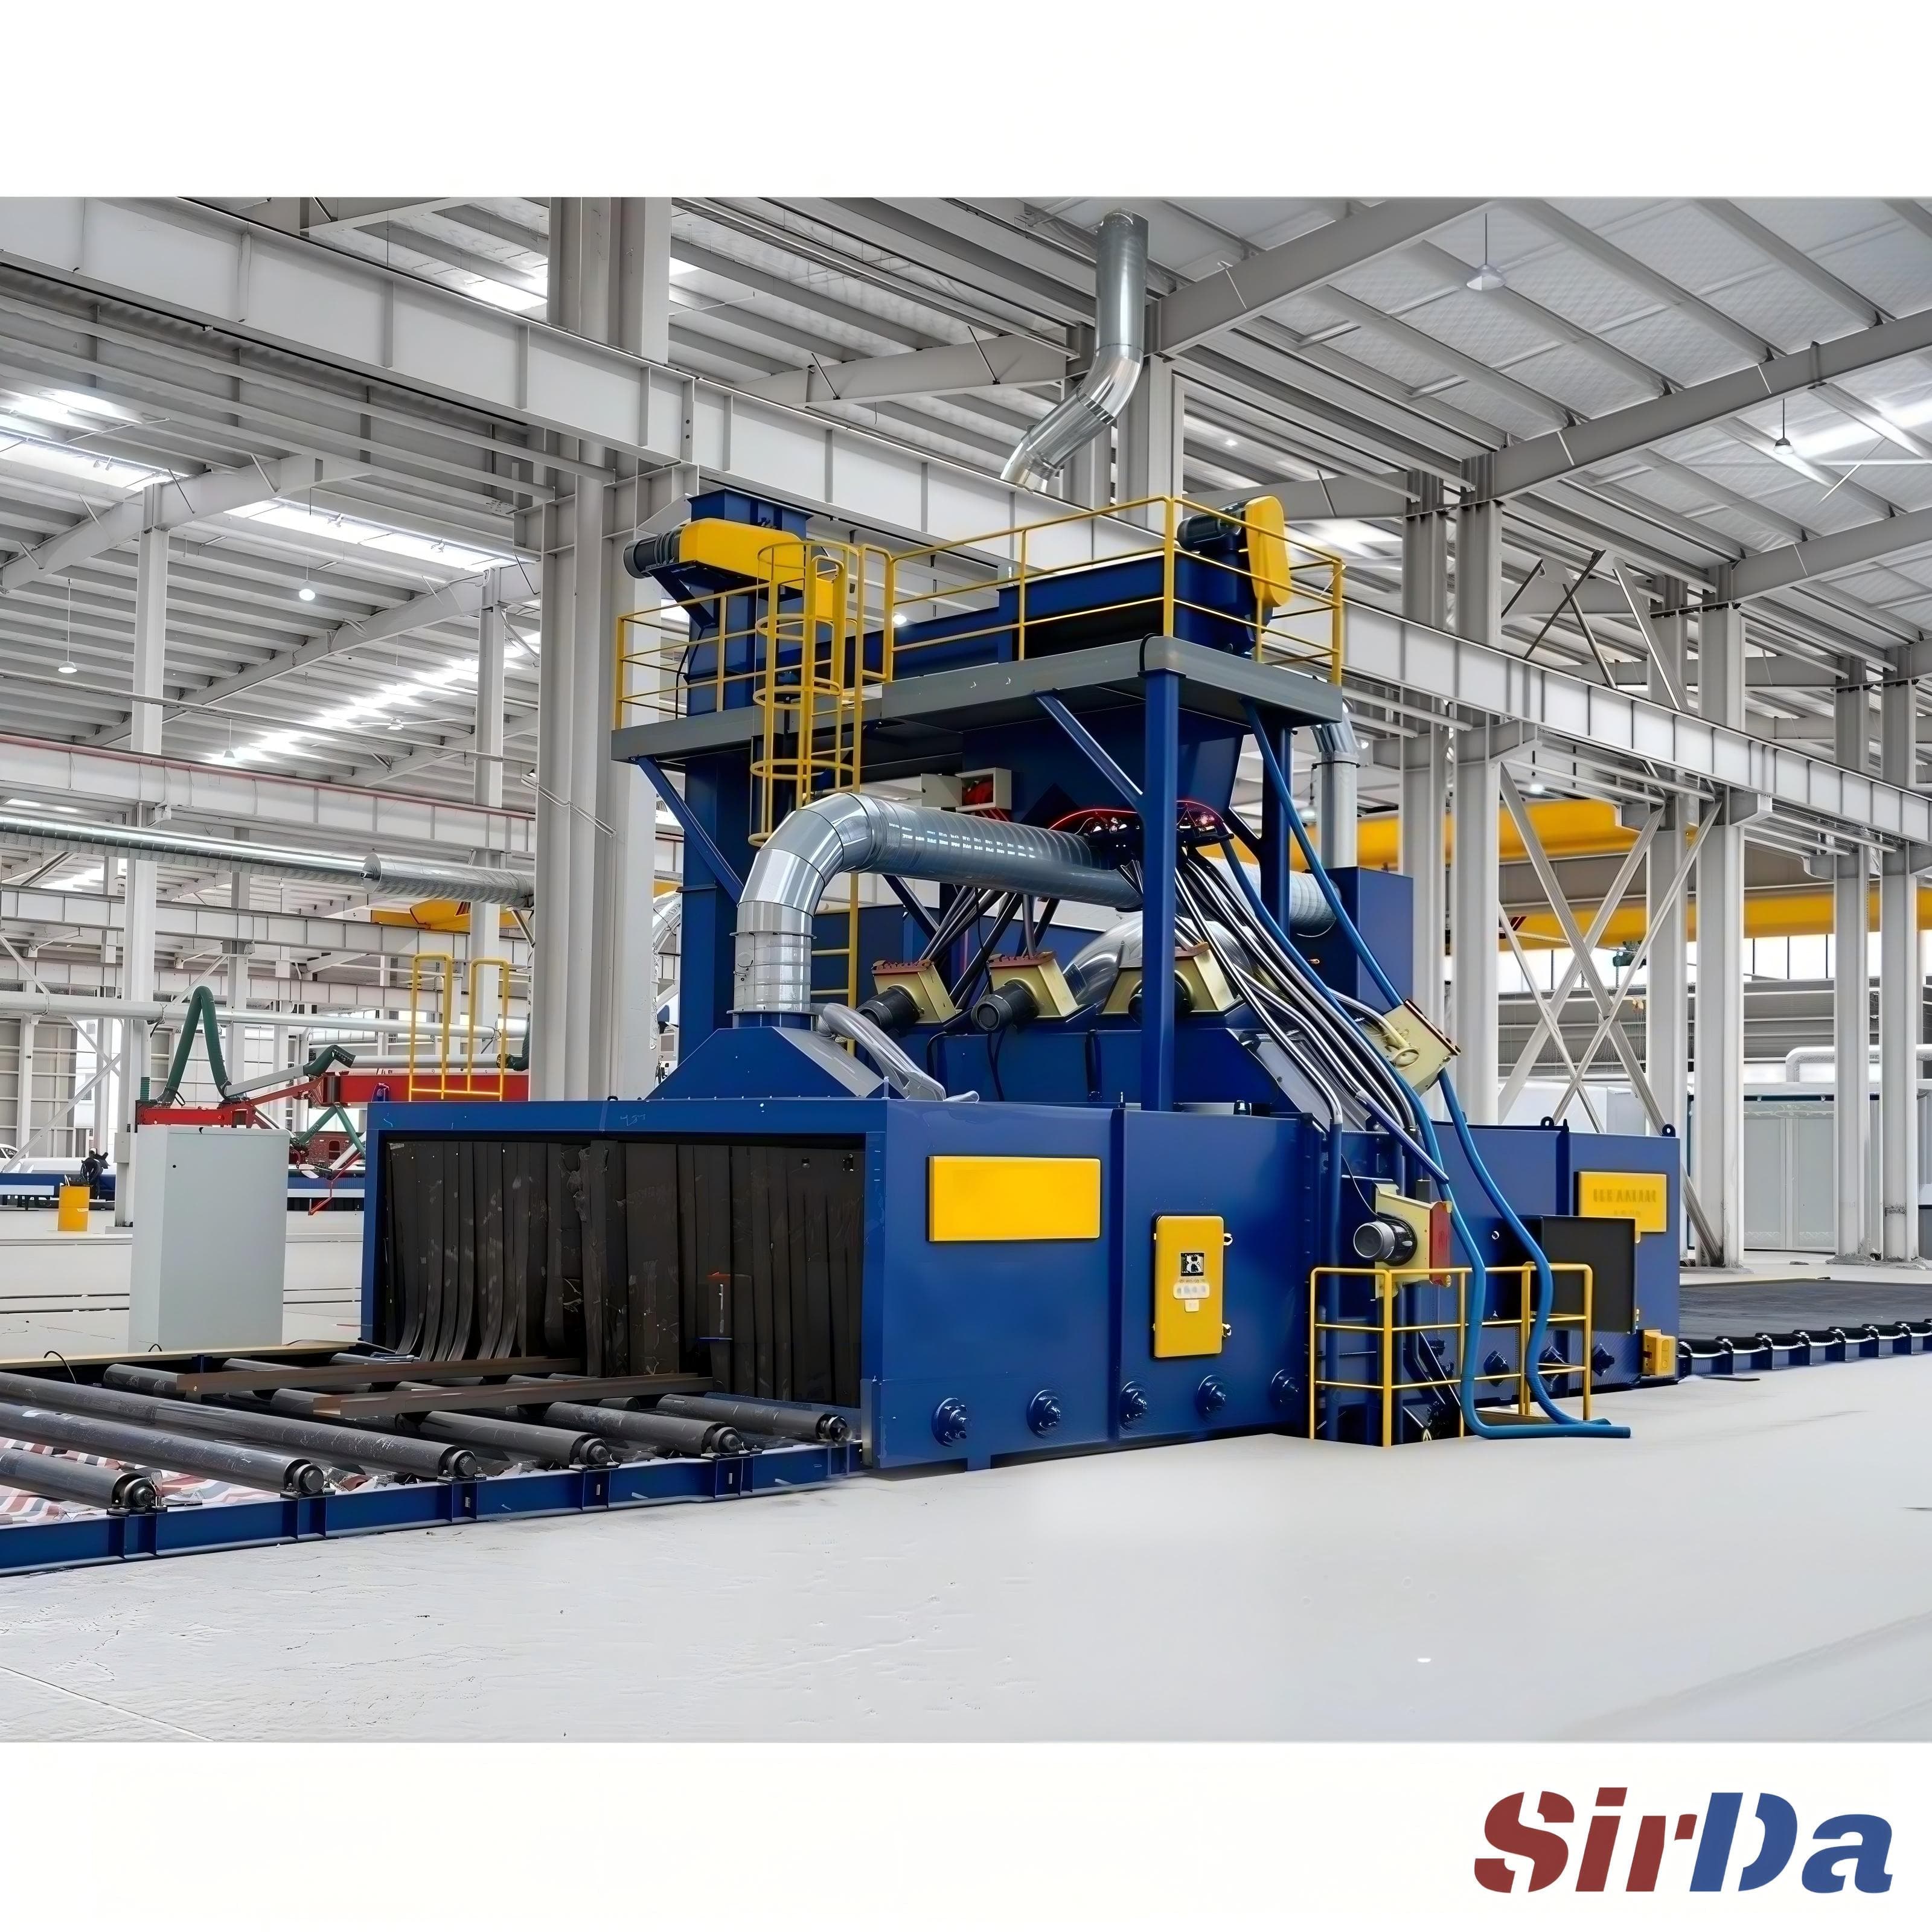
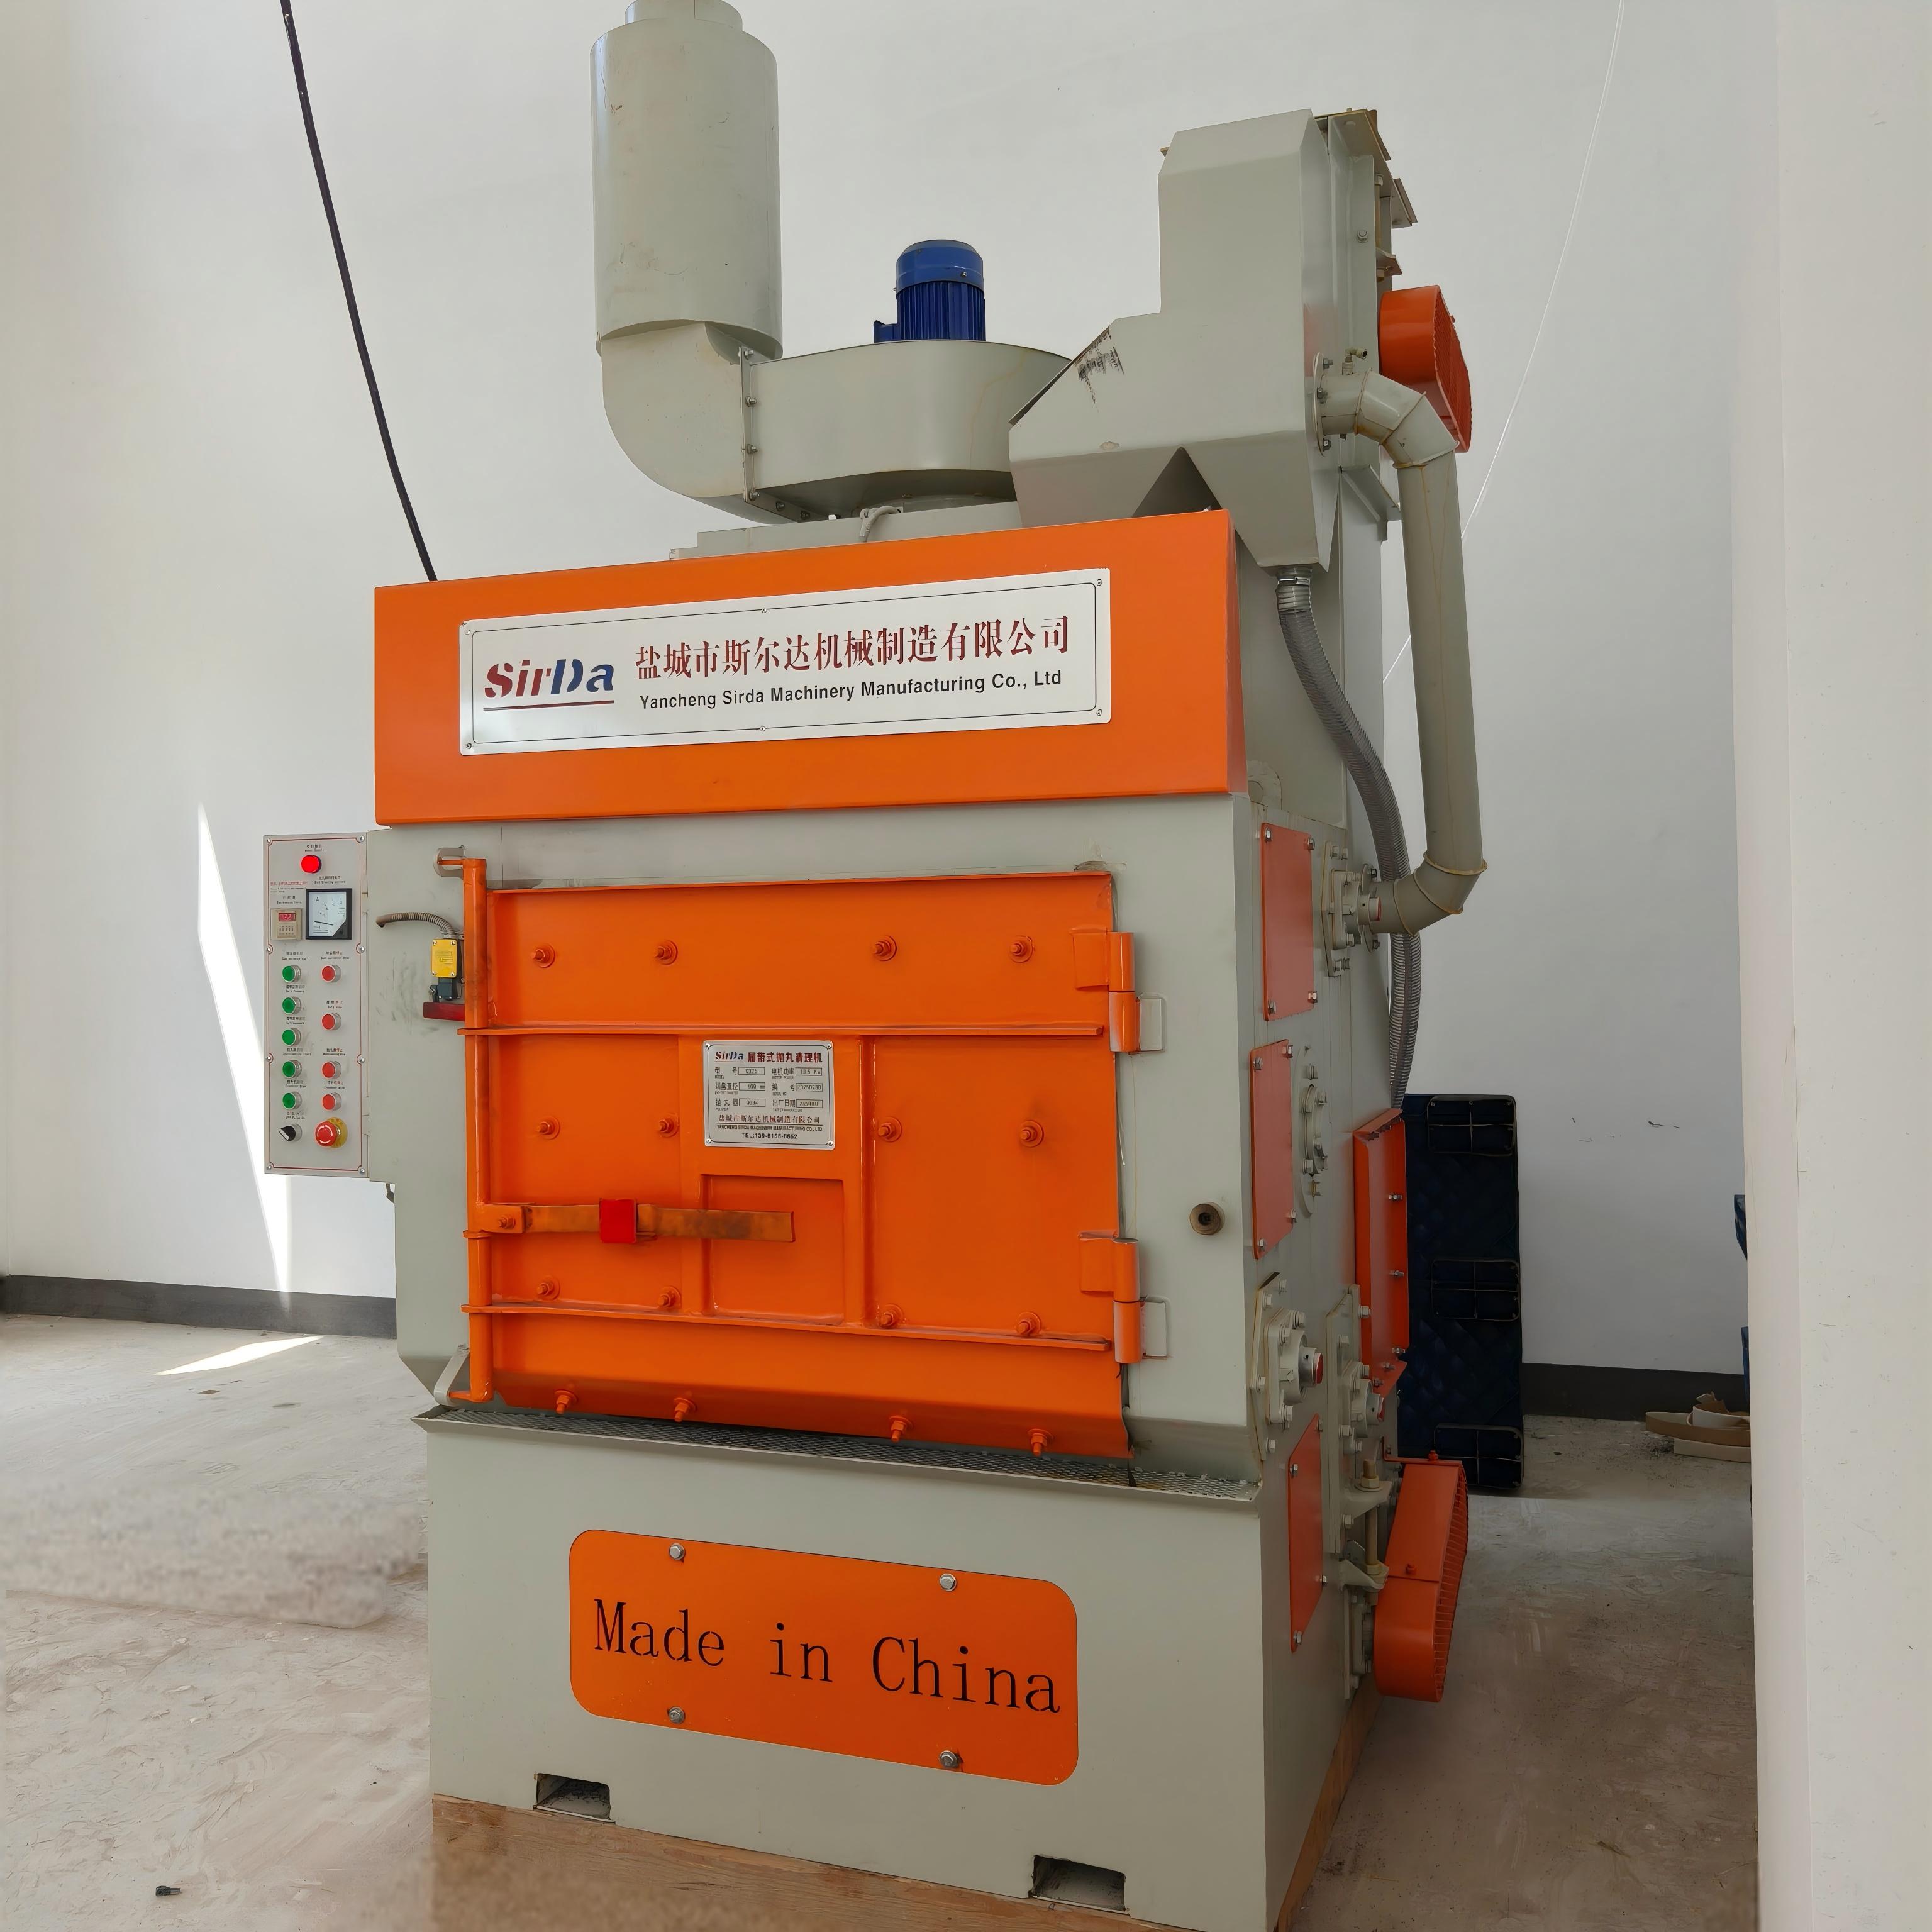
Барабанно-ленточная машина работает партиями. Детали загружают в барабан с лентой, покрытой резиной или металлом, барабан вращается, и загруженная масса кувыркается в потоке абразива в течение фиксированного цикла. Затем открывается дверь и детали выгружают. Но ни одна деталь не занимала определённого положения во время обработки: полнота покрытия достигается движением.
Ленточно-сетчатая машина работает проходным способом. Плетёная или сварочная стальная лента переносит каждую деталь одним слоем, с регулируемой скоростью, мимо дробемётных колёс, установленных сверху, снизу и с боков. Положение детали фиксировано и повторяемо, а покрытие определяется схемой расположения колёс и тем, как деталь была уложена на ленту.
Именно это различие объясняет почти все практические расхождения между двумя семействами. Кувыркание покупает полноту покрытия перемещением детали и расплачивается ударами. Положение на опорной ленте покупает защиту детали фиксацией и расплачивается затенением и износом ленты.
Что определяет геометрия детали
Решение принимайте по детали, а не по цифре производительности. Реально вес имеют пять факторов:
- Устойчивость к ударам — выдержит ли деталь столкновение с другой деталью? Блестящий алюминий, тонкостенные отливки, детали с покрытием и предварительной окраской, как правило, не выдерживают. Сталь после обработки резанием, литейные заготовки и поковки обычно выдерживают.
- Глухая геометрия — глубокие отверстия, литниковые разъёмы, внутренние каналы и перевёрнутые карманы. Только кувыркание стабильно подставляет такие поверхности под поток, без дополнительного ручного переворачивания.
- Толщина и жёсткость стенки — тонкая стенка деформируется в кувыркающейся массе, даже если выдерживает контакт, и положение на опорной ленте не создаёт такой нагрузки.
- Габарит и масса детали — мелкие и средние детали партией в смеси полагаются барабану. Длинные, широкие и тяжёлые детали выходят за полезную ширину ленты, и им полагаются роликовый конвейер или подвесная система.
- Разнородность деталей и частота перехода — барабан принимает смешанную партию без потерь. Лента предпочитает детали сопоставимого габарита, а смешение размеров даёт одновременно заедания и взаимное затенение.
Есть два момента, которые легко упустить. Первый: декоративные поверхности меняют логику наоборот. Лента сохраняет внешний вид, тогда как кувыркающаяся масса оставляет вмятины и царапины, которые проявляются уже после гальваники или порошковой окраски. Второй: очистка нижней стороны на сетчатой ленте не решается автоматически добавлением нижнего колеса. Сама лента закрывает часть проекции детали, и поворот детали в процессе или ручной второй проход часто оказываются честнее.
Такт, плотность загрузки и скорость ленты
Две машины подчиняются разной арифметике.
Барабан — это фиксированный цикл. Прибавьте погрузку, выгрузку, открытие и закрытие двери, и такт будет равен циклу плюс обращение. Внутри барабана степень заполнения важнее, чем кажется большинству покупателей. Слишком плотная загрузка не каскадирует: детали остаются в верхнем слое, и углы перестают очищаться; слишком рыхлая загрузка не имеет массы, чтобы занести абразив в углубления. На практике барабан настраивают на такое заполнение, при котором масса перекатывается, а не скользит, а затем цикл продлевают до тех пор, пока самая тяжёлая деталь партии не станет чистой.
Лента — это расчёт непрерывной экспозиции. Время экспозиции равно рабочей длине зоны обработки, делённой на скорость ленты, поэтому машину подбирают по числу секунд, которое деталь должна находиться под потоком. Плотность загрузки определяет, что именно попадает под колесо: промежутки между деталями пропускают абразив к бокам, а соприкасающиеся или сложенные детали затеняют друг друга навсегда. Держите загрузку в один слой с боковым зазором и задавайте скорость ленты под требуемое состояние поверхности: быстрее для лёгкой оксидной корки, медленнее, когда нужен профиль или эффект наклёпа.
Ни одно из этих чисел не существует в одиночку. Ниже определённого годового объёма потери на переходах съедают выигрыш в производительности, выше — ограничением становится штучная обработка партиями. Этот порог принадлежит вашей собственной номенклатуре, и оценивать его нужно по ней, а не по цифре из каталога.
Отказы, с которыми вы реально столкнётесь
Сетчатые ленты выходят из строя предсказуемым образом, и чаще всего причина кроется в способе загрузки:
- Увод ленты в сторону — обычно из-за односторонней или неравномерной загрузки, каретков, изношенных на разную высоту, или неверной настройки натяжителя. Устраняйте первопричину, а не подтягивайте ленту винтом натяжения.
- Обрыв проволоки — заусенцы штамповки, сварные швы и облои, лежащие прямо на сетке, а также застрявшая в ячейках дробь, которую бьёт при каждом проходе. Зазор под острыми деталями и работающий продувочный агрегат на выходе снимают большую часть проблемы.
- Износ нижней проволоки — нижнее колесо на полной мощности под тонкими лёгкими деталями бьёт по ленте снизу весь рабочий день.
- Разрыв на входе или выходе — застрявшая или погнутая деталь, выдранная усилием вместо остановки. Любую застрявшую деталь снимают вручную при обесточенном приводе.
- Вбитая окалина — тяжёлая оксидная плёнка и шлак в ячейках сетки работают как наждачная бумага по проволоке. Регулярная продувка обходится намного дешевле замены ленты.
Барабанные машины отказывают иначе: износ или трещины ленты и футора, протечка уплотнения двери, выпускающая абразив и пыль в цех, вмятины на тонкостенных деталях от взаимных ударов и зависания смешанной партии, которая не выгружается при открытии двери. Общими для обоих семейств являются скучные неисправности: изношенные лопатки колеса смещают струю, сепаратор перестаёт отделять мелкую фракцию, а растущее сопротивление пылесборника тихо душит поток воздуха.
Когда не подходит ни один из вариантов
Для некоторых деталей ошибаются оба семейства. Длинные профили, листы и конструкционные элементы полагаются на проходную машину с роликовым конвейером. Крупные или неудобные сборочные изделия с частой сменой номенклатуры полагаются на подвесную систему. Работа с алюминием и магнием требует взрывозащищённого исполнения, подходящего абразива и соответствующей системы пылеулавливания, заданных заранее, а не добавленных после предписания надзорного органа. И всё, что не терпит двойной перегрузки, заставляет решать выбор конвейера по обращению с деталью, а не по очистке.
Практический порядок вопросов короткий: выдержит ли деталь удар, есть ли у неё глухая геометрия, недоступная при фиксированном положении, нужен ли декоративный вид, достаточно ли стабильна номенклатура для однослойной загрузки и оправдывает ли объём непрерывную линию? Ответьте по порядку, и выбор конвейера обычно определится сам.