
Подготовка поверхности перед горячим цинкованием
Цинк не сцепляется с загрязнённой сталью, поэтому горячее цинкование самоконтролируемо. Где в цепочке обезжиривание — травление — флюсование находится абразивная обработка, и почему ремонт после цинкования требует абразива, противоположного подготовочному.
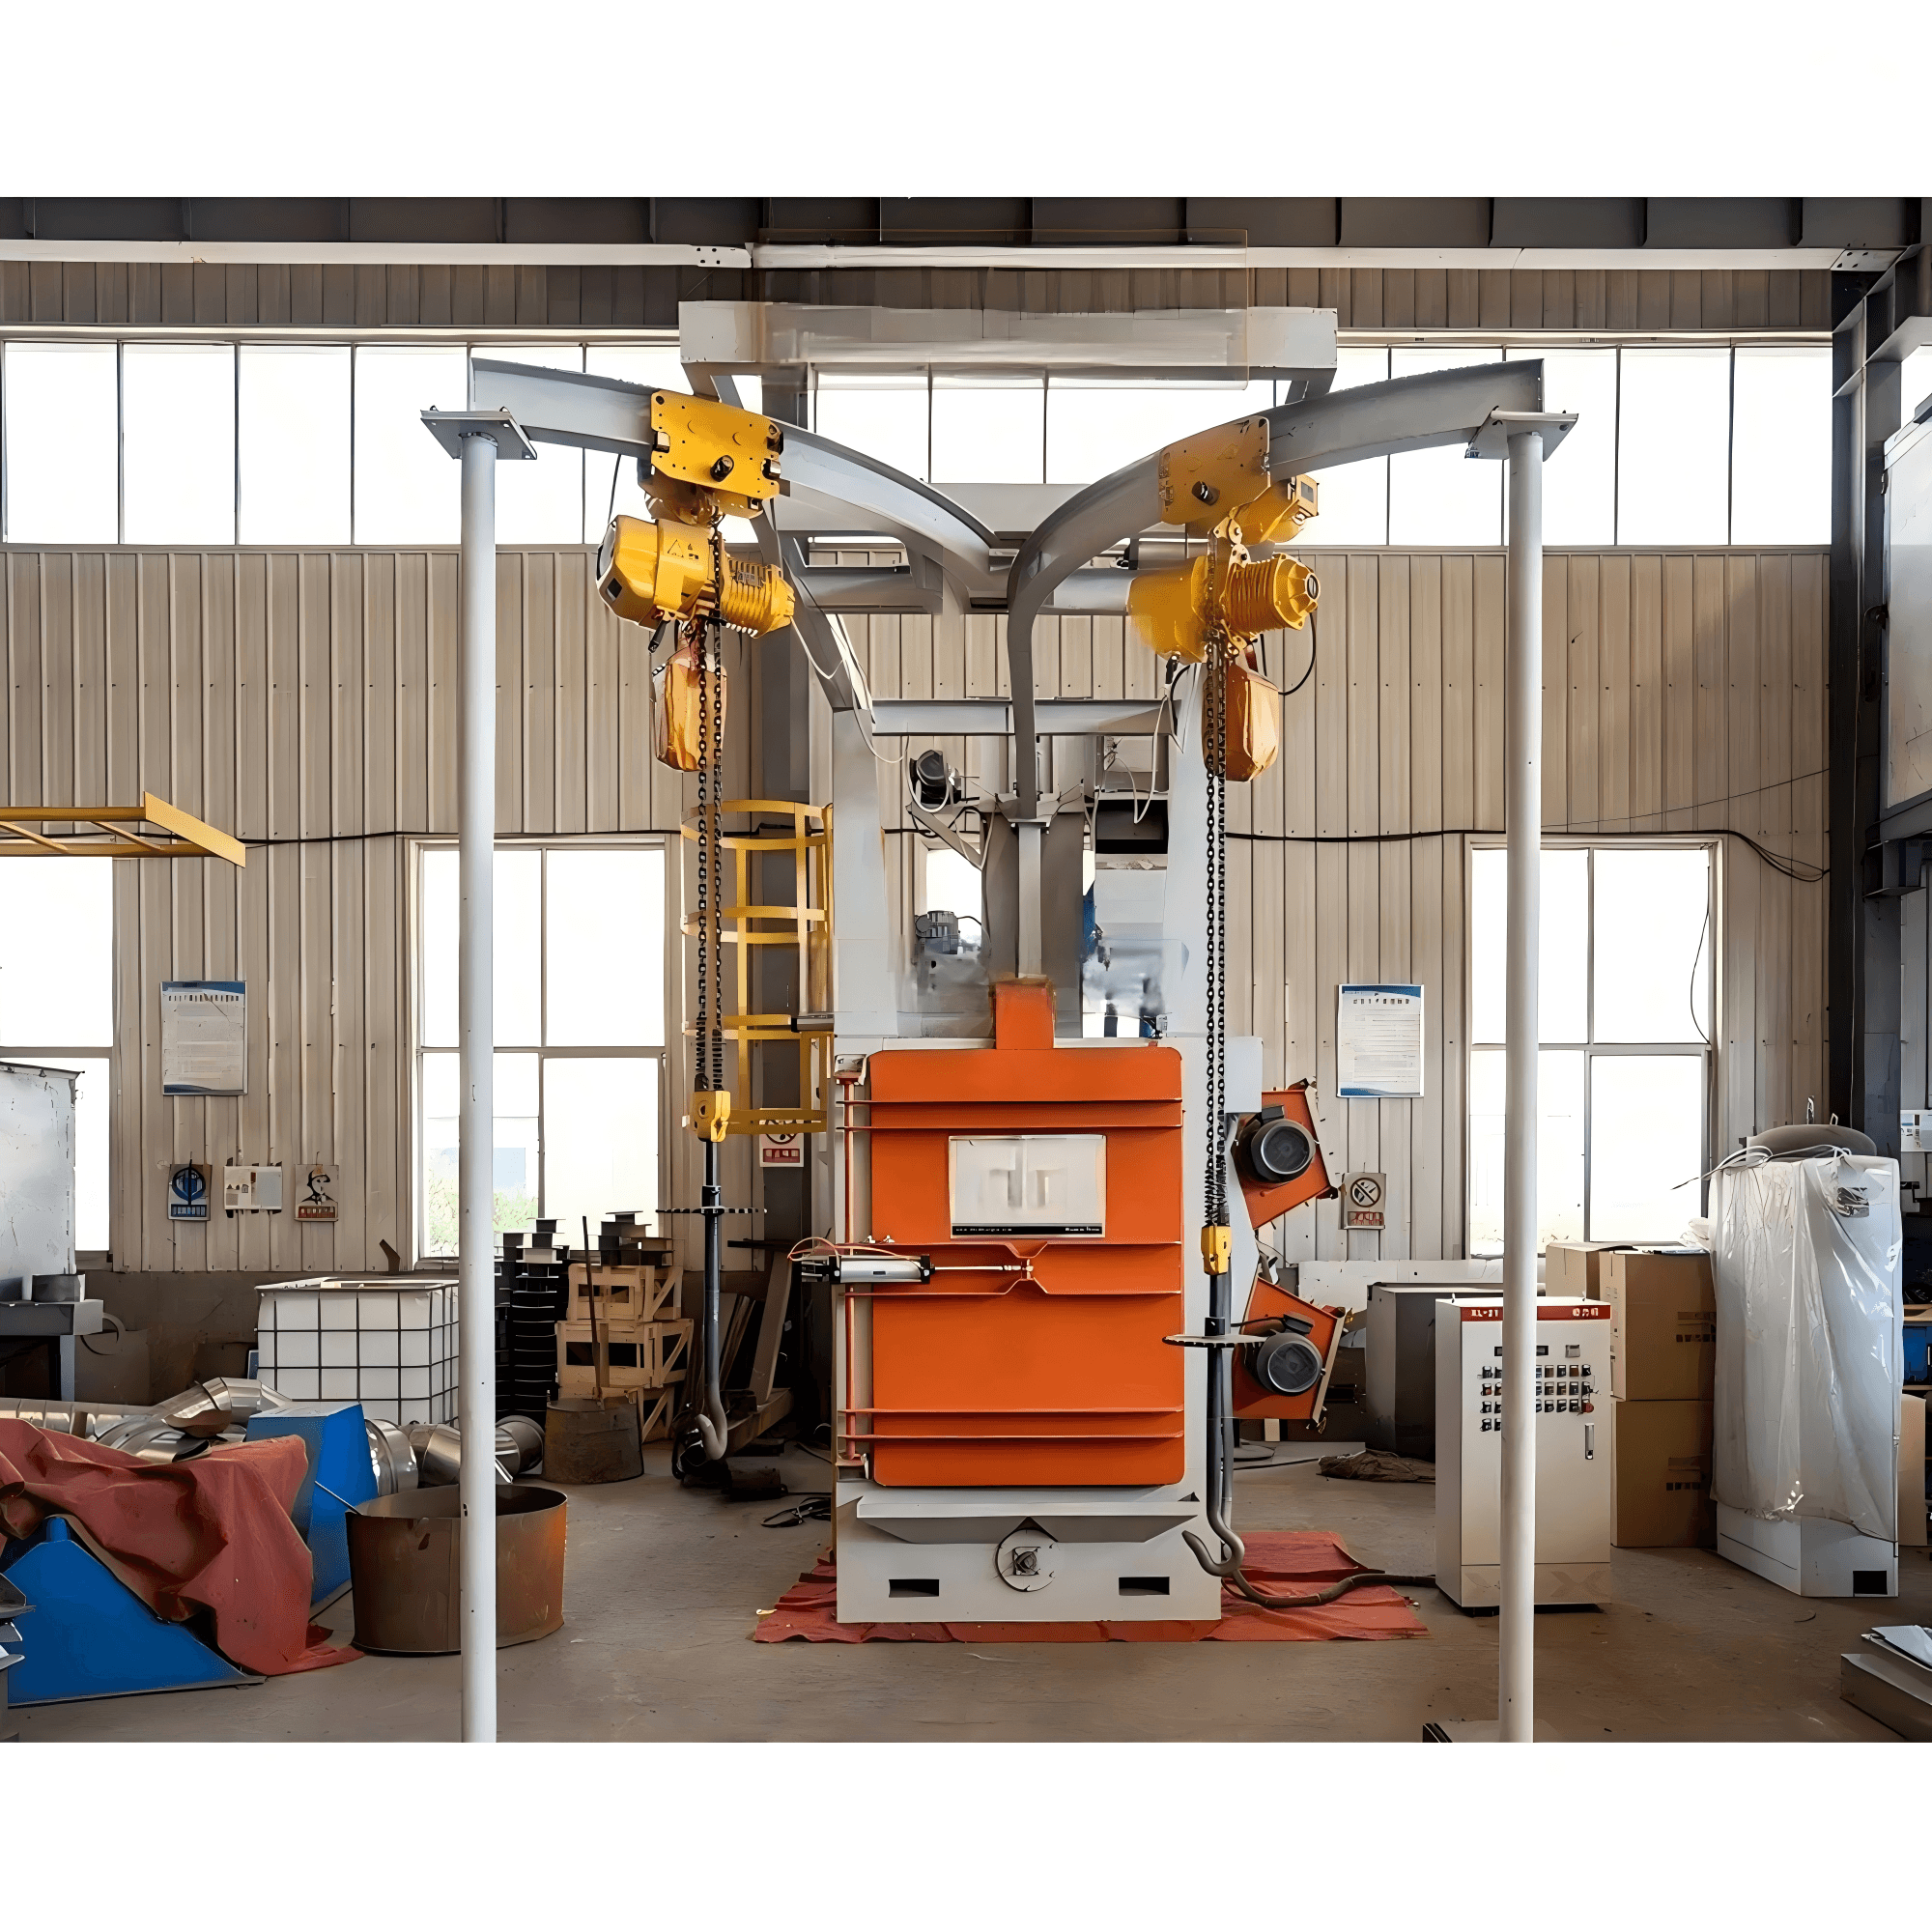
Что на самом деле требует ванна
Горячее цинкование не прощает того, чего не прощает большинство спецификаций на покрытия. Цинк не образует металлургической связи со сталью, на которой остались масло, оксид, окалина, краска или сварочный шлак, — он просто отступает. Полезное следствие: гальванизация несёт в себе собственный контроль качества. Когда деталь вынимают из ванны при температуре около 450 градусов Цельсия, каждое неподготовленное место остаётся заметно незащищённым, и дефект обнаруживают на крюке, а не через полгода под слоем покрытия.
Классическая цепочка подготовки поверхности состоит из трёх этапов, и абразивная обработка — один из них, а не замена им:
- Обезжиривание — горячий щелочной, слабокислый или биологический раствор снимает грязь, следы краски, жир и масло с металла.
- Травление — разбавленная горячая серная кислота или соляная кислота при комнатной температуре удаляют окалину и оксиды железа. Абразивная очистка может заменить этот этап или дополнить его.
- Флюсование — раствор хлорида цинка-аммония удаляет остаточные оксиды и осаждает защитную плёнку, не давая поверхности снова окислиться до погружения. При мокром цинковании флюс плавает «одеялом» на поверхности ванны; при сухом цинковании деталь предварительно флюсуют и сушат.
Эпоксиды, винилы, битум и сварочный шлак не сходят в щёлочной ванне. Их снимают механически — абразивной обработкой или шлифовкой — до того, как деталь вообще попадёт в ванну. Именно на этом этапе цех либо получает своё покрытие, либо теряет его.
Проектирование значит не меньше подготовки. ASTM A385 регламентирует получение высококачественных цинковых покрытий, и требования её в основном геометрические: вентиляционные и дренажные отверстия, обрезанные накладные пластины и заваренные по контуру нахлёстные поверхности — именно они позволяют цинку добраться до внутренних углов и выйти обратно. Химия стали тоже важна. Кремний и фосфор вне диапазонов, предписанных ASTM A385, уводят толщину покрытия далеко за пределы установленного минимума, а именно чрезмерно толстое покрытие склонно к деламинации, когда деталь падает при монтаже.
Две абразивные работы, которым нужен противоположный материал
Вот ошибка, которая дороже всего обходится цехам: считать подготовку перед цинкованием и ремонт после цинкования одной и той же операцией. Они противоположны.
До цинкования агрессивный ферритовый материал — именно то, что нужно. Стальной песок твёрдостью по шкале Мооса от 6 до 8 или стальная дробь твёрдостью от 5 до 6 пробивают окалину, сварочный шлак и заводскую краску и оставляют профиль, в который может зацепиться покрытие. Требования по чистоте на этом этапе обычно записывают как Sa 2½ или Sa 3 по ISO 8501-1 — очень тщательная или визуально чистая сталь, без масла, жира, пыли и посторонних включений. Эквивалентные американские ссылки — SSPC-SP 10 с NACE No. 2 и SSPC-SP 5 с NACE No. 1.
После цинкования, когда дуплексная система или ремонт на объекте требуют сделать поверхность цинка шероховатой для сцепления краски, абразив должен быть мягким. Отраслевая спецификация на проходное абразивное нанесение, SSPC-SP 16, ограничивает снимаемый слой цинка — до 25 микрометров, примерно тысячной доли дюйма, — и требует быстрого перемещения сопла, а не медленной выдержки в точке. В числе пригодных материалов названы силикат алюминия-магния в диапазоне от 200 до 500 микрометров, мягкие минеральные пески твёрдостью по Моосу не более 5, органические материалы вроде кукурузных початков и скорлупок грецкого ореха, корунд, известняк и литый цинковый шарик. Материалы твёрдостью от 5 по Моосу и выше или с насыпной плотностью свыше 200 фунтов на кубический фут действительно делают поверхность шероховатой, но одновременно увеличивают высоту пиков, и оператору приходится дополнительно работать, чтобы сдержать повреждение покрытия.
Для дуплексного покрытия цех обычно применяет проходное нанесение солеводорододным гранатом, сохраняя целостность цинкового слоя и создавая механическую анкеровку для грунта.
Как подобрать параметры: сопло, подача воздуха и честный такт
Такт линии подготовки к цинкованию — это арифметика, а не догадка. Берётся площадь обрабатываемой поверхности, делится на норму покрытия, затем прибавляются загрузка и выгрузка. Норма покрытия резко зависит от диаметра сопла и давления, причём диаметр меняет её сильнее давления: в большинстве формул диаметр входит в квадрате, а давление — примерно линейно. Сопло 3/8 дюйма при 100 psi — рабочая опорная точка: примерно от 80 до 120 квадратных футов в час до коммерческой степени чистоты по SSPC-SP 6, от 50 до 80 до почти белого металла по SSPC-SP 10 и от 25 до 50 до белого металла по SSPC-SP 5. На практике фактический выход часто оказывается на 20–40 процентов ниже каталожного, как только честно учтены ограждение, пылеулавливание, такелаж и грохочение абразива.
Подача воздуха — там, где цеха чаще всего и спотыкаются. Давление измеряют на сопле, а не на компрессоре, и помнят, что каждые 50 футов шланга стоят примерно 3–5 psi. Сопло с диаметром 3/4 дюйма при 90 psi потребляет порядка 80–90 CFM, тогда как сопло 1/4 дюйма — лишь малую долю этого. Компрессор подбирают с запасом 25–50 процентов сверх потребности сопла, чтобы давление не пульсировало во время работы. Расход абразива на тяжёлой линии составляет 300–800 фунтов в час на сопло, и именно эта цифра решает, нужна ли система рекуперации или хватит уборки с пола.
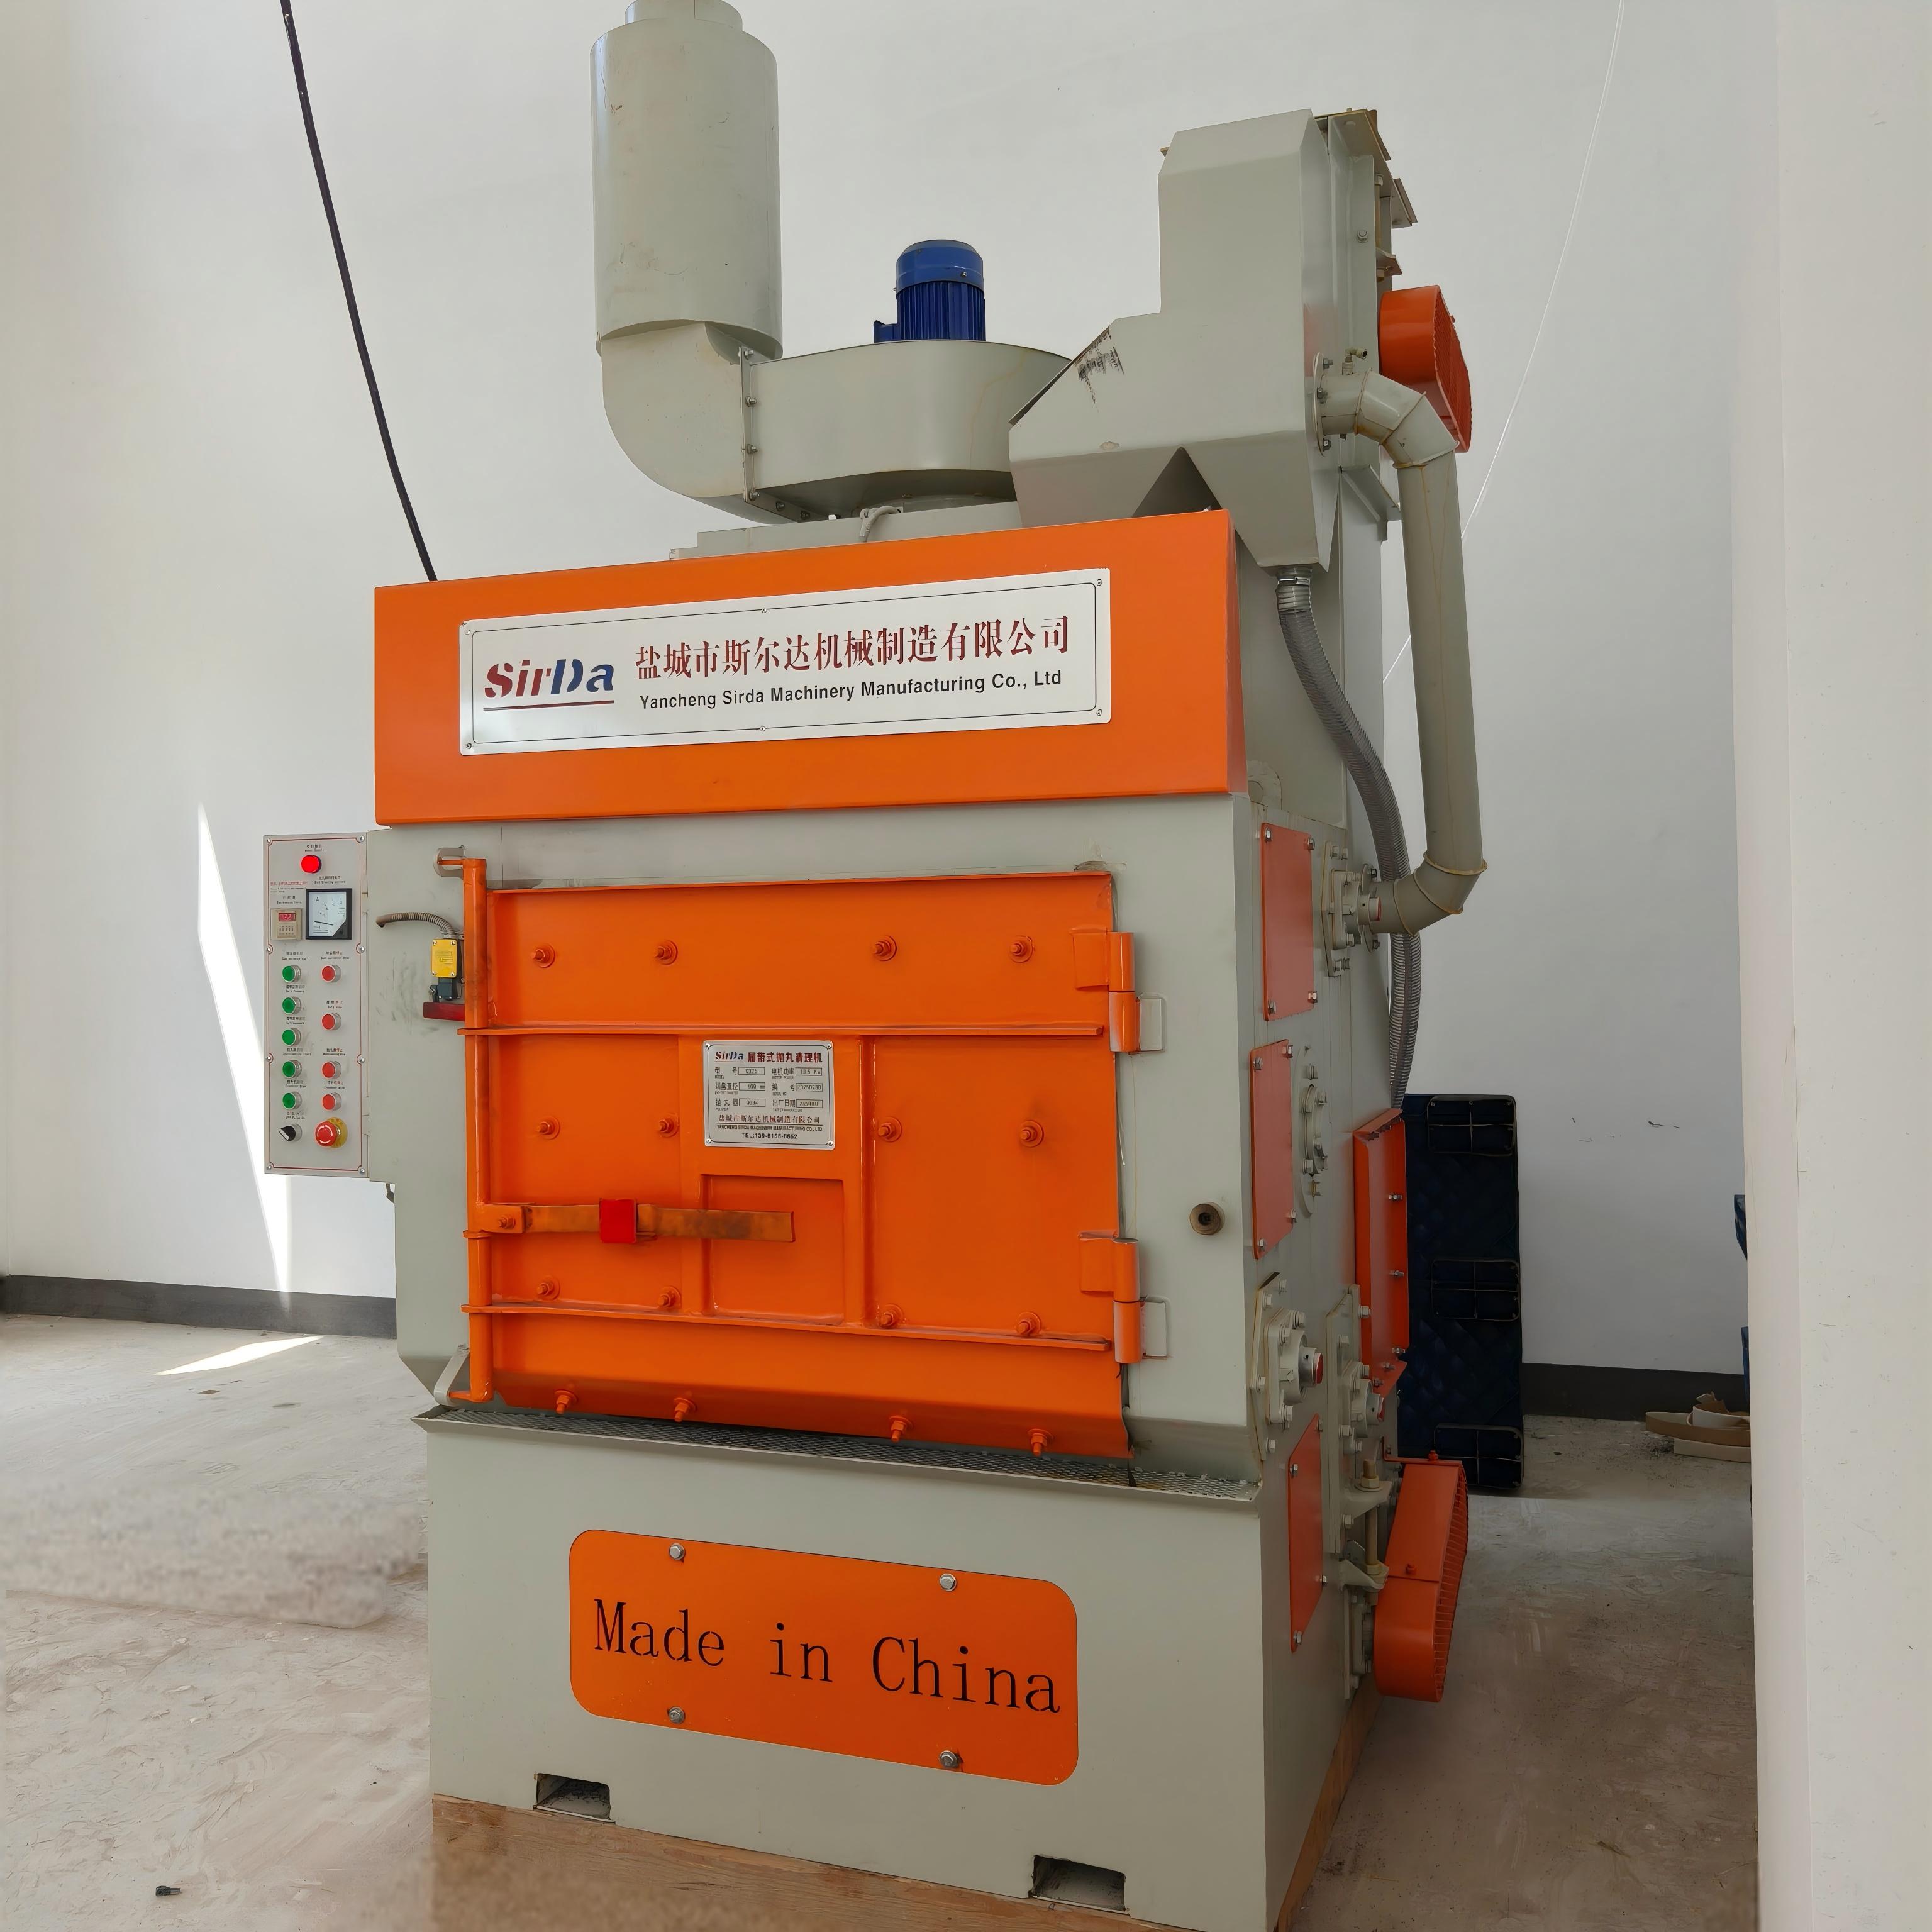
Пыль, вентиляция и отказы, о которых стоит сказать прямо
Абразивная обработка даёт высокую концентрацию респирабельных частиц, и в США основным нормативом является OSHA 29 CFR 1910.94. Работы следует выполнять в закрытом шкафу или камере, откачиваемой так, чтобы видимая пыль не выходила наружу, а дыхательная зона оператора оставалась ниже предельно допустимой концентрации — обычно 10 мг на кубический метр для инертной пыли и ниже для материалов с кремнезёмом. Пылеуловитель подбирают в пределах от 1,0 до 1,2 от потребности камеры в отсасывании, площадь фильтров-картриджей держат в диапазоне от 4 до 6 квадратных футов на каждые 100 CFM, а на импульсную продувку закладывают 5–10 CFM при 100 psi. Сквозные потоки в помещении держат в пределах от 50 до 100 футов в минуту, а скорость на фронте дверцы камеры — от 100 до 150.
Отказы на участке повторяются с удивительной регулярностью:
- Цинковый пепел и остатки флюса, занесённые обратно в камеру — загрязнение, которое после следующего погружения проявится снова как оголённые участки.
- Избыточная обработка ремонтной зоны — агрессивный абразив на оцинкованной поверхности срывает покрытие далеко за пределами допустимых 25 микрометров.
- Перекрёстное загрязнение абразива — сталь и нержавеющая сталь в одной системе рекуперации приводят к железным разводам на нержавеющих деталях.
- Свод абразива в бункере рекуперации — бункер с недостающей подачей или забившееся сито проявляются сначала нестабильным профилем, а не поломкой машины.
- Недостаточная подача сжатого воздуха — при пульсирующем давлении последний проход по каждой детали выходит чище первого.
- Отсутствующий предохранительный клапан — тот самый элемент безопасности, который снимают ради пары секунд, ровно до того дня, когда это обернётся бедой.
Ничто из этого не экзотика. Это хорошо понимаемая цепочка, и цех, который относит обезжиривание, абразивную обработку, травление и флюсование как один процесс, а не как четыре отдельные передачи, получает более предсказуемое покрытие и заметно более короткий список дефектов.