
ПЛК, панель оператора и удалённый мониторинг в современных кабинах
Современный дробеструйный цех — это в равной мере задача управления, а не только обработки. Разбираем, что именно секвенирует ПЛК, какие блокировки нужно требовать письменно, как вести журнал параметров процесса для упрочнения и подготовки под покрытие, и типичные отказы.
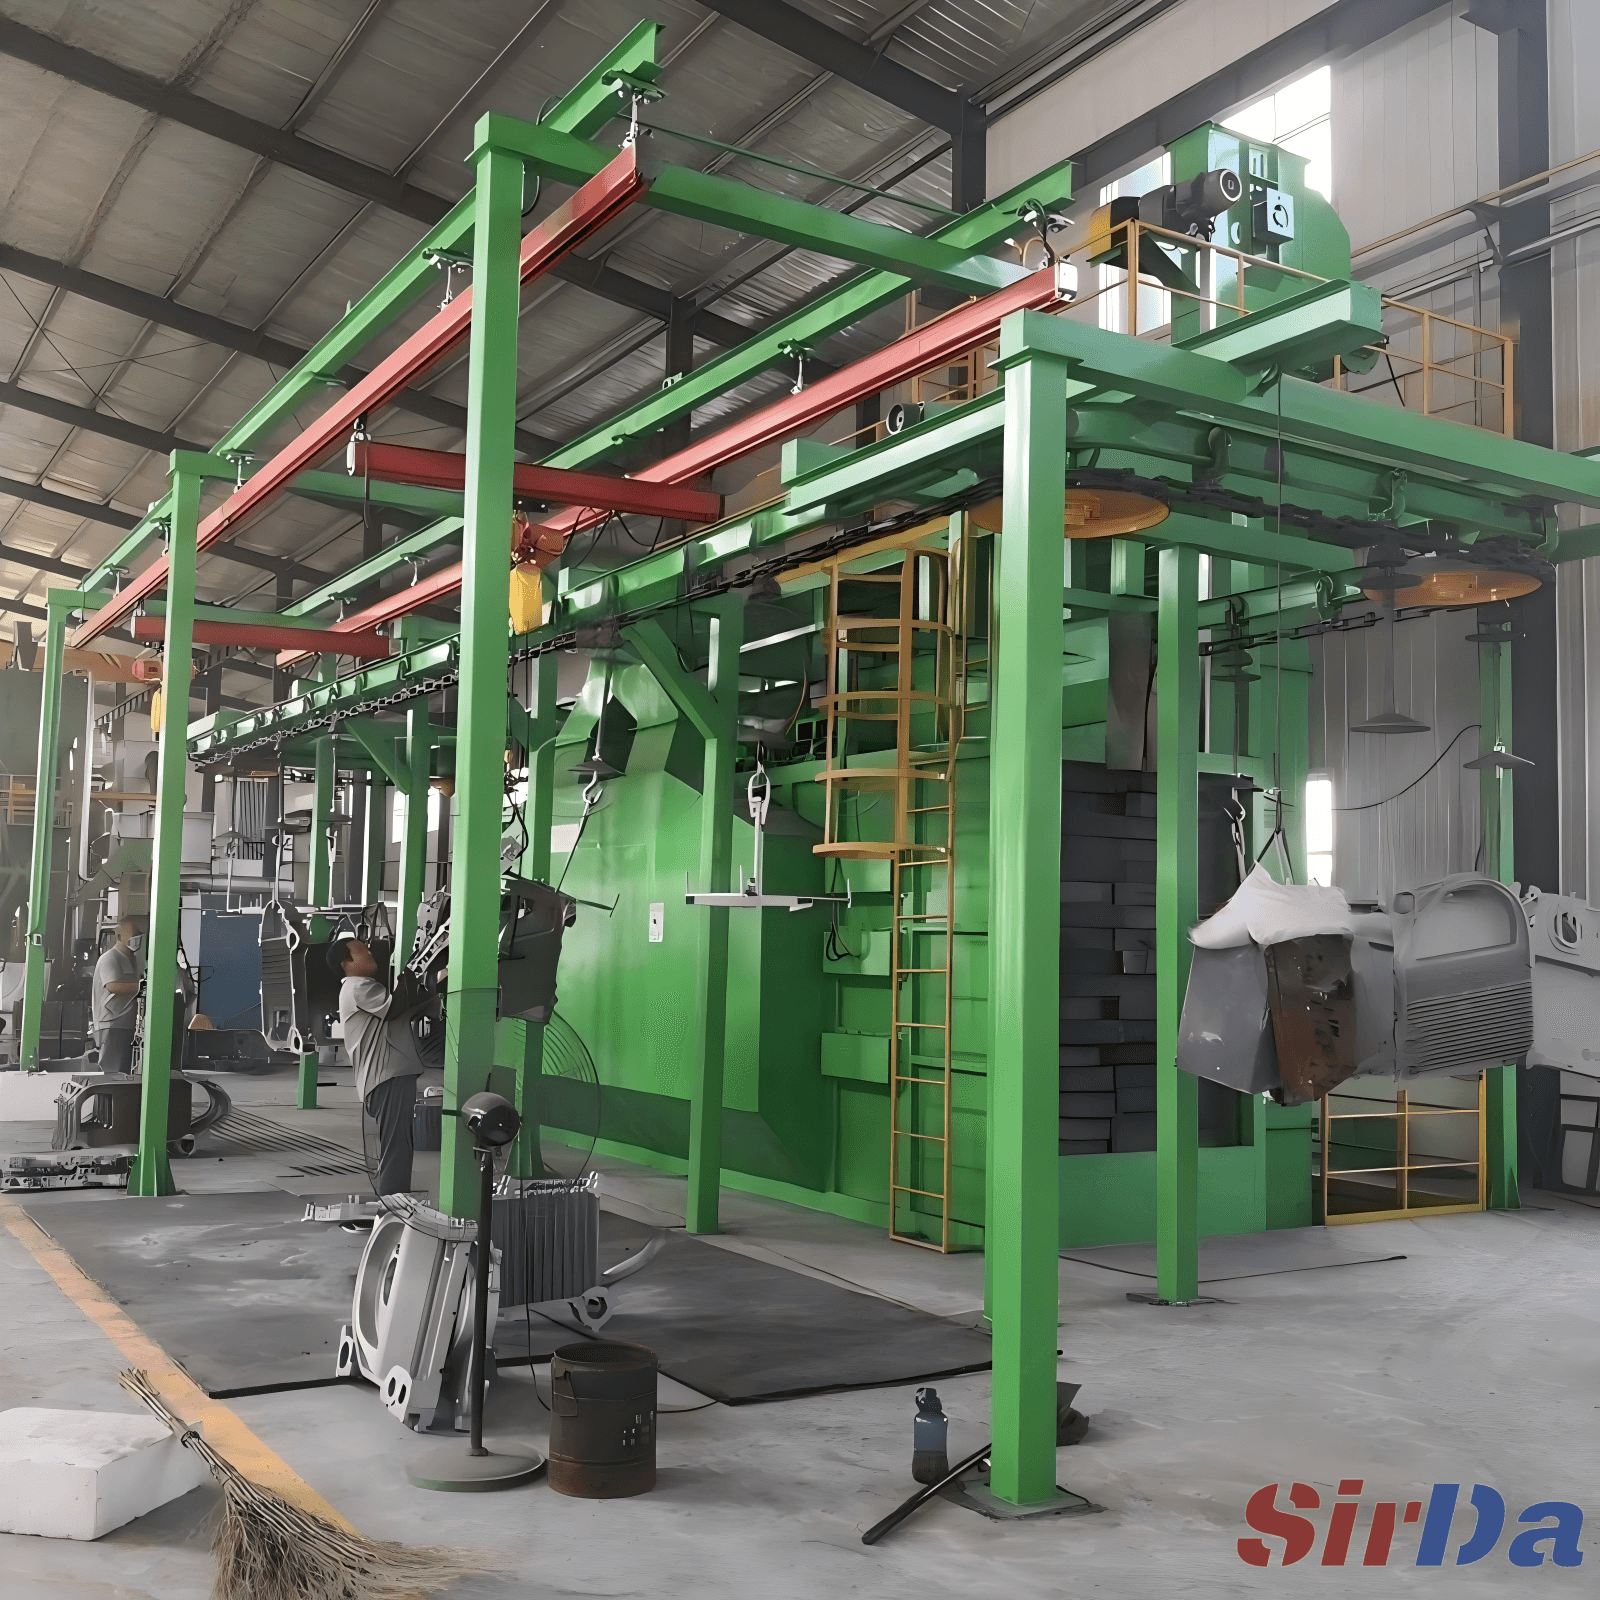
Современные дробеструйные кабины незаметно превратились в системы управления. Двадцать лет назад машина состояла из колеса, бункера и таймера, и оператор оценивал результат на глаз. То, что заменило глаз, — небольшой программируемый логический контроллер, сенсорная панель и набор частотных преобразователей, и с этого момента машину оценивают уже не по деталям, а иначе.
За что на самом деле отвечает контроллер
Современный пакет управления секвенирует транспортную цепочку — подающий конвейер, камеру с занавесами-уплотнениями, зону обработки, выходной конвейер, — плавно разгоняет и тормозит дробеструйные турбины через преобразователи частоты, дозирует абразив к каждой турбине пневматическими управляющими клапанами и запускает аспирацию в правильной последовательности относительно всего остального. Ничто из этого не экзотично. Важно то, что он удерживает набор параметров, когда за процессом никто не наблюдает.
Турбина — очевидное место для регулирования скорости. Изменение частоты двигателя меняет скорость, с которой абразив сходит с рабочего колеса, и это главный рычаг скорости съёма, а вместе с ней — той доли съёма, что превращается в деформацию, а не в очистку. Подача абразива — второй рычаг, и плохая замена первого: открыть подающий клапан побольше, чтобы « добить » упрямый участок, значит залить рабочее колесо, сбить распределение струи и увеличить пылеобразование, а не уменьшить его. Скорость конвейера задаёт время выдержки, и именно там прячутся ошибки: чуть более длительная обработка при чуть меньшей скорости турбины на детали выглядит приемлемо, а на чертеже выходит деформацией кромки.
Смысл всего этого — повторяемость, а не автоматизация сама по себе. Оператор, выставивший скорость турбины на глаз, не воспроизведёт её на следующей неделе. Рецепт, связывающий обороты турбины, подачу абразива, такт конвейера и время выдержки, превращает « вроде чисто » в то, что система качества действительно может принять — при условии, что датчики за этим стоят настоящие, а машина честно сообщает своё состояние.
Блокировки, о которых стоит поговорить
Сенсорная панель — наименее интересная часть системы. Блокировки не дают дробеструйной кабине стать очень быстрым способом испортить деталь или очень дорогим способом наполнить цех пылью. Список короткий, и любой поставщик должен назвать каждый пункт без запинки:
- Блокировка «турбина — заслонка» — заслонка подачи абразива не открывается, пока турбина не подтверждена как вращающаяся, чтобы никто не высыпал абразив в неподвижное рабочее колесо
- Концевики доступа и крышки — турбина не запускается при открытой смотровой крышке или двери кабины
- Каскадная остановка — неисправность внизу по цепочке (заклинивший вал элеватора, заторможенный шнек) останавливает вышестоящее оборудование в правильном порядке, а не даёт абразиву накопиться и затормозить двигатель
- Последовательность аспирации — отсос включается до пуска турбин и работает после их остановки, чтобы последняя взвешенная фракция не осела на пол кабины
- Срабатывание по сопротивлению фильтра — машина отказывается работать при забитом фильтре или отказе ротационного разгрузочного клапана, а не тихо выбрасывает пыль в цех
- Аварийный останов и функция безопасности цепи двери — реализованы аппаратно, а не только в программе ПЛК
Если в предложении не названы условия срабатывания, потребуйте перечень блокировок в письменном виде до сравнения цен. Он различает поставщиков лучше любого технического описания, потому что показывает, насколько действительно продумано поведение машины при отказе.
От сенсорной панели к удалённому журналу
Современные кабины всё чаще включаются в сеть завода, и именно там сосредоточены и ценность, и риск. Законная причина — простои: отчёт о неисправности, приходящий сервисному инженеру в виде реального списка аварий — какой концевик, какое давление, что работало в момент срабатывания, — превращает двухдневное ожидание в один звонок. Вторая причина — данные процесса. Если контроллер ставит метку времени на каждый цикл, цех может ответить на вопросы, которые никто не задаёт достаточно часто: какая доля смены была реально дробеструйной обработкой, а не простоем или аварийным остановом, соблюдались ли межремонтные интервалы, и сколько разных наборов параметров применялось к деталям, которые должны были быть одинаковыми?
Вторая причина важна прежде всего там, где дробеструйная обработка — документированный процесс, а не просто чистка. Типичный пример — дробеструйное упрочнение. Интенсивность проверяют пластинками Альмена по SAE J442 и SAE J443, абразив контролируют по заданным классам зернистости и твёрдости, а авиационную работу аудируют по AMS 2430 или AMS 2432 с комплектом первой партии по AS9102. Ничто из этого машина не обеспечивает — но контроллер, записывающий фактически применённый набор параметров по каждой детали, превращает « мы работали по утверждённому техпроцессу » из утверждения в запись. В этом и разница между процессом, который проходит аудит, и процессом, который его лишь переживает.
Риск в том, что удалённое соединение считают функцией, но не считают системой. Несколько правил стоит сформулировать сразу: соединение должно выходить из завода через межсетевой экран и отключаться изнутри, пока машина не переведена в определённое состояние обслуживания, запись параметров извне не должна быть возможна, а доступ должен журналироваться. А оснащение такими средствами старой машины — обычная инженерная работа, а не экзотика: замена шкафа, установка преобразователей частоты вместо прямого пуска, обновление визуализации и освежение документации — давно отработанный путь, и одни только преобразователи обычно окупают часть затрат.
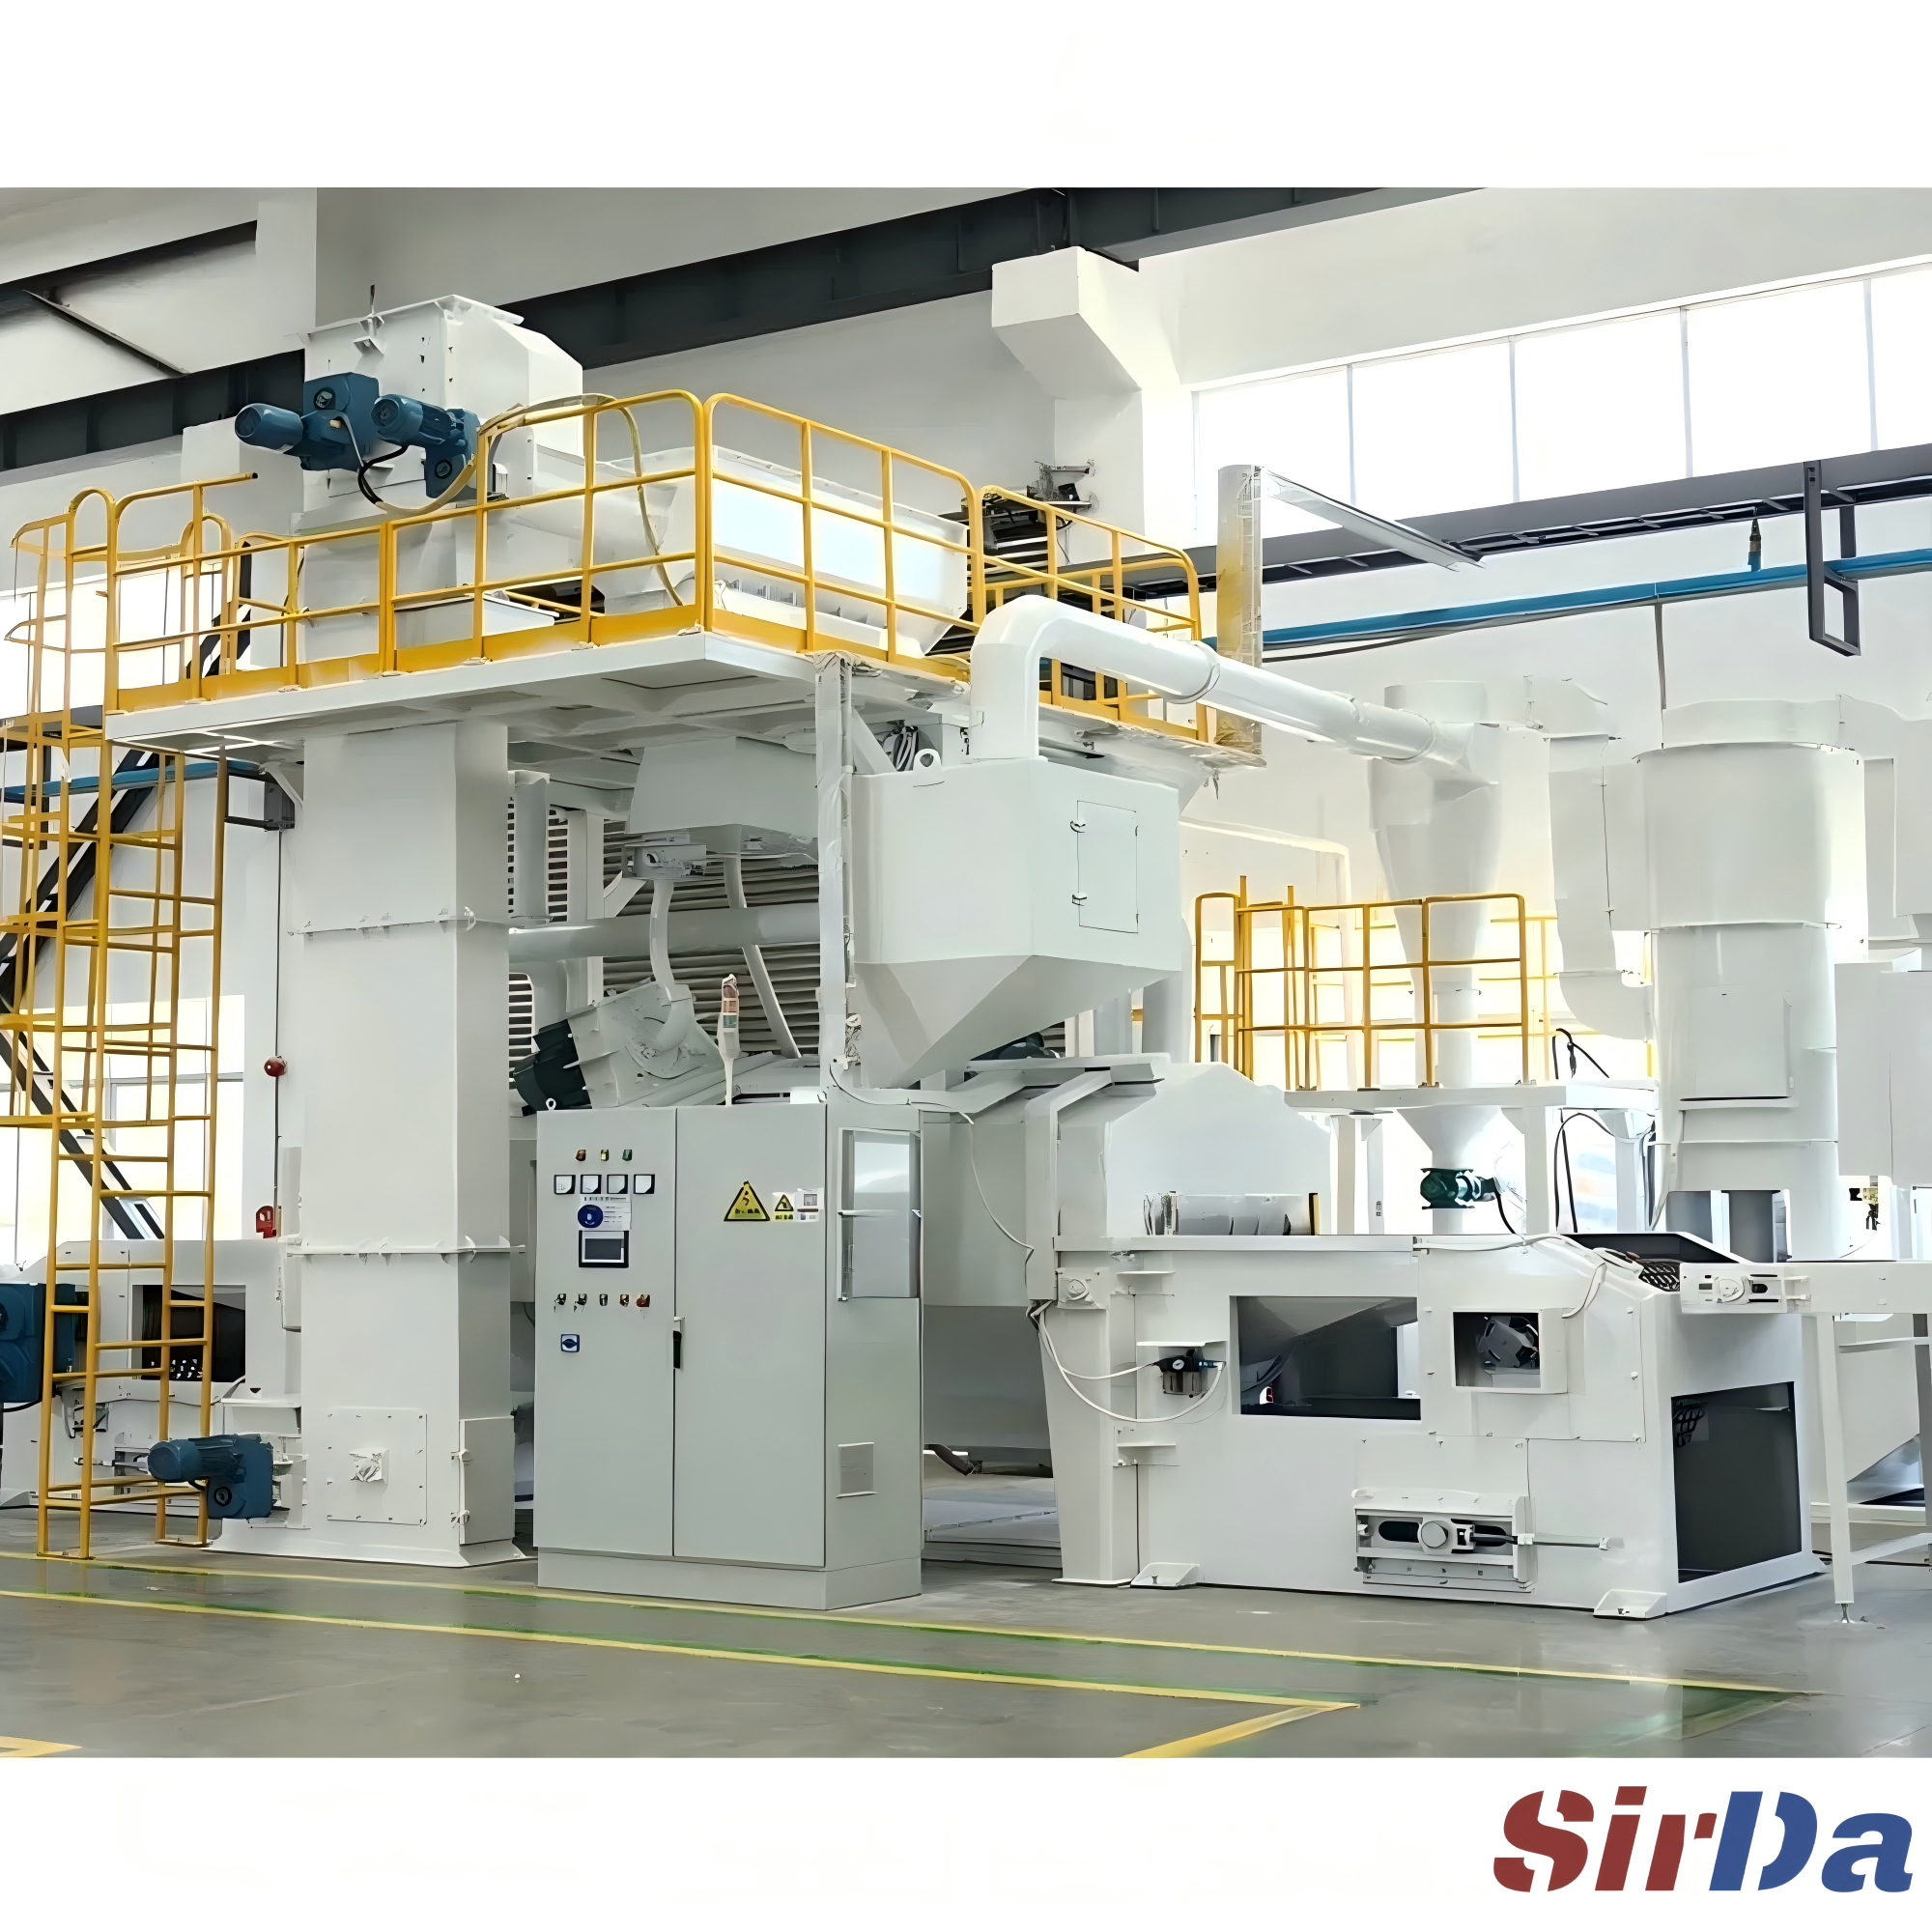
Где на самом деле ломаются автоматизированные кабины
Машины, которые раздражают операторов, ломаются предсказуемым и невеликим числом способов, и ни один из них не связан с самим контроллером:
- Аварии, которые никто не читает — избыток навязчивых срабатываний приучает людей нажимать « подтвердить » и не смотреть на панель. Каждое срабатывание либо устраняют, либо убирают из последовательности, а место списка аварий — на передаче смены
- Датчики, которые дрейфуют и никогда не проверяются — датчик уровня абразива показывает « полно » на пустом бункере, а преобразователь давления сообщает о чистом фильтре при забитом, и процесс тихо выходит за пределы ТУ. Проверка должна идти по тому же графику, что и замена лопаток
- Рецепты, у которых нет владельца — если любой может изменить набор параметров, он разъедется. Параметры следует закрывать по ролям, а изменения проводить через ту же процедуру, что и любые другие изменения технологии
- Данные, на которые никто не смотрит — тренд, который никогда не строят, это просто файл журнала. Записанные, но никогда не построенные значения интенсивности или выдержки не предупредят, что лопатка турбины изношена насквозь
- Сеть, которой доверяют — как только машина доступна из цеха, она доступна и снаружи, если её не сегментировали. Держите физический способ её отключить
Перед приёмкой пакета управления встаньте у машины и задайте оператору три вопроса: что панель показывает первым, когда что-то идёт не так, когда машина ночью встаёт, кто узнаёт и за какое время, и какой параметр вы меняете самостоятельно. Ответы говорят о системе управления больше, чем техническое описание. Машина, аварии которой читают, — машина, блокировки которой имеют значение. Машина, рецепт которой оператор может объяснить, — машина, рецепт которой является контролируемым документом. И машина, честно сообщающая своё состояние, а не считающая, что всё прошло хорошо потому, что цикл завершился, — единственная, к которой стоит подключать сеть.
Автоматизация дробеструйной кабины — не про то, чтобы убрать оператора. Она про то, чтобы сделать процесс достаточно прозрачным, чтобы две смены, два сезона и два языка давали одинаковую поверхность.