
Ресев абразива: самый дешёвый способ снизить расход
Отработанный абразив не расходуется, а измельчается. Ситовой анализ, гравитационная классификация воздухом и дозированный дозапуск сохраняют режущую способность смеси.
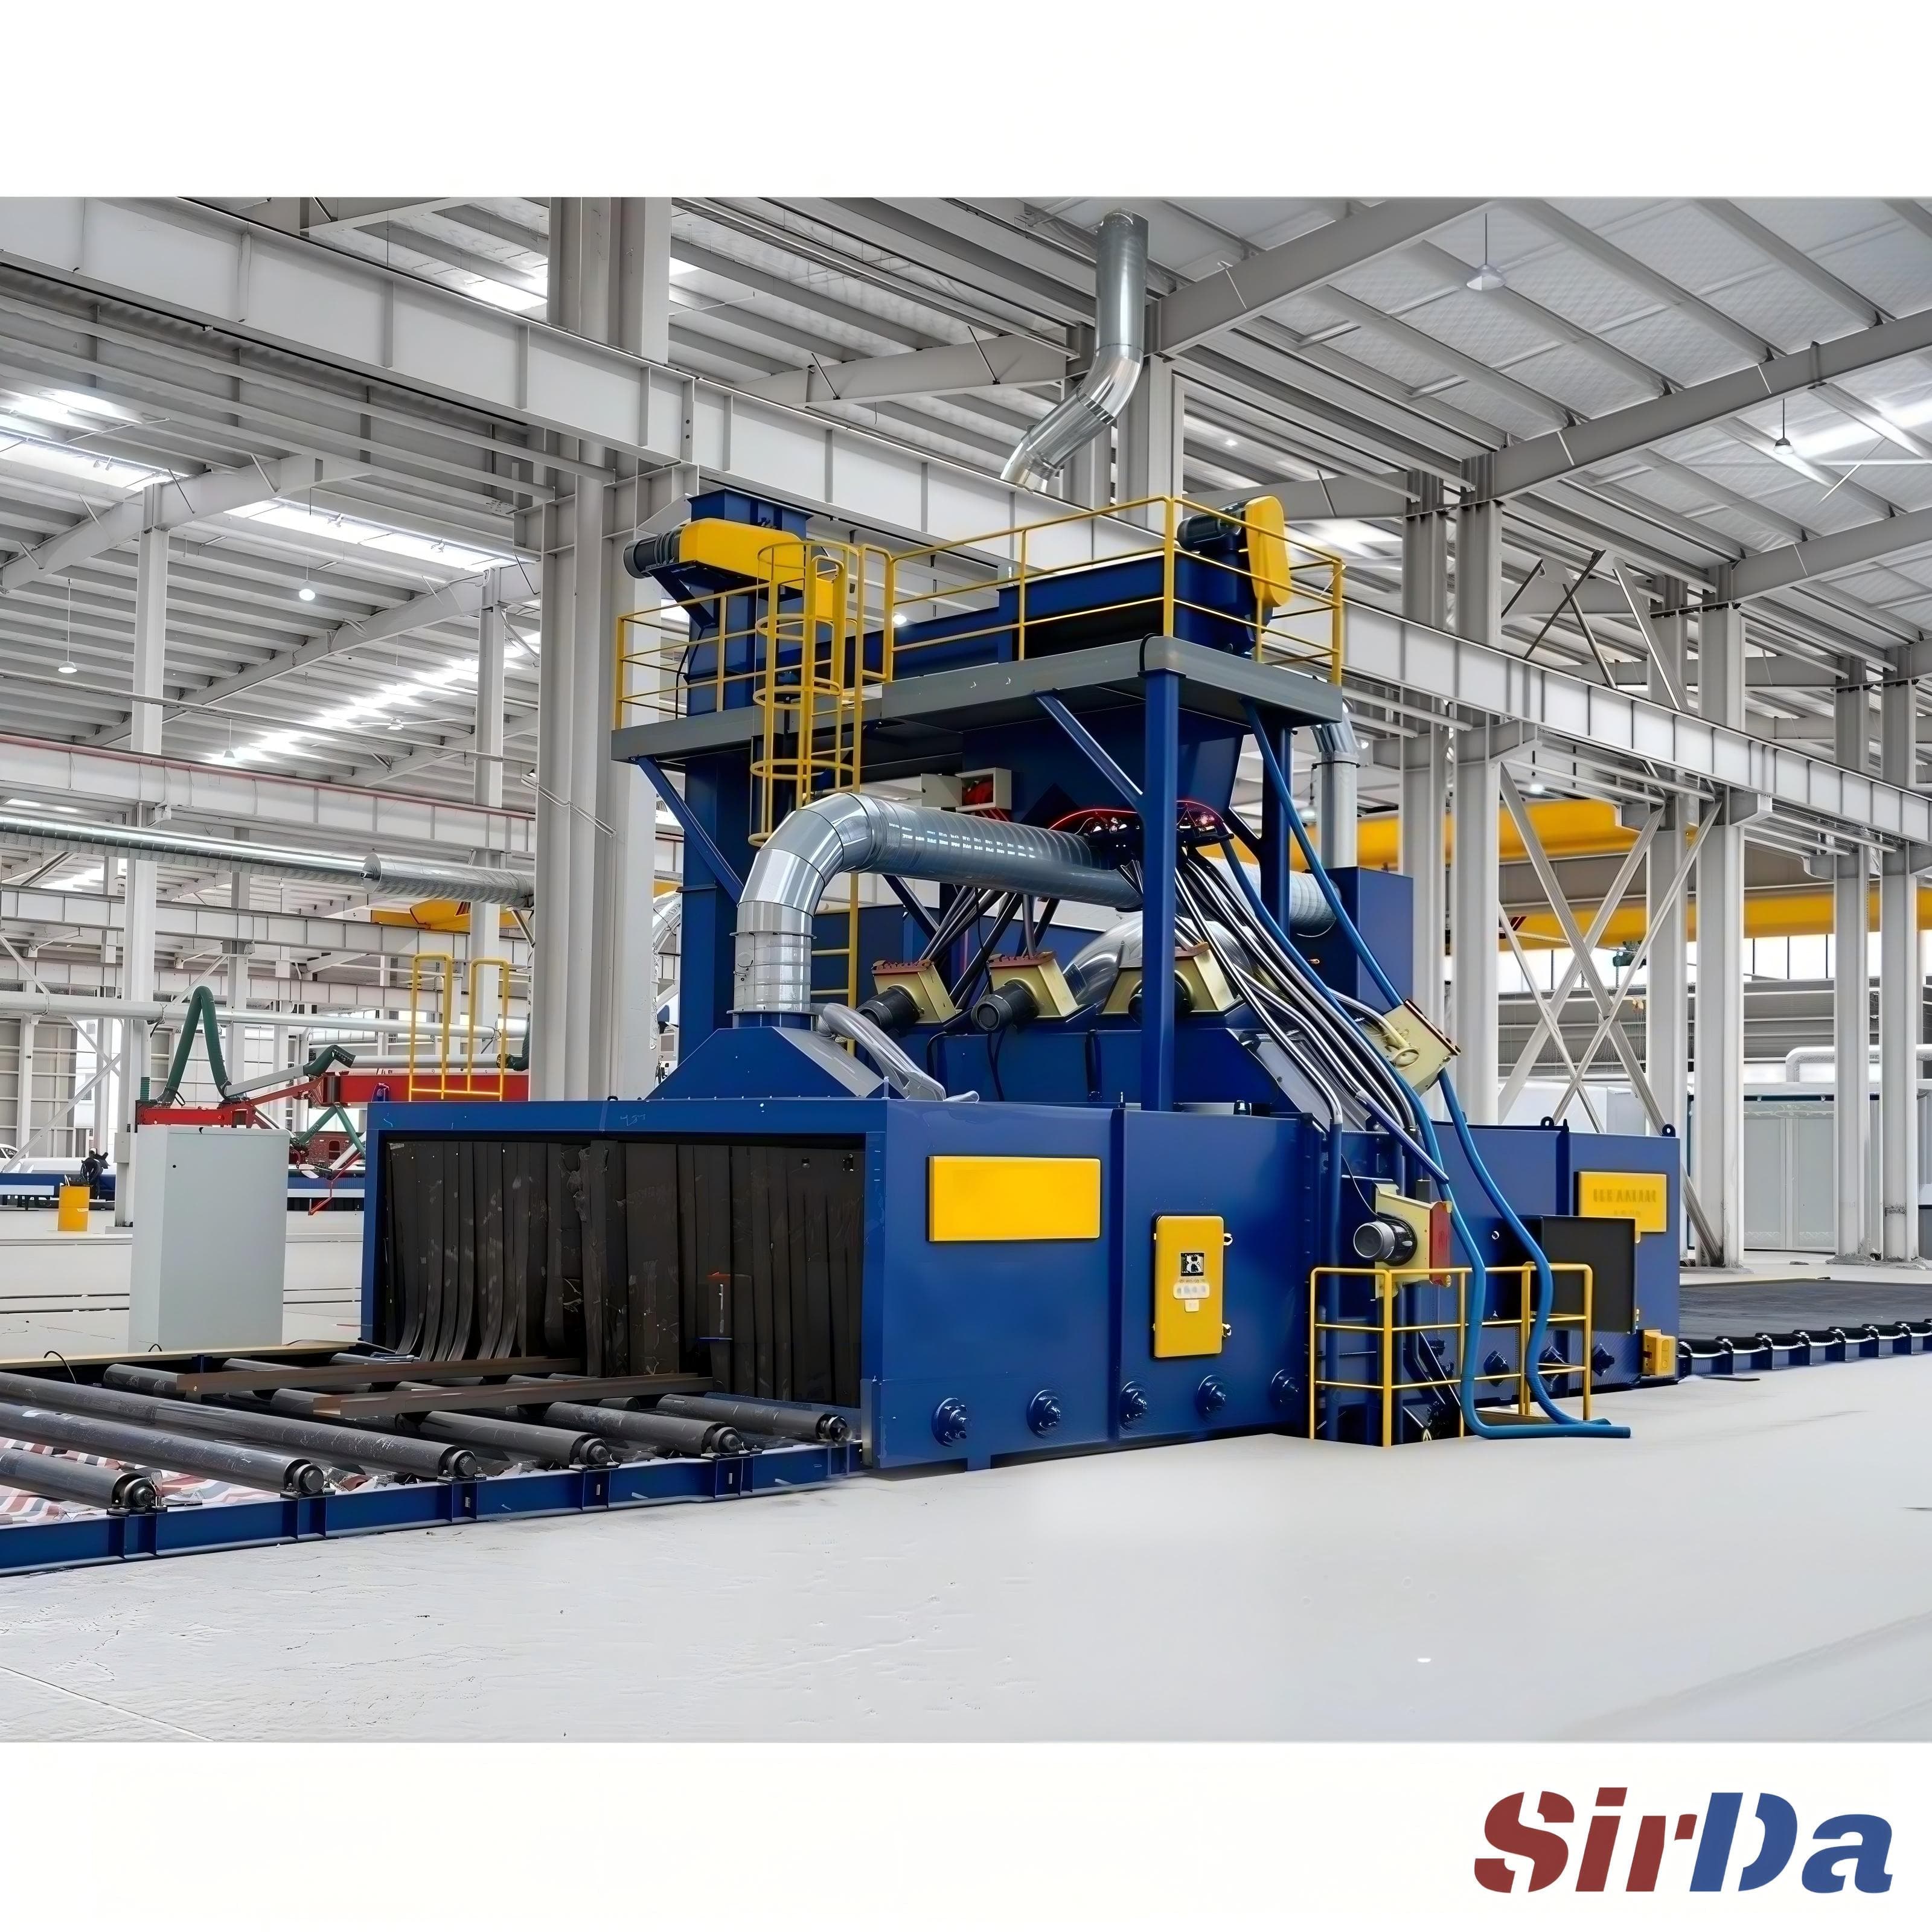
Почему рабочая смесь уходит без явных признаков
Абразив изнашивается не в одну сторону. Каждый удар разрушает несколько зёрен, и каждое разрушение добавляет в популяцию ещё один осколок. Одновременно происходят две вещи: средний размер частиц уменьшается, а распределение по размерам расширяется. Ни то ни другое не видно из смотрового окна кабины. Первым оператор замечает, что машина звучит иначе, пылевой шлейф гуще, и тот же цикл уже не даёт прежней серой отделки.
Именно поэтому расход абразива обычно остаётся без управления. Свежий материал добавляют в том количестве, которое покажется правильным последнему оператору, отработанный вывозят в контейнер по грубому визуальному суждению, а потеря проявляется как медленно растущая строка затрат, а не как отдельная позиция. Материал выбрасывается не по небрежности, а из-за отсутствия числа.
Разумная альтернатива — считать смесь контролируемым запасом с измеримым состоянием. Ресев абразива, то есть пропуск рабочей смеси через узел грохочения, который удаляет пыль и разрушенные зёрна и возвращает только частицы, ещё способные резать, — самое дешёвое мероприятие из возможных, потому что возвращает материал, который вы уже оплачиваете.
Что на самом деле показывает ситовой анализ
Исходная точка — обычный ситовой анализ хорошо перемешанной пробы. Соберите сита в порядке убывания, заполните мерный цилиндр до постоянного объёма, встряхивайте пару минут и считайте объём, оставшийся на каждом сите. Умножение каждого оставшегося объёма на два даёт процентное содержание смеси в данном диапазоне размеров.
Стандартизирующие организации сходятся в рядах сит: ANSI B74.12, FEPA 43G и JIS R6001 описывают все размеры зерна по одной и той же системе нумерации отверстий, поэтому размер среза, указанный в мешках, переносится от поставщика к поставщику без пересчёта. Дробь стальная нормируется отдельно по SAE J444, где заданы обозначение размера и допуск; документ стоит прочитать, если вы покупаете металлический материал.
Пороги, важные на производстве, просты:
- Частицы крупнее примерно 30 мешков бьют сильно, расходуют краску и создают профиль выше того, что способен скрыть система покрытия. В общей смеси для очистки их быть не должно.
- Диапазон 50–80 мешков делает работу при очистке новой стали, при снятии коррозии и старой краски. Теряется этот диапазон — и рисунок сцепления становится плоским.
- Частицы мельче 140 мешков на практике просто пыль. Как только в рециклированной смеси их больше нескольких процентов, материал уходит в пылеуловитель, а не на деталь.
- Динамика доли мелочи — рост мелочи является первым достоверным признаком того, что сепаратор перестал её удерживать.
Если должен уцелеть только один показатель при беседе с мастером смены, пусть это будет доля мелочи. Одно значение, известный объём пробы, замер раз в неделю говорят об экономике абразива больше, чем месяц закупочных данных.
Как встроить классификацию в контур рециркуляции
Одного удаления мало: несобранная мелочь остаётся в контуре, поэтому классификацию ставят там, где поток материала ещё достаточно предсказуем.
- Многоступенчатое вибрационное грохочение отвечает за крупную фракцию. Оно подходит твёрдым и правильным материалам — стальной дроби и оксиду алюминия — и практично при наличии стружки и обломков отливок.
- Гравитационная воздушная промывка разделяет частицы по конечной скорости. Лёгкая пыль и лёгкий мусор уносятся на фильтр, а целые зёрна падают в бункер. Главное преимущество — низкая скорость обращения с материалом, а значит меньше вторичного разрушения от самого оборудования рециркуляции.
- Магнитная сепарация выполняется перед грохочением. Она снимает ферромагнитные примеси со стальной дроби и не даёт стружке вернуться в кабину, где она стала бы включением в поверхность.
- Картриджная фильтрация на стороне пыли решает, станет ли мелочь реальной потерей. Герметичные бункера с разрежением одновременно защищают рабочую смесь от влаги и от рециркулирующей пыли.
Раздельное хранение марок значит не меньше, чем само разделение. Абразив, делящий бункер, делит и судьбу: сухая и отсортированная партия режет ровно в несколько раз больше циклов, чем та, что свалилась в сырой угол.
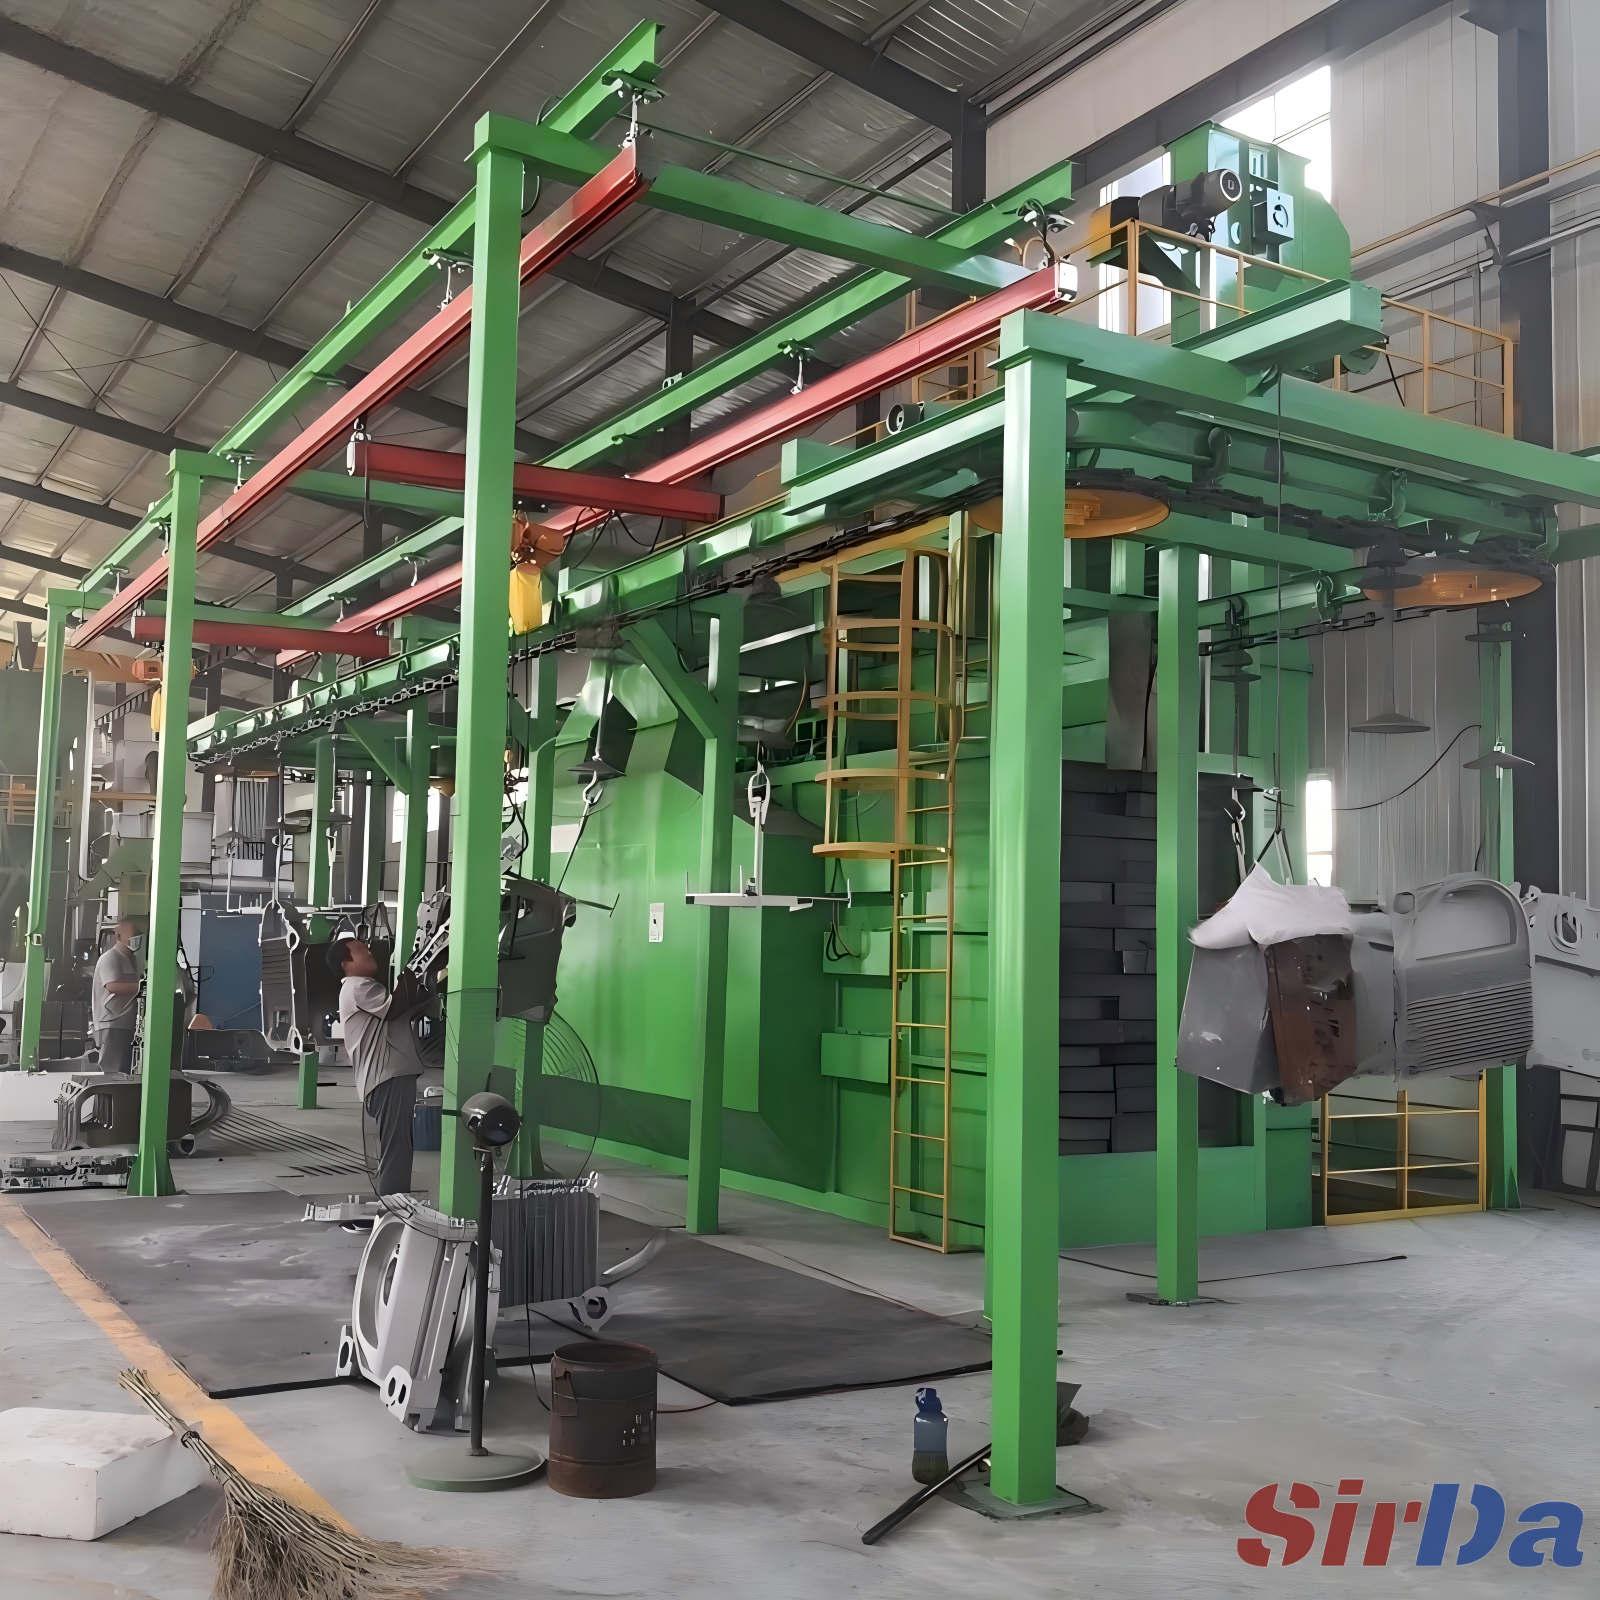
Режимы отказов, которые стоит узнать
Пыль — прежде всего проблема производительности. Пыльная кабина означает, что работу выполняет мелочь, а значит, тот же результат требует более длинного цикла. Оператор компенсирует это давлением, давление дробит больше зёрен, доля мелочи растёт снова. Контур самоподдерживается — именно поэтому расход ползёт вверх, хотя никто ничего не менял.
Компенсация затупившегося материала повышением давления — тот же механизм с другой стороны. Скорость разрушения резко растёт с давлением, и марка, подобранная для работы при низком давлении, не выдержит высокого режима. Сопоставляйте давление с маркой, которую реально удерживает классификатор.
Влага — тихий убийца. Влажный абразив слипается, комки разрушаются по собственным рёбрам, а не в точке удара, и слипшаяся мелочь полностью обесценивает хорошо настроенную воздушную промывку. Органические материалы, скорлупа грецкого ореха и кукурузная почавка, особенно гигроскопичны. Сухой воздух обходится дешевле, чем возвращённый абразив.
Смешивание типов абразива делает разделение ненадёжным: разные плотности и разное поведение при разрушении не сортируются чисто на одной стопке сит. При смене марки или типа полностью очистите камеру, линию рециркуляции и сепаратор перед загрузкой.
Есть контринтуитивный вывод, который стоит произнести прямо. Дорого обычно новое, а дёшево — отработанное: правильно классифицированная рабочая смесь сохраняет режущую кромку гораздо дольше неклассифицированной. Следите за долей мелочи, классифицируйте с фиксированным интервалом, добавляйте, а не заменяйте — и строка расхода абразива в маршрутном листе перестанет быть той, которую невозможно объяснить.