
Выбор абразива для чугунных и стальных отливок
Выбор абразива определяет стоимость обработки на тонну, профиль поверхности и число забракованных отливок. Практический разбор дробленого и округлого абразива, диапазонов гранулометрии по SAE, марок твёрдости, разницы между чистотой и профилем, а также типичных отказов в цехе.
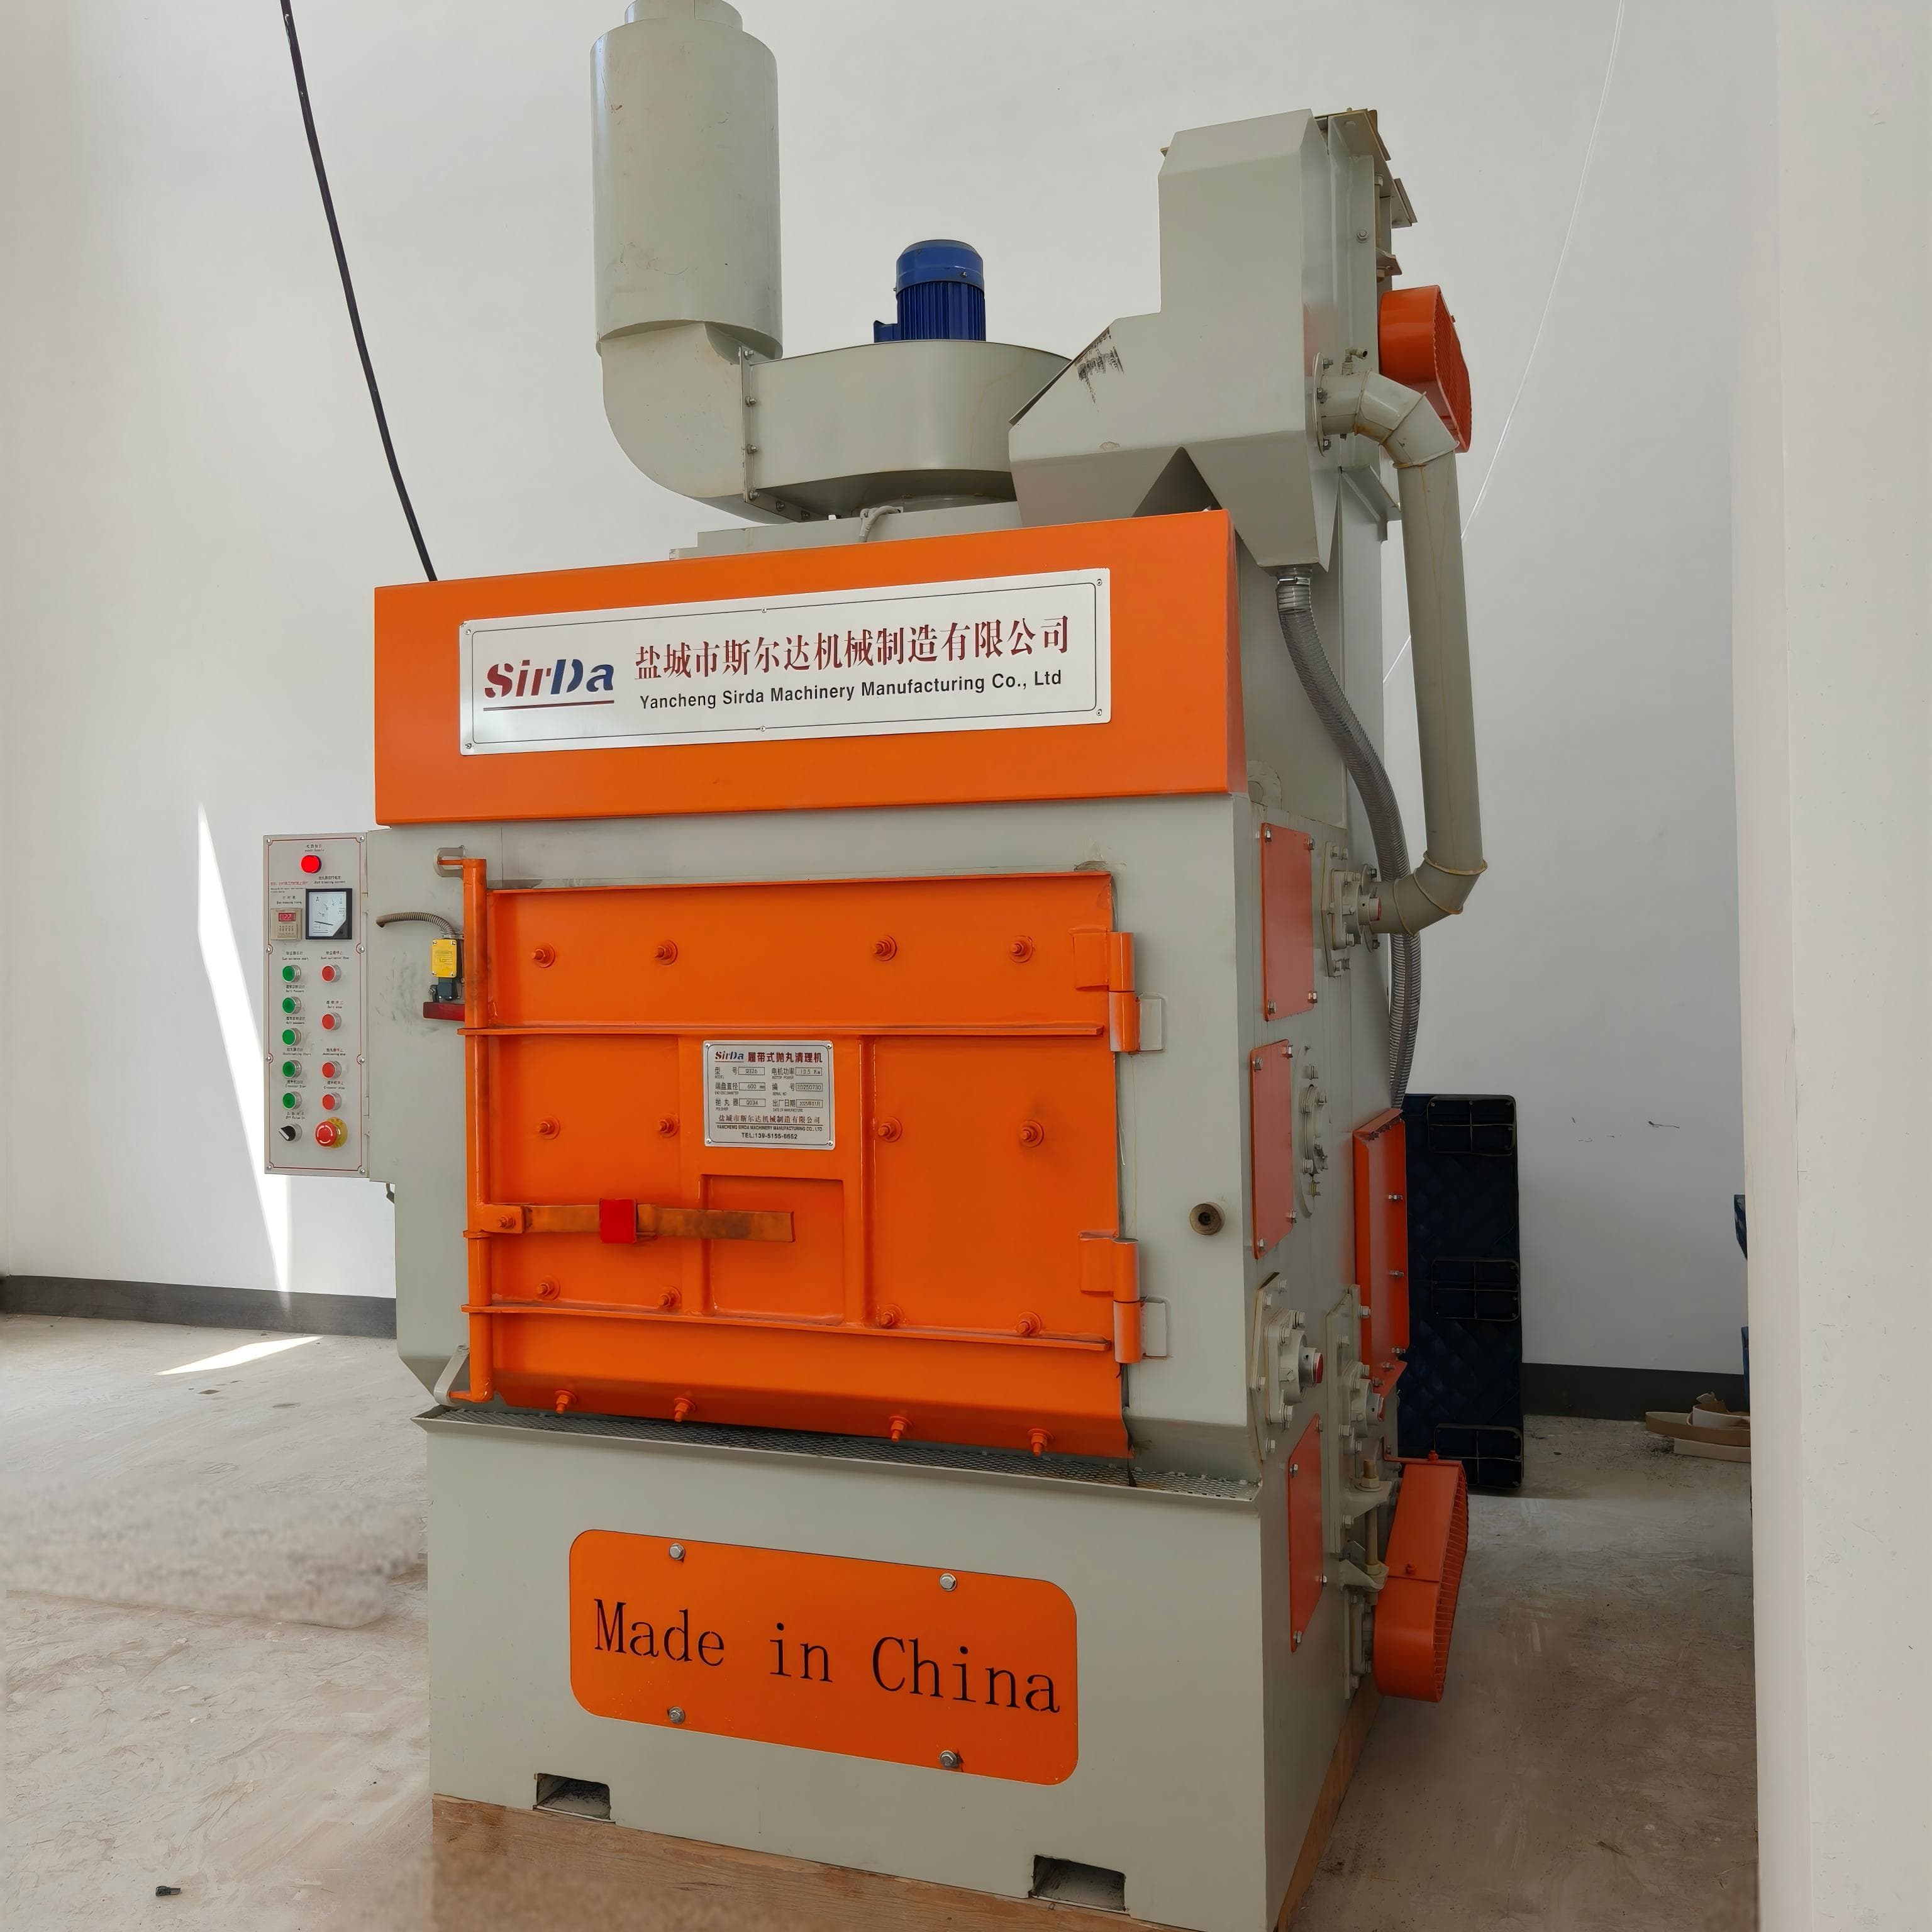
Каждый литейщик знает момент, когда отливка выходит из дробилётной машины всё ещё с формовочным песком. Первый импульс — винить абразив. В большинстве случаев абразив не виноват: настоящие причины — это спецификация материала, которую никогда не подбирали под саму отливку, сепаратор, отсекающий не ту фракцию, или запылённость, которую никогда не рассчитывали. Выбор абразива — решение по четырём параметрам: форма, зернистость, твёрдость и то, как не допустить попадания загрязнений в контур.
Отправляйтесь от отливки, а не от каталога абразивов
Серый чугун и литая сталь — не один и тот же материал, и обращаться с ними по одной рецептуре — самая частая ошибка проектирования. Серый чугун хрупок и имеет пластинчатую графитную структуру: угловатый абразив крупной фракции очищает его быстро, но одновременно концентрирует напряжения на графитных пластинках и может выкрашивать кромки и тонкие стенки. Ковкий и высокопрочный чугун выдерживают более агрессивную обработку. Стальные отливки прочнее и допускают более твёрдый абразив, но толстый окалине и литейной коже по-прежнему нужно реальное режущее действие.
Добавьте сюда две величины, которые никто не заносит в документацию: толщину стенки и долю закрытой поверхности. Отливка толщиной четыре миллиметра не выдержит той же обработки, что и корпус насоса толщиной сорок миллиметров, а поверхность внутреннего стержня нельзя очистить тем ударом, который действует на плоскую грань.
Прежде всего форма: что частица делает с поверхностью
- Шаровидная стальная дробь (S230–S460, твёрдость SAE GP) — катится, а не режет. Это эталон для очистки отливок, даёт чистую поверхность с малым внедрением и остаётся единственным разумным выбором, когда важны упрочнение усталости или стабильность размеров.
- Угловатая стальная гранула (G25–G40, твёрдость GL или GH) — режет. Применяйте её, когда системе покрытия нужен определённый профиль сцепления, обычно от 50 до 100 микрометров Rz для высокоэффективных промышленных красок, а также для снятия толстой окалины.
- Дробь из резаной проволоки — более острая родственница стальной дроби. Используйте её там, где нужен более определённый рез, чем даёт кондиционированная круглая дробь, с более высокой стоимостью расхода.
- Оксид алюминия или гранат (F36–F60, G25–G30) — правильный ответ, когда недопустимо загрязнение железом: нержавеющая сталь, пищевые применения или камера без контура стальной дроби. Он режет быстрее стали и разрушается тоже быстрее, поэтому стоимость единицы очищенной площади выше.
- Стеклянная микросфера — только для очистки и лёгкого упрочнения. Она не создаёт профиль сцепления, и её нельзя назначать до нанесения покрытия.
Зернистость следует за формой. Соответствие по SAE служит удобной сокращённой схемой: S70/S110/S170 отвечают G80/G50/G25, S230/S280/S330 — G25, S390/S460/S550 — G18/G16/G14, S660/S780 — G12. Отливки первых двух диапазонов составляют основную загрузку типичного литейного цеха; крупные диапазоны относятся к тяжёлым стальным отливкам и въедой окалине.
Согласуйте степень чистоты, затем соблюдайте лист технических данных краски
Здесь задаются две разные величины, и их постоянно путают. Чистота — это количество оставшихся загрязнений, определённое стандартом: Sa 2½ допускает лёгкие пятна не более чем на пяти процентах каждой единицы площади, Sa 3 не допускает ничего. Американские соответствия — SSPC-SP 10 / NACE 2 и SSPC-SP 5 / NACE 1. Профиль — это шероховатость, и ни один стандарт чистоты его не определяет: он берётся из листа технических данных производителя краски. Sa 2½ не означает грубую поверхность, а поверхность Sa 3 может оказаться слишком гладкой для той краски, которую вы собираетесь нанести.
Поэтому порядок такой: согласовать степень чистоты, прочитать диапазон профиля в листе технических данных, затем подобрать абразив и давление, попадающие в оба диапазона. Результат проверяют по эталонному образцу для исходной степени коррозии при достаточном освещении, а профиль измеряют, а не оценивают на глаз.
Где выбор абразива реально ломается в цехе
- Расход абразива как диагностика. Нормальный процесс на дробилётной или барабанной машине теряет примерно два–четыре процента заряда за цикл. Четыре с половиной – шесть процентов означают, что какой-то параметр ускоряет разрушение зерна; выше шести процентов требует немедленного разбирательства.
- Воздух там, где нужна турбина. Пневматическая обработка через шланги и сопла даёт менее управляемую картину удара и гораздо больший самоизнос зерна, чем турбинная машина. При работе с напорной ёмкостью повышенный расход — ожидаемое поведение, а не дефект.
- Сепаратор настроен слишком жёстко или слишком мягко. При жёсткой настройке вместе с пылью уходит ещё пригодный абразив. При мягкой пыль остаётся в контуре и изнутри истирает рабочую фракцию.
- Изношенные сопла и нестабильная подача. Изношенное сопло искажает струю, снижает эффективность очистки и ускоряет износ как детали, так и оборудования. Забивка и низкий уровень абразива проявляются как пульсирующая струя.
- Загрязнение контура. Остатки краски, масло, ржавчинная пыль и влага ухудшают качество очистки и способны оставить включения на поверхности, которую вот-вот покрасят.
- Мелкая пыль, оседающая на изделии. Слишком мелкие фракции и взвешенная пыль повторно оседают на отливке, и это критично перед покраской, пассивацией или любой финишной обработкой.
Пыль и рециркуляция — тоже часть решения по абразиву
Пылевая нагрузка складывается из пыли абразива и всего, что сняли с изделия, и второе слагаемое часто преобладает. Приблизительные ориентиры для промышленных дробилётных камер: от шестидесяти до ста кубических футов в минуту на каждый квадратный фут пола или потолка для вентиляции, ориентированной на видимость; около ста кубических футов в минуту на квадратный фут стены для поперечного потока через изделие; около пятисот футов в минуту через открытые проёмы для удержания пыли в камере. Поворотным столам обычно требуется порядка двухсот кубических футов в минуту на квадратный фут проёма. Узел очистки или сепарации абразива может добавить от шестисот до девятисот кубических футов в минуту, и этот расход воздуха должен быть учтён в коллекторе, а не забыт.
Разделяйте две задачи. Сепаратор извлекает пригодный абразив, коллектор улавливает взвешенные частицы. При рециркуляции абразива вытяжка не заменяет полноценного сепаратора, а дробилётному коллектору нужна отбойная пластина, чтобы случайные частицы не летели прямо в фильтрующие элементы.
С чего начать
До испытания абразива запишите четыре вещи: систему покрытия и диапазон профиля из её листа технических данных, исходную степень коррозии и состояние отливки, наименьшую толщину стенки изделия и реальный темп цикла, который выдерживает машина. Передайте эти четыре пункта поставщику как спецификацию и попросите испытание на ваших собственных отливках со взвешиванием заряда до и после. Исход решают три числа: расход на тонну, чистота по эталонному образцу и профиль по листу технических данных краски.
Если машина уже работает, а расход абразива ползёт вверх, самая дешёвая диагностика — осмотр сепаратора и проверка сопел, а не смена абразива.