
Accueil / Machines / Machine de grenailage à plateau tournant pour tôles d'acier lourdes
Machine de grenailage à plateau tournant pour tôles d'acier lourdes
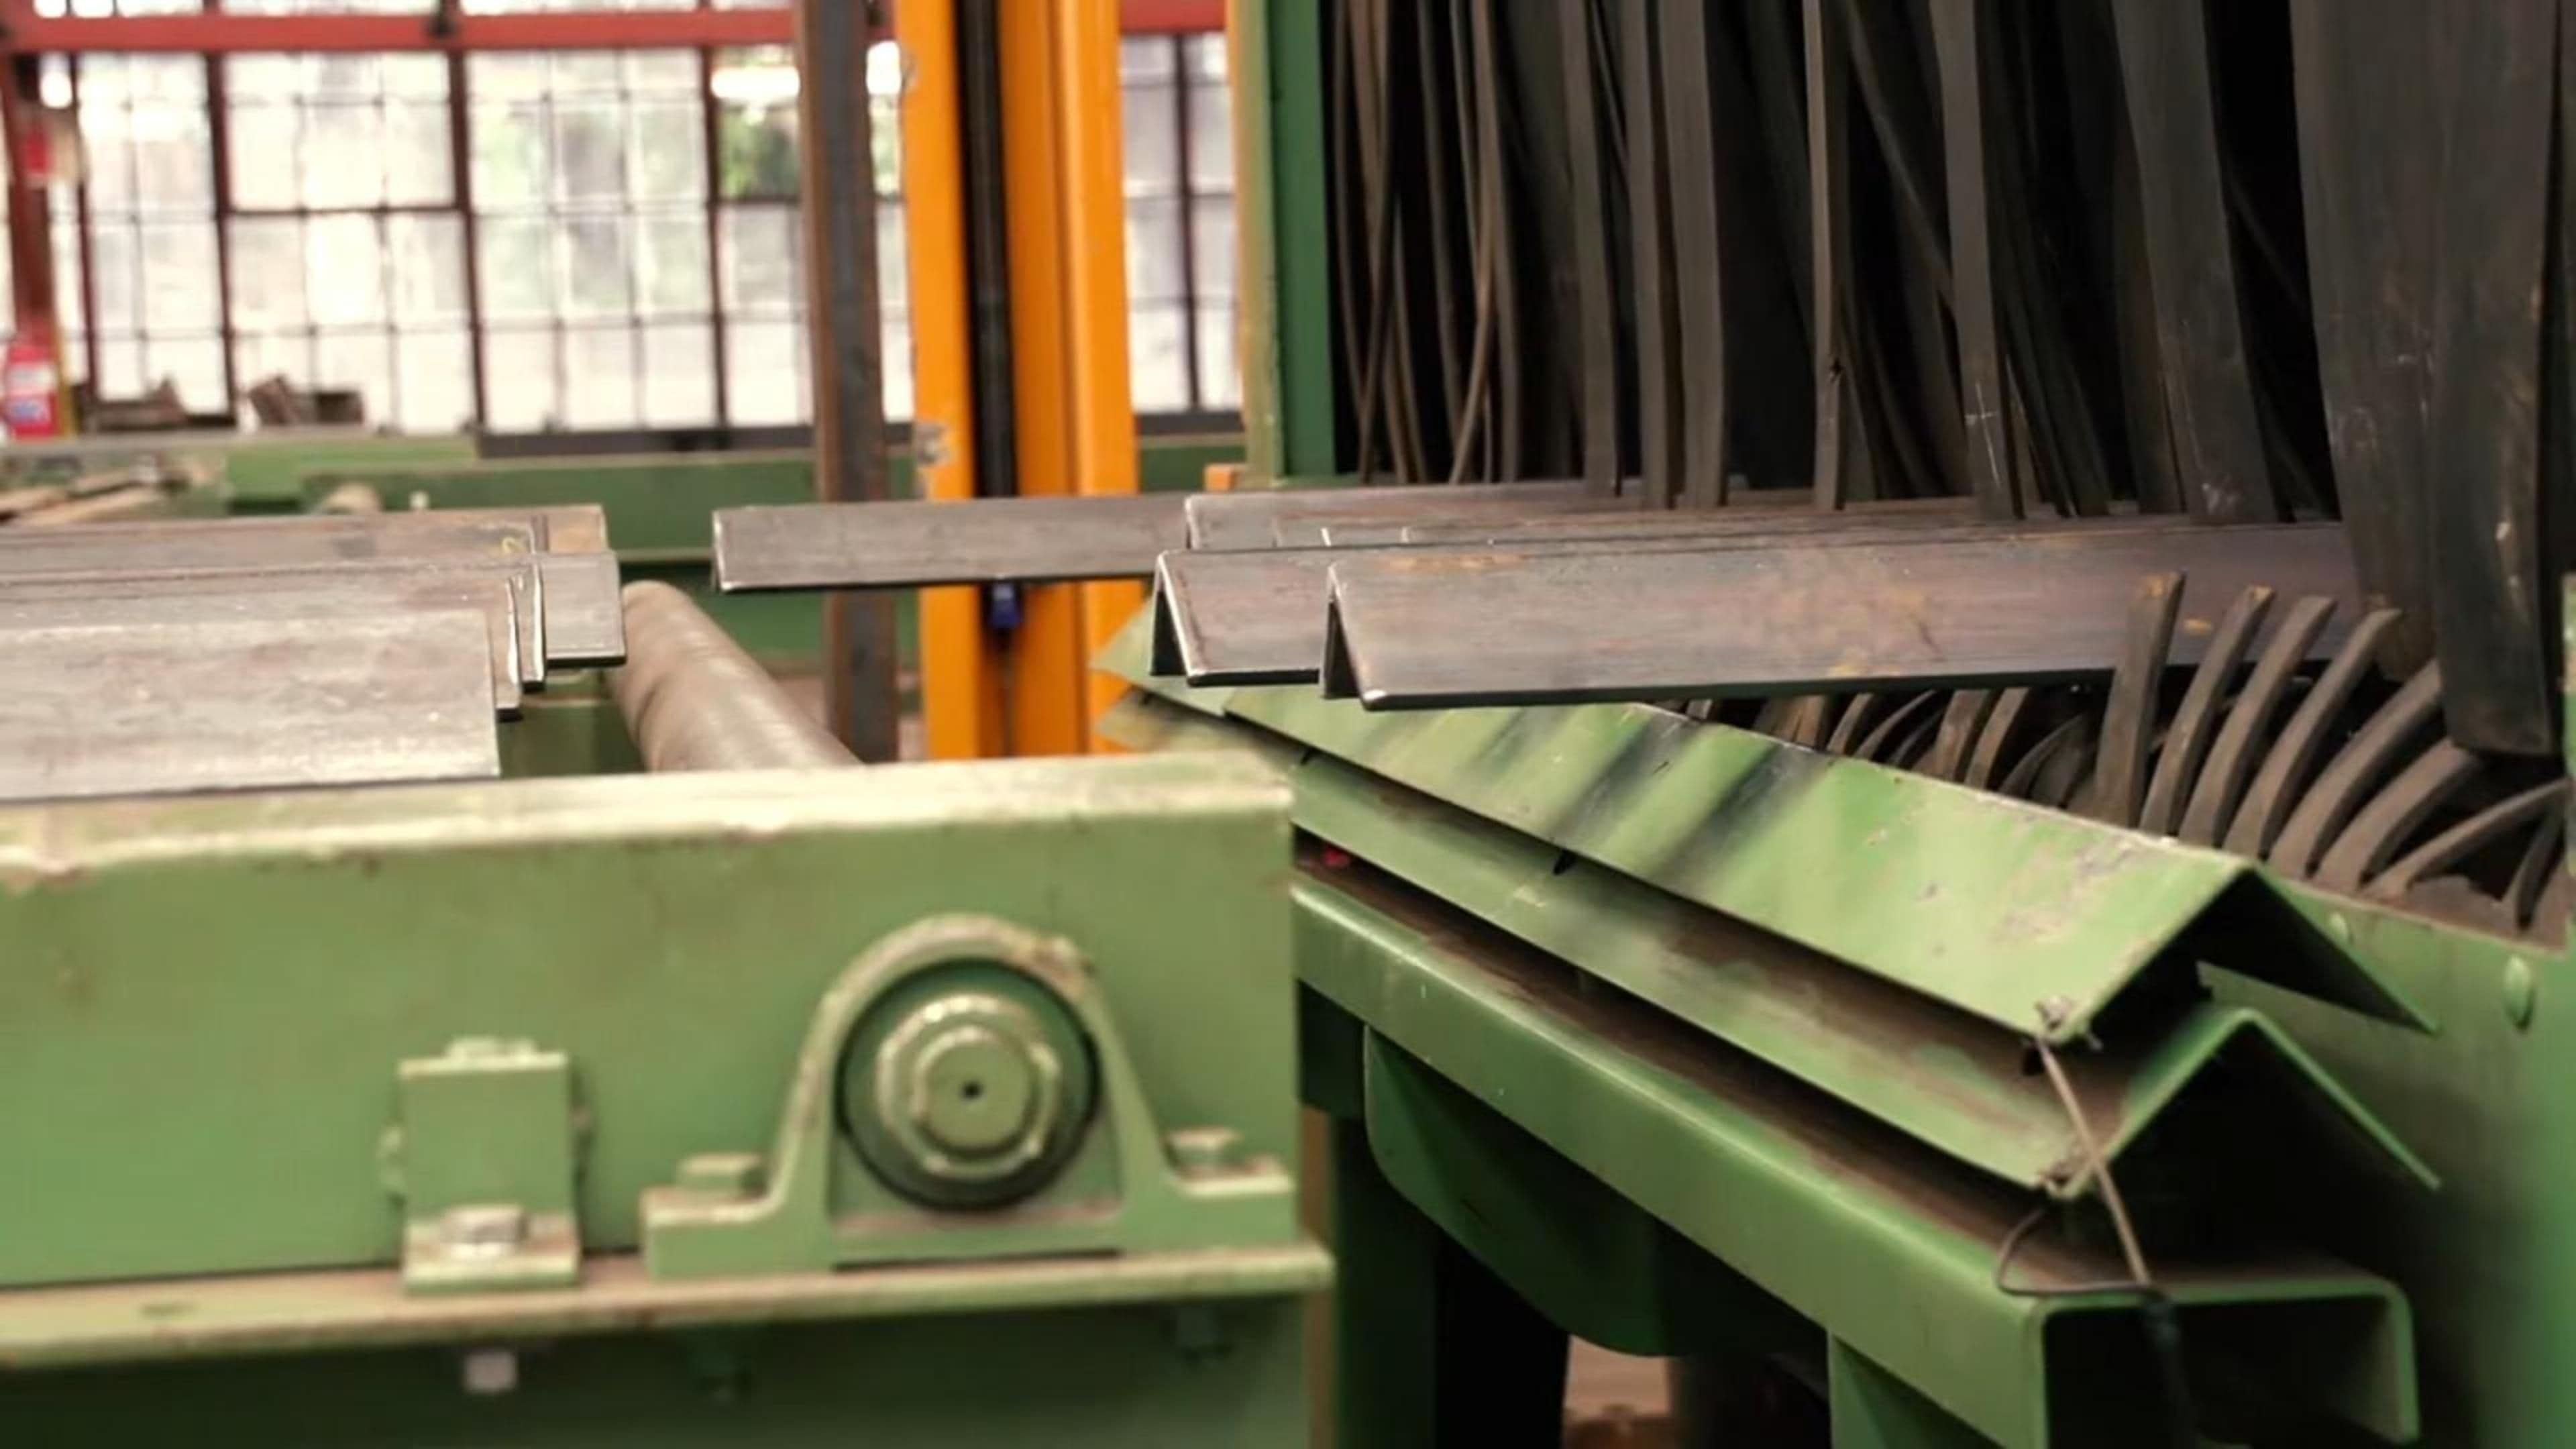
Machine de grenailage à plateau tournant pour tôles d'acier lourdes et profilés. La zone de grenailage reste fixe pendant qu'un plateau tournant charge et indexe la pièce dans le champ des turbines : couverture reproductible, emprise réduite et récupération complète des abrasifs, pour les pièces trop lourdes pour une bande ou un crochet.
PRÉPAREZ
LA SUITE.
Adaptez manutention, configuration de grenaillage et flux de production à votre application.
Demander un devisUne zone de grenailage fixe, une pièce qui tourne
Une plaque d'acier de plusieurs tonnes ne passe pas sur une bande maille et ne reste pas stable sur un convoyeur à rouleaux pendant le grenailage. La machine à plateau tournant répond autrement que toutes les autres machines de la famille : l'équipement de grenailage reste en place, c'est la pièce qui avance. Un plateau amène la plaque dans la zone de traitement, l'indexe dans le champ des turbines, puis la ressort. Tout le reste — rigidité du montage, hauteur des capotages, confinement des projections — découle de cette seule décision.
C'est pourquoi ce format s'applique aux tôles et aux profilés, et non aux pièces de fonderie en vrac. Lorsqu'une pièce ne peut pas être indexée par une bande ou par un crochet, la machine n'a que deux options : amener le grenailage jusqu'à la pièce, ou faire passer la pièce dans une zone de grenailage fixe. La rotation occupe également beaucoup moins de surface qu'une chambre traversante, ce qui compte quand la machine s'installe dans une halle déjà desservie par des ponts roulants.
Pourquoi faire tourner plutôt que déplacer les turbines
- Géométrie de turbine fixe, couverture reproductible — les turbines restent à la même hauteur et sous le même angle. La couverture dépend alors de la position d'indexation du montage, et non de l'endroit où la plaque se trouve par hasard.
- Répétabilité d'une plaque à l'autre — les points de repérage sont fixes : la douzième plaque est présentée au grenailage dans exactement la même attitude que la première. Sur une commande comportant plusieurs plaques et une seule nuance de revêtement, cela compte davantage que le débit brut.
- Installation compacte — une emprise réduite par rapport à une ligne continue, un seul pont roulant servant au chargement et au déchargement.
- Récupération complète des abrasifs — la chambre est fermée, les abrasifs rejoignent un circuit de récupération contrôlé au lieu de finir au sol de l'atelier.
Où l'uniformité se dégrade
Un plateau tournant n'est pas uniforme par construction. Deux effets sont à intégrer au calcul plutôt qu'à découvrir sur le terrain.
Le rayon. La densité d'impact au centre de la plaque n'est pas celle du bord. Le rayon de rotation change la surface balayée par unité de surface de plaque : le nombre de turbines et leur position par rapport au rayon de la plaque constituent donc la vraie décision de conception, et non le nombre nominal de turbines annoncé sur une fiche technique.
Le battement. Une plaque qui ne repose pas à plat change d'attitude pendant la rotation. Un point haut se soulève à un angle donné et l'ombre qu'il projette tourne avec lui : une plaque qui paraît correctement bridée peut donc conserver une bande d'ombre sur toute sa circonférence. Le repérage de la pièce et sa planéité appartiennent au cahier des charges de grenailage, pas à un problème de manutention séparé.
Toute pièce dont une face ne doit pas être grenailée demande un masquage, et le masquage ne peut être spécifié correctement qu'une fois le montage défini.
Limites d'application
Ce format vise les tôles, les profilés et les ensembles soudés trop lourds pour une manutention sur bande et trop lourds pour être suspendus. Il ne remplace pas une ligne à crochets — moins coûteuse à la pièce et mieux adaptée aux petits composants mélangés — ni une ligne continue à bande maille, qui le devance nettement sur les petites pièces et les forts volumes. Les données de décision habituelles sont l'emprise et le poids de la pièce, le type de grenailage attendu, le nombre de faces à traiter et la fréquence des changements de série. Tout cela se confirme sur la pièce réelle après une revue de plan et un essai d'échantillon, pas sur une fiche catalogue.
DÉFINISSEZ LA CONFIGURATION.
- Pièce
- Tôles, profilés et ensembles soudés trop lourds pour une manutention sur bande
- Manutention
- Plateau tournant indexé dans une zone de grenailage fixe, chargement par pont
- Traitement
- Calamine, rouille, ancienne peinture et résidus de soudure
- Couverture
- Implantation des turbines étudiée selon le rayon de la tôle et le nombre de faces
- Montage
- Points de repérage et planéité confirmés à partir du plan de la pièce
- Changement de série
- Montage et type de grenailage réétudiés dès que la géométrie change
PRÉSENTEZ-NOUS VOTRE PIÈCE.
Partagez une photo ou un plan, le matériau, les dimensions maximales et la cadence attendue pour étudier une configuration adaptée.
Envoyer vos besoins