
Accueil / Machines / Équipement de sablage à crochet rotatif pour forgés
Équipement de sablage à crochet rotatif pour forgés
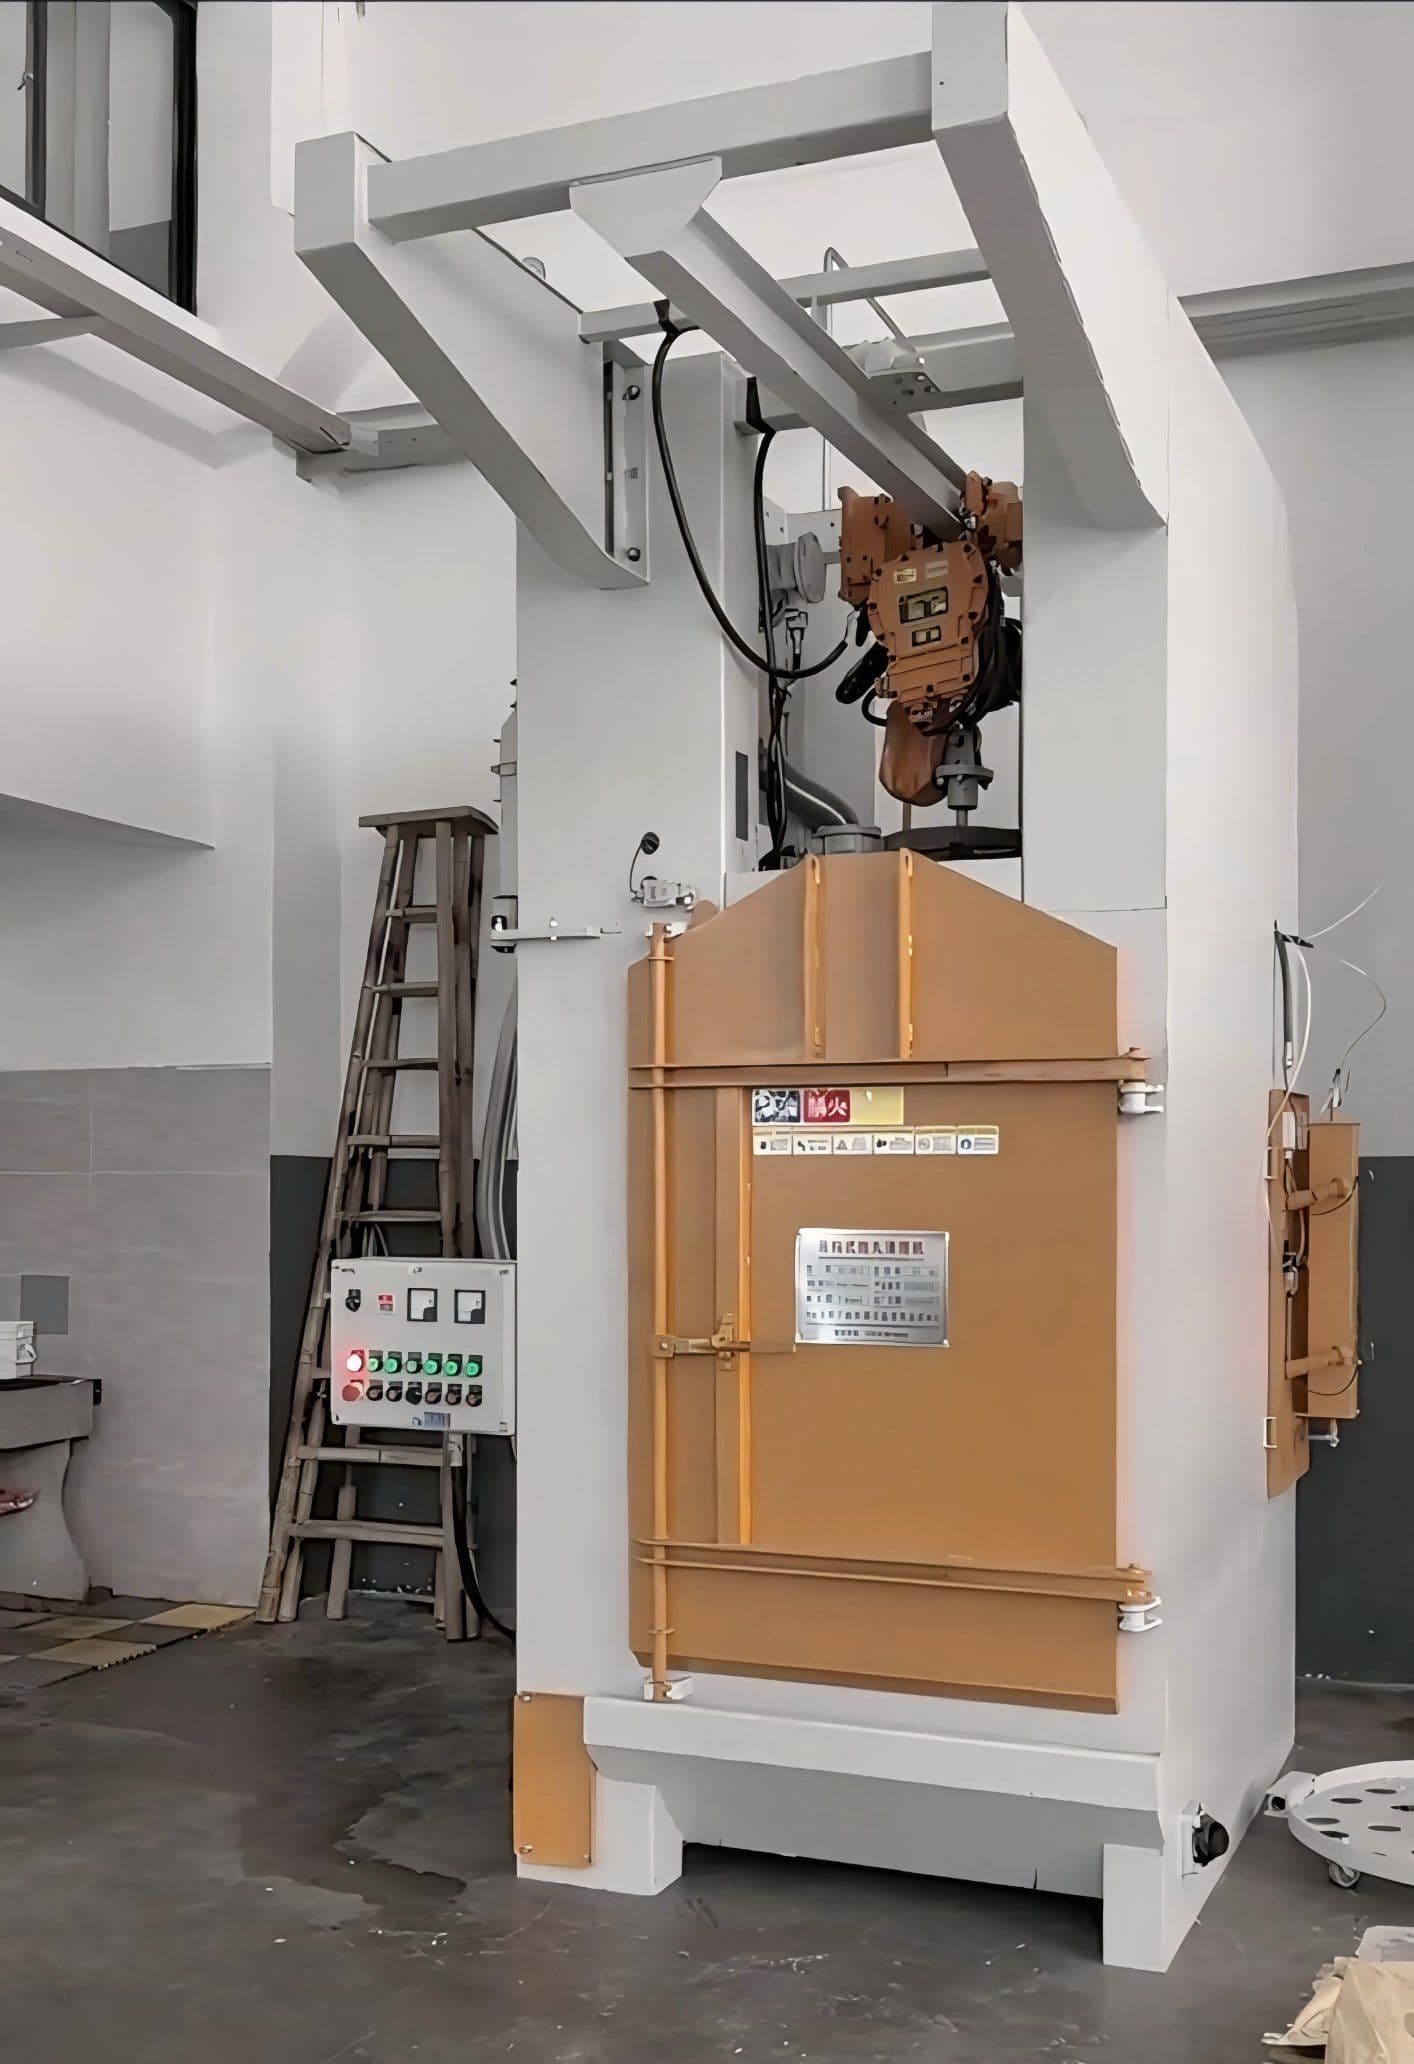
La machine à sablage à crochet rotatif combine la révolution du bras porte-hooks avec la rotation de la pièce sur son propre axe, si bien que chaque point de la surface d'une pièce forgée passe périodiquement devant le jet de média et que la bande d'ombre laissée par une source fixe disparaît.
PRÉPAREZ
LA SUITE.
Adaptez manutention, configuration de grenaillage et flux de production à votre application.
Demander un devisPourquoi un forgé tourne au lieu de traverser la machine
La surface d'un forgé n'est pas plane. Un vilebrequin possède des tourillons et un contrepoids, un engrenage possède un fond de dent et un alésage, un raccord possède un dos et des trous de passage. Ces géométries imposent une conséquence : si la source de sablage est fixe et si la pièce ne bouge pas, toute direction masquée par la pièce elle-même forme une bande que le traitement n'atteindra jamais.
La largeur de cette bande n'est pas un paramètre de conception, elle découle de la géométrie : la distance entre l'élément masquant et la surface, multipliée par l'angle de divergence du jet. Plus la pièce est haute et plus l'obstacle est éloigné, plus la bande est large. En sablage manuel, l'opérateur retourne sans cesse la pièce pour combler cette bande. Sur une machine automatique, en l'absence de trajectoire conçue pour cela, elle reste exactement où elle était.
La logique du crochet rotatif n'est pas de « faire tourner la pièce plus vite », mais de donner à la pièce deux mouvements indépendants : le bras porte-hooks décrit une révolution autour du centre de la pièce, et la pièce tourne simultanément sur son axe au crochet. Les deux mouvements se cumulent, si bien que chaque point de la surface passe périodiquement au centre du jet — non pas « approximativement traité », mais effectivement présenté au jet à chaque chargement.
La comparaison avec une table rotative mérite d'être faite. La table rotative n'assure que la rotation sur place : la pièce ne révolutionne pas, et une seule passe du jet ne couvre qu'une partie de la circonférence. Le crochet rotatif, lui, fait coexister révolution et rotation. La table rotative convient aux pièces à géométrie régulière dont seul le diamètre extérieur doit être traité ; le crochet rotatif convient aux forgés dont « chaque face regarde ailleurs ».
Ce que le double mouvement apporte concrètement
- Aucune bande d'ombre — la révolution amène la pièce devant le jet, la rotation présente successivement ses différentes faces. Les deux sont indispensables : sans révolution l'orientation ne change pas, sans rotation la pièce ne fait que tourner devant une source fixe.
- Aucun outillage de centrage spécifique — le crochet est un élément générique. La pièce est simplement suspendue et traitée, sans réglage particulier selon son rayon de rotation ou sa hauteur, contrairement à une table rotative dont l'outillage se règle pour chaque série.
- Une seule machine pour plusieurs familles — on change de crochet, pas de machine. Forgés, engrenages et bouteilles de gaz peuvent être traités sur la même ligne, le cycle étant déterminé par la dimension de la pièce et non par la structure de l'équipement.
- Boucle de média éprouvée — la turbine, le séparateur et la recirculation relèvent de la logique des machines à suspension. Le débit de média et la vitesse de circulation se définissent selon la pièce, sans corriger un principe nouveau.
Limites d'emploi et cas où ce choix ne convient pas
Le crochet rotatif convient aux forgés, engrenages, vilebrequins et pièces annulaires nécessitant un traitement de toute la circonférence ou de toute la surface, en particulier lorsqu'ils comportent brides, épaulements ou des géométries irrégulières.
Dans les cas suivants, il faut retenir une autre solution, car le crochet rotatif ne peut pas y répondre :
- Pièces nécessitant un traitement en alésage ou en fond de trou borgne — le jet ne peut agir que de l'extérieur ; un interne particulier ou un dispositif endoscopique est nécessaire.
- Exigences de finition différentes sur une même pièce — un cycle de rotation unique ne permet pas d'appliquer une intensité distincte selon la zone.
- Petites pièces très légères ou très fines, susceptibles de se déformer au crochet — le poids propre du crochet et les efforts balistiques au point d'accrochage peuvent dépasser la rigidité de la pièce elle-même.
- Pièces dont le poids unitaire dépasse la capacité du bras et de l'entraînement — une surcharge provoque une révolution irrégulière et aggrave précisément le problème de bande d'ombre.
Les dimensions du bras, les vitesses de révolution et de rotation, le choix du média et le standard de finition ne peuvent être arrêtés qu'après examen des dimensions, du poids, de la géométrie et de l'exigence de surface de la pièce réelle. Un plan ou un échantillon permettent d'établir une configuration vérifiable.
DÉFINISSEZ LA CONFIGURATION.
- Pièces traitées
- Forgés, engrenages, vilebrequins, pièces annulaires et autres pièces à géométrie irrégulière
- Chargement
- Suspension par crochet, le bras tourne autour du centre de la pièce, elle tourne sur son axe
- Ablation visée
- Calamine, rouille, sable de moulage, ancienne peinture et bavures
- Commande
- Cycle automatique PLC, vitesses de révolution et de rotation à confirmer selon la pièce
- Configuration
- Définie après évaluation des dimensions, du poids, de la géométrie et de la finition attendue
- À confirmer par le client
- Encombrement de la pièce, poids unitaire, point d'accrochage, nécessité de traiter les alésages, niveau de surface visé
PRÉSENTEZ-NOUS VOTRE PIÈCE.
Partagez une photo ou un plan, le matériau, les dimensions maximales et la cadence attendue pour étudier une configuration adaptée.
Envoyer vos besoins