
Tumble belt ou bande grillagée : quel convoyeur pour la pièce
Les deux familles exposent la pièce à un flux d'abrasif, mais elles paient le résultat en monnaie opposée. Le retournement achète une couverture totale en déplaçant la pièce et le paie en collisions. La bande grillagée achète la protection d'une finition soignée en immobilisant la pièce et le paie en zones d'ombre et en usure de bande. Ce guide part de la géométrie — tolérance aux chocs, alésages et plans de joint, épaisseur de paroi, encombrement, stabilité du mixte — puis compare la cadence d'un lot fixe à l'exposition continue sur bande, et termine sur les défaillances propres à chaque machine : dérive, fils rompus et calamine incrustée d'un côté, usure de bande et fuite de joint de porte de l'autre.
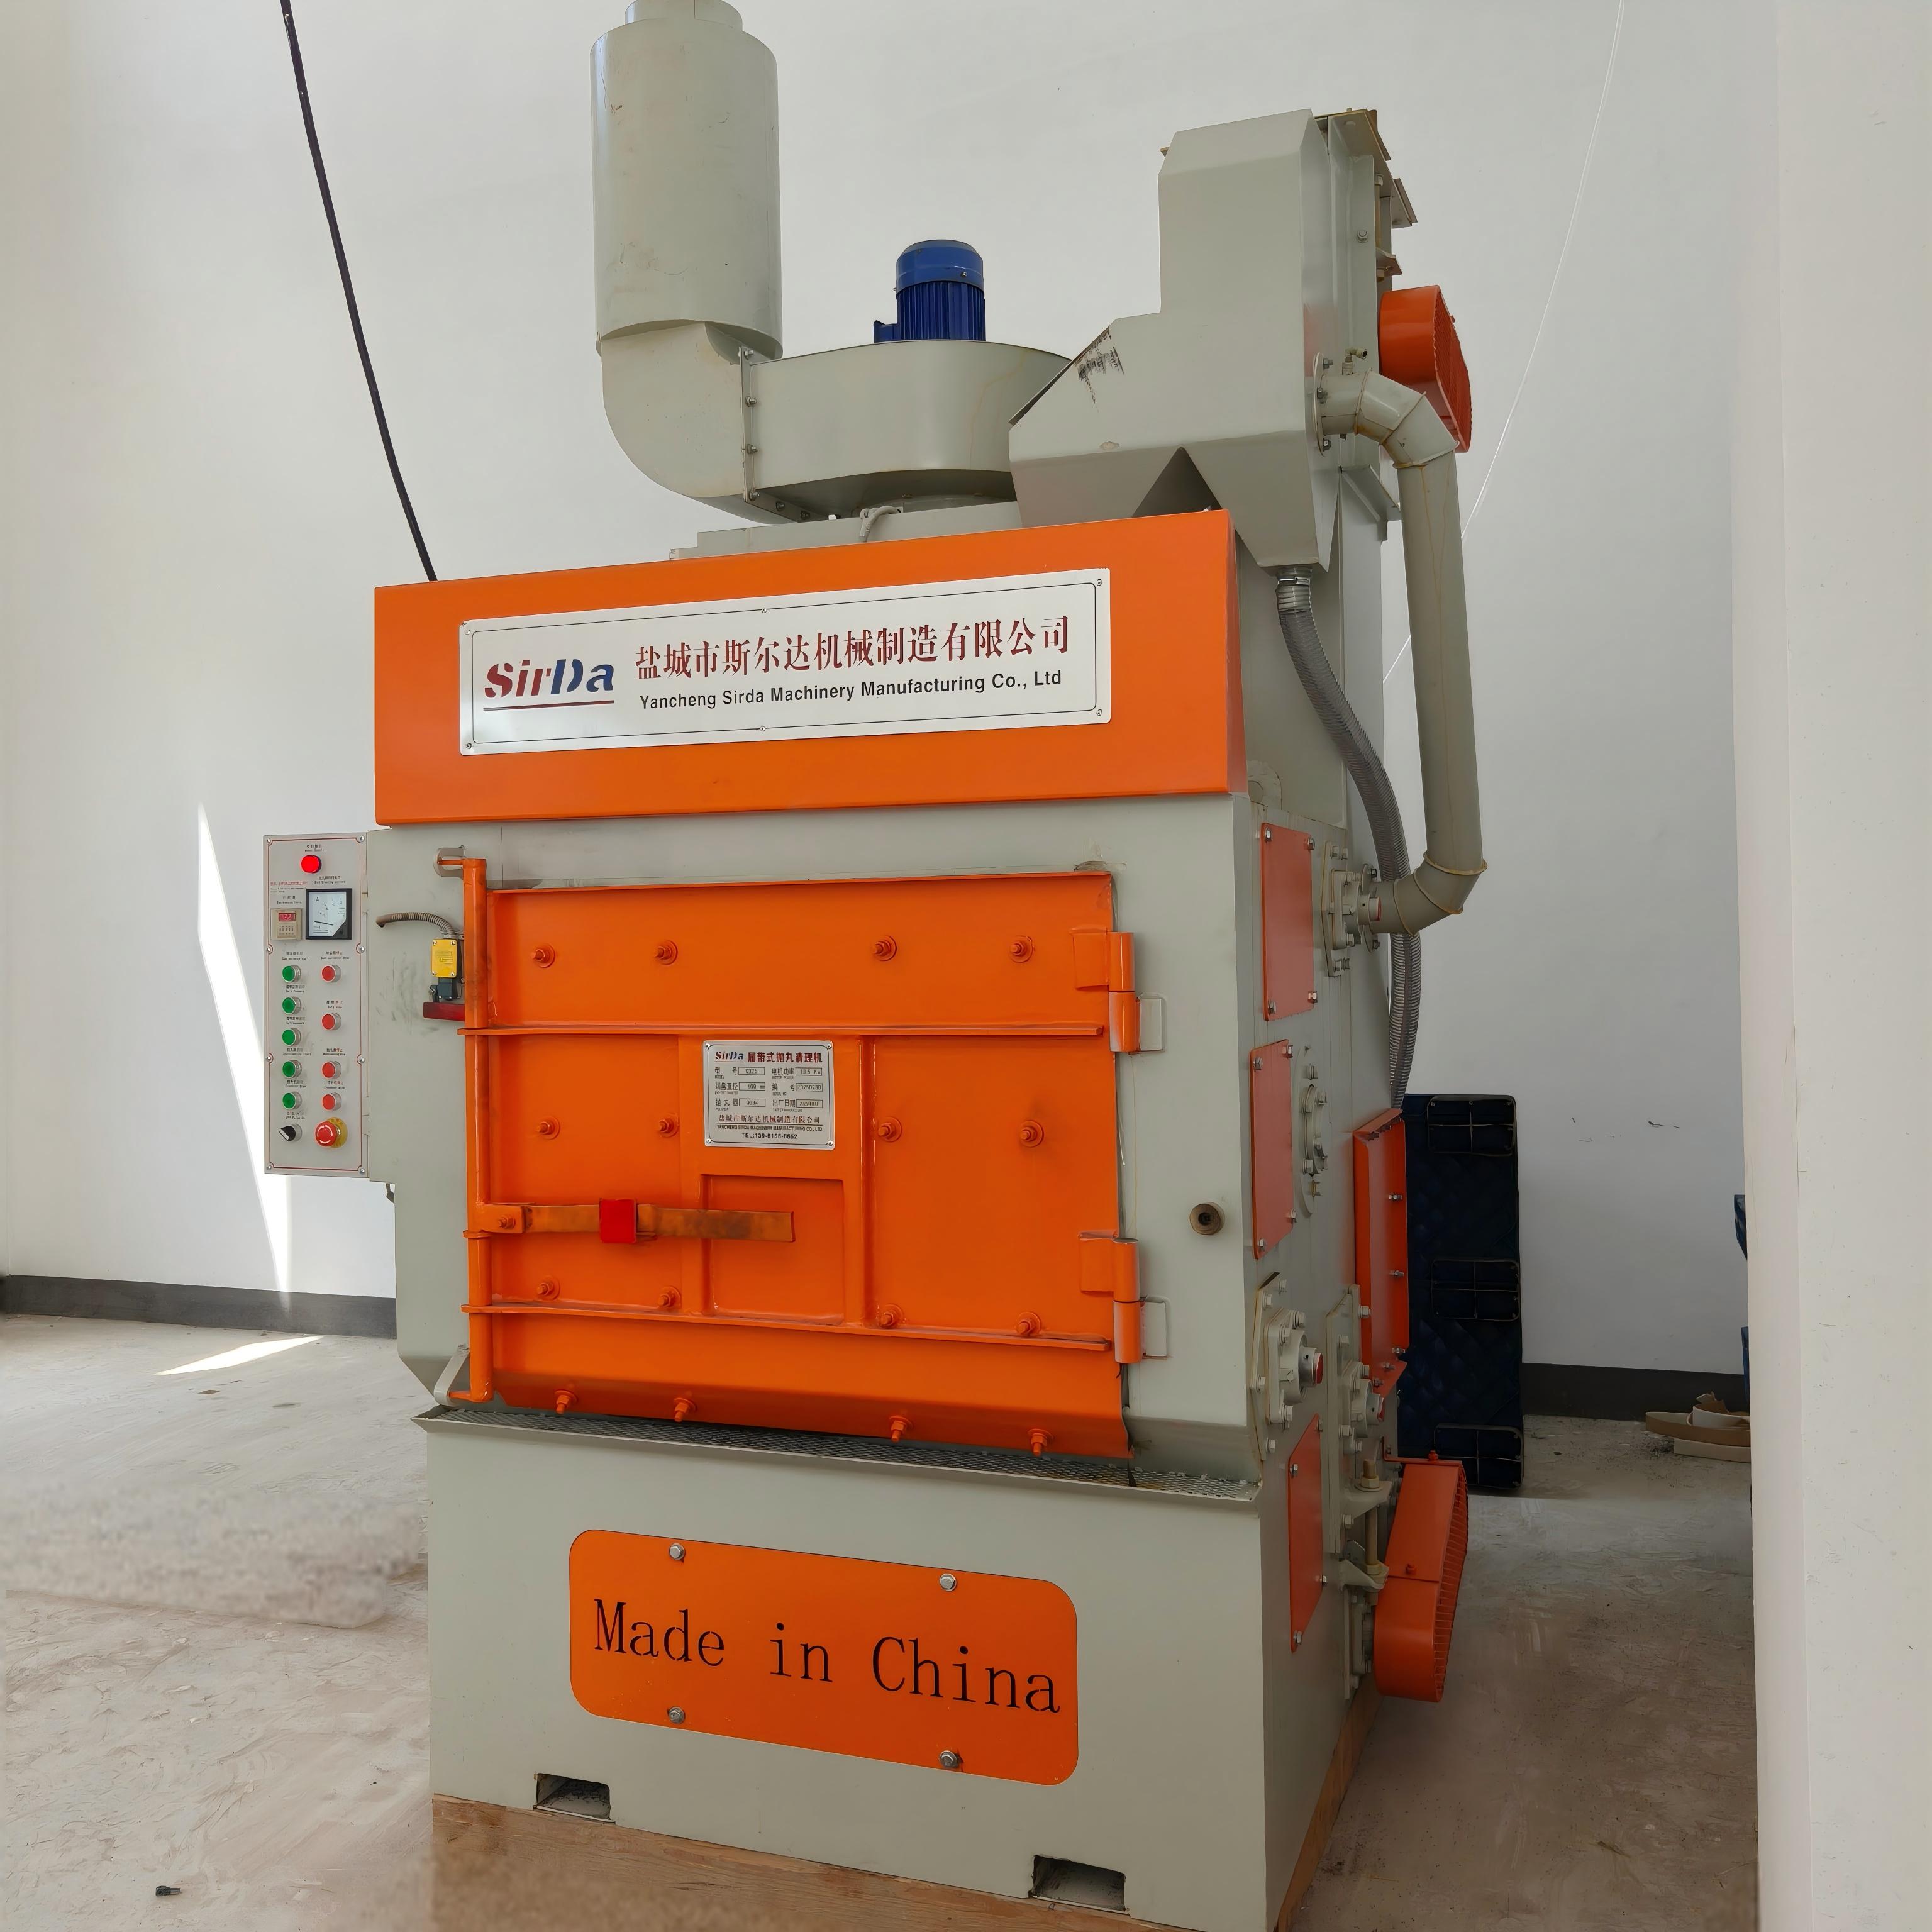
Une machine à bande de retournement est une machine à lots. Les pièces sont chargées dans un tambour à bande revêtu de caoutchouc ou de métal, le tambour tourne et la charge roule dans le flux d'abrasif pendant un cycle défini. La porte s'ouvre ensuite et les pièces sortent. Mais aucune pièce n'a gardé de position définie pendant le sablage : la couverture vient du mouvement.
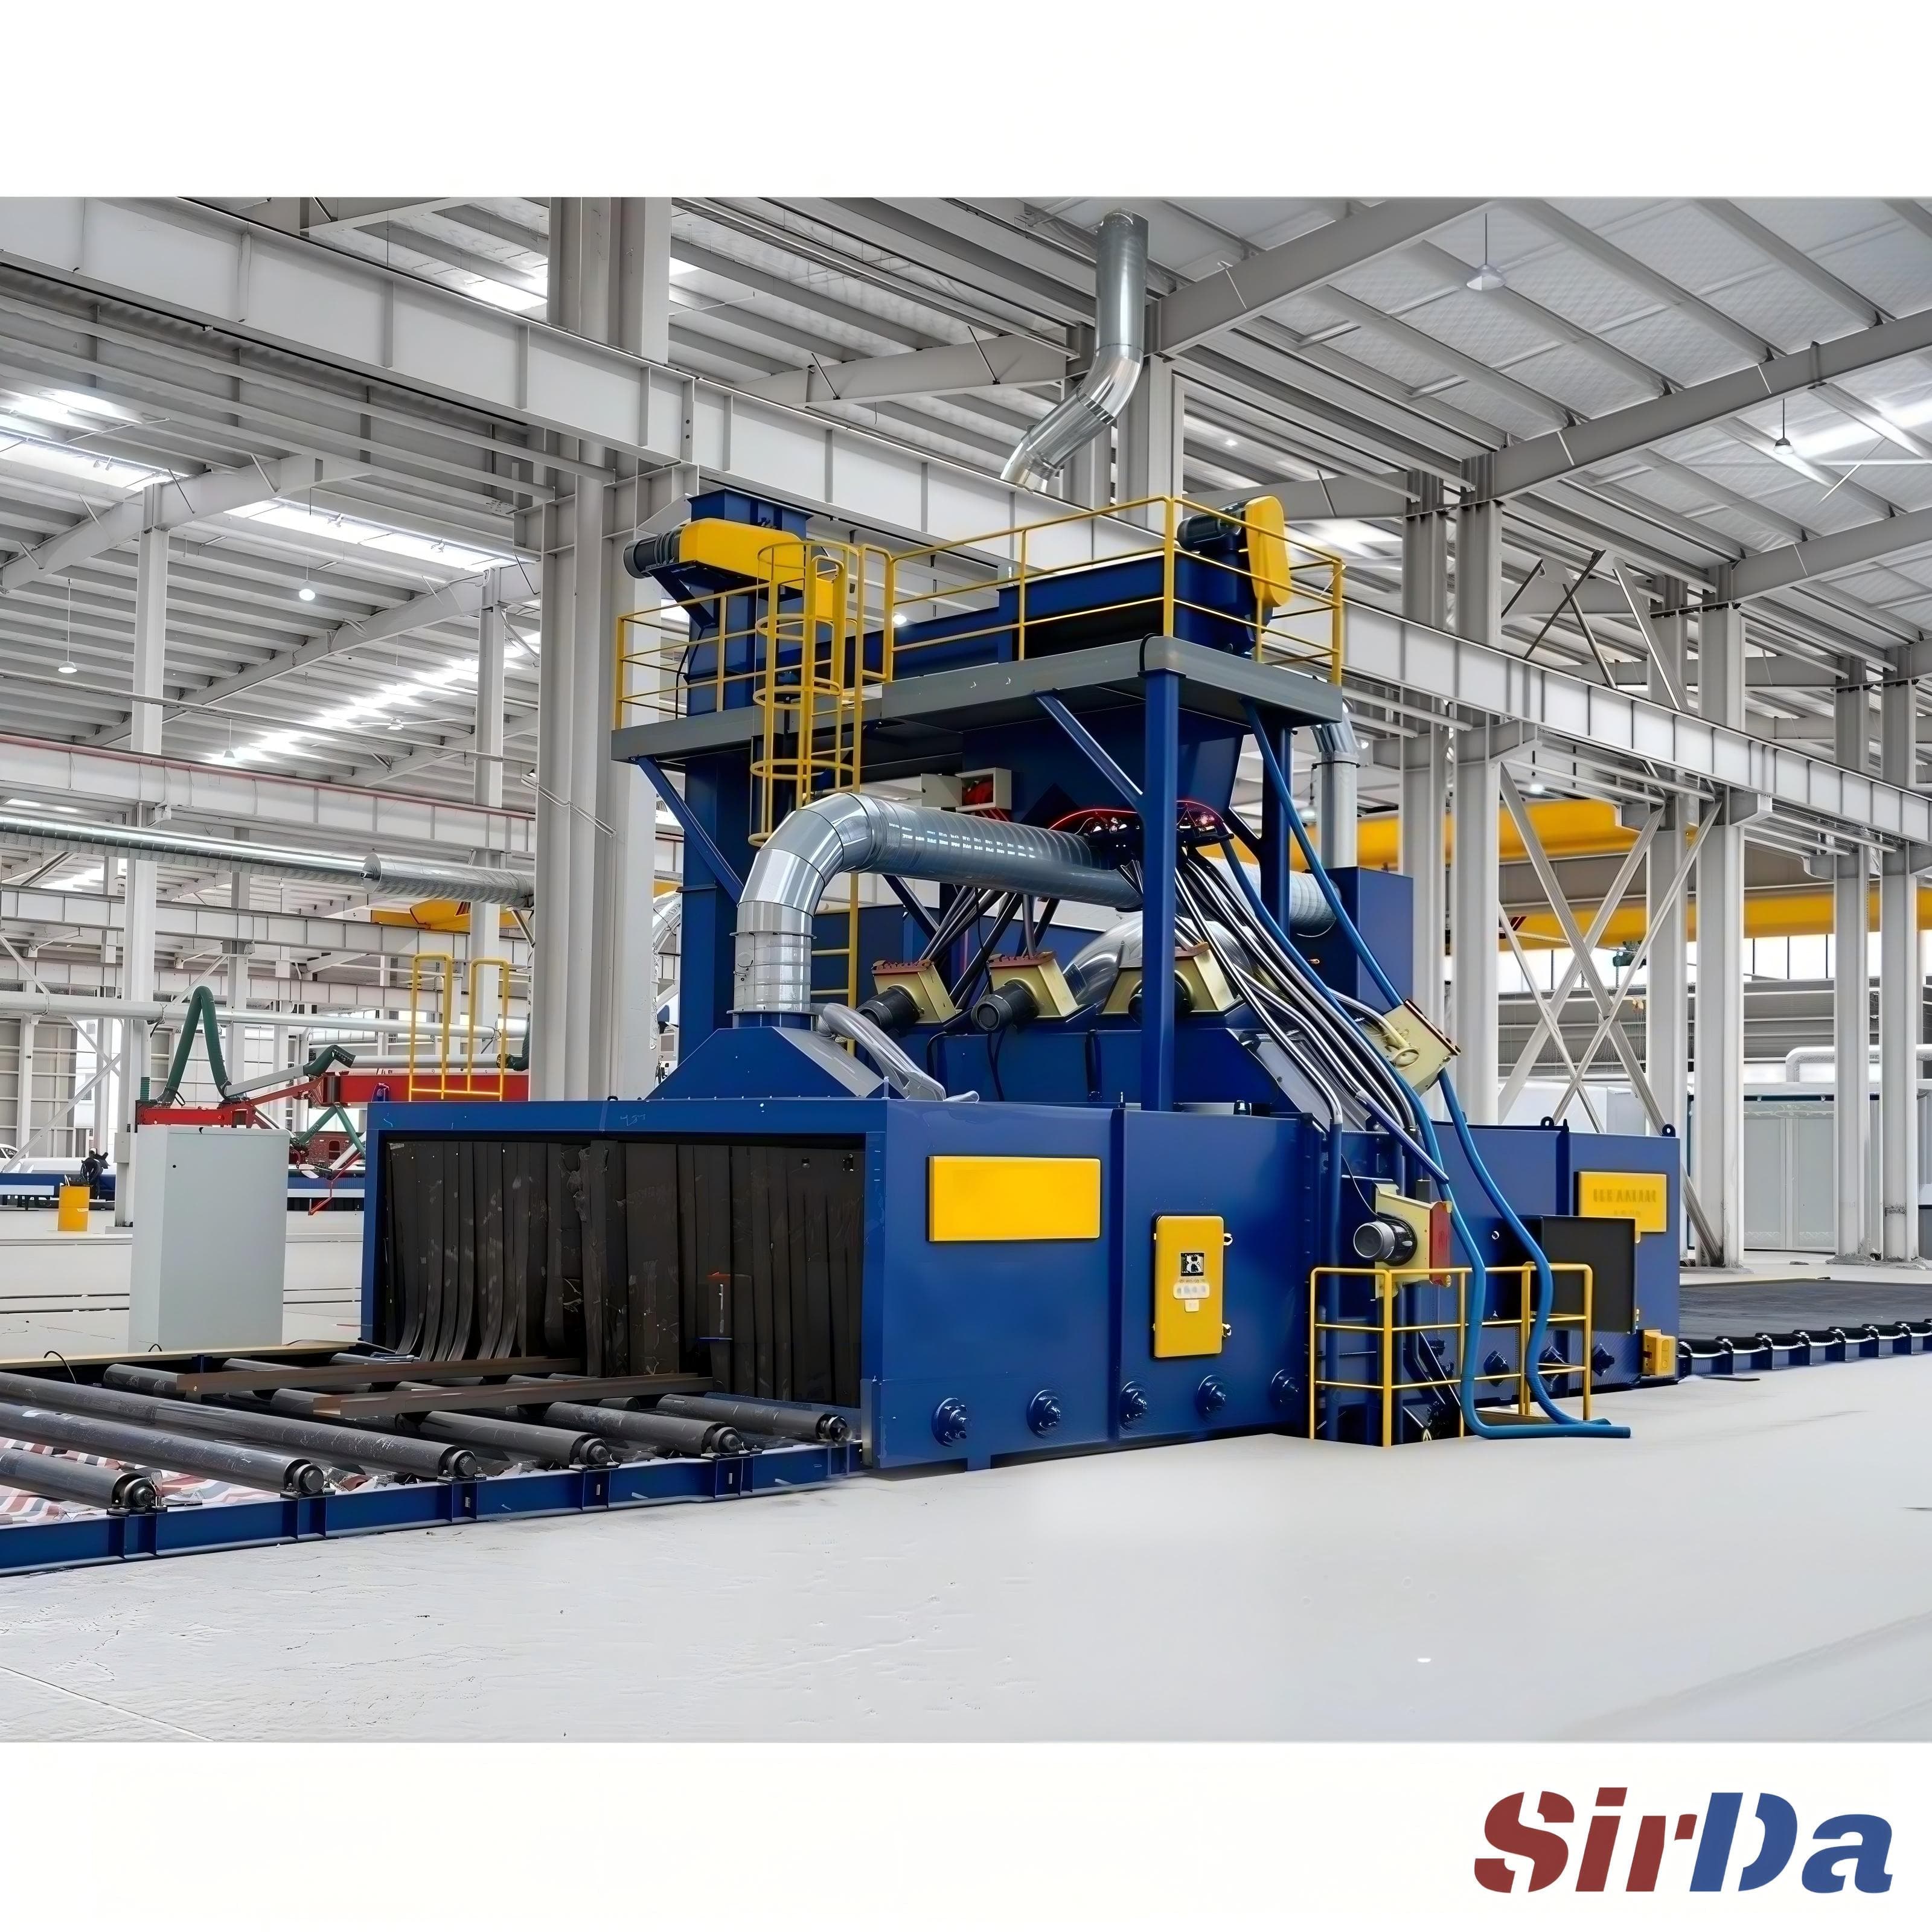
Une machine à bande grillagée est une machine à passage. Une bande d'acier tressée ou soudée transporte chaque pièce en une seule couche, à vitesse maîtrisée, devant des roues d'abrasion montées au-dessus, en dessous et sur les côtés de la bande. La position est fixe et reproductible, et la couverture vient de la disposition des roues et de la façon dont la pièce a été posée.
Cette seule distinction explique presque toutes les différences pratiques entre les deux familles. Le retournement achète la couverture en bougeant la pièce et la paie en chocs. Une position portée par la bande achète la protection de la pièce en l'immobilisant et la paie en zones d'ombre et en usure de bande.
Ce que décide la géométrie de la pièce
Menez ce choix depuis la pièce, pas depuis un chiffre de débit. Cinq points commandent réellement le résultat :
- Tolérance aux chocs — la pièce supporte-t-elle d'être frappée par une autre ? Aluminium brillant, pièces minces, pièces plaquées ou prépeintes : en général non. Acier usiné, ébauches de fonderie et forgés : en général oui.
- Géométrie borgne — alésages profonds, plans de joint, conduits internes et poches inversées. Seul le retournement présente ces surfaces au flux de façon fiable, sans prévoir un second passage manuel.
- Épaisseur et rigidité de paroi — une paroi mince se déforme dans une charge qui roule, même si elle survit au contact, et une position portée par la bande ne la sollicite pas ainsi.
- Encombrement et charge par pièce — les petites et moyennes pièces en charge mixte appartiennent au tambour. Les pièces longues, larges ou lourdes sortent de l'enveloppe utile de la bande et relèvent d'un convoyeur à rouleaux ou d'un système à suspentes.
- Mixte et fréquence de changement — le tambour accepte une charge mixte sans pénalité. La bande préfère des pièces d'encombrement comparable, et mélanger les tailles provoque à la fois des blocages et des ombres mutuelles.
Deux points se échappent vite. D'abord, les finitions superficielles inversent la logique : la bande préserve l'aspect, tandis que la charge qui roule laisse les bosses et les rayures qui n'apparaissent qu'après galvanisation ou poudrage. Ensuite, le nettoyage de la face inférieure sur bande grillagée ne se résout pas automatiquement en ajoutant une roue basse : la bande masque elle-même une partie de l'empreinte, et une rotation en cours de procédé ou un second passage manuel reste souvent la réponse honnête.
Cadence, densité de charge et vitesse de bande
Les deux machines obéissent à des arithmétiques différentes.
Le tambour est un cycle fixe. Ajoutez le chargement, le déchargement, l'ouverture et la fermeture des portes : votre takt, c'est le cycle plus la manutention. À l'intérieur, le taux de remplissage compte davantage que la plupart des acheteurs ne le pensent. Une charge trop pleine ne peut plus cascade : les pièces restent dans la couche supérieure et les coins cessent d'être nettoyés. Une charge trop lâche n'a plus la masse nécessaire pour porter l'abrasif dans les anfractuosités. En pratique, on règle le tambour pour un remplissage qui fait rouler la charge au lieu de la faire glisser, puis on allonge le cycle jusqu'à ce que la pièce la plus lourde du lot soit propre.
La bande est un calcul d'exposition continue. Le temps d'exposition vaut longueur utile de la zone d'abrasion divisée par la vitesse de bande, et la machine est donc dimensionnée par le nombre de secondes qu'une pièce doit voir le flux. La densité de charge décide ce que la roue frappe réellement : les espaces entre pièces laissent l'abrasif atteindre les côtés, tandis que des pièces en contact ou empilées s'ombrent définitivement. Gardez une charge en une seule couche avec un dégagement latéral, et réglez la vitesse selon l'état de surface recherché — plus rapide pour un enlèvement léger d'oxyde, plus lent quand il faut un profil ou un effet de grenaillage.
Aucun de ces chiffres n'existe seul. En dessous d'un certain volume annuel, les changements de série d'une ligne continue consomment l'avantage de débit ; au-dessus, la manutention par lots devient le goulot. Ce seuil dépend de votre propre mix et doit être évalué sur cette base, pas sur un chiffre de catalogue.
Les défaillances que vous rencontrerez vraiment
Les bandes grillagées rompent de façon caractéristique, et la plupart remontent au mode de chargement :
- Dérive latérale — généralement due à un chargement unilatéral ou déséquilibré, à des rouleaux supports usés à des hauteurs différentes ou à un tendeur mal réglé. Corrigez la cause au lieu de ramener la bande par la vis de tension.
- Fils rompus — bavures d'emboutissage, cordons de soudure et barbes appuyant directement sur la maille, plus les granulés piégés dans les ouvertures et refrappés à chaque passage. Un dégagement sous les pièces coupantes et une soufflette de sortie en service évitent l'essentiel du problème.
- Usure des fils inférieurs — faire tourner une roue basse à pleine puissance sous des pièces fines et légères frappe la bande par-dessous pendant toute la poste.
- Déchirure en entrée ou en sortie — une pièce coincée ou tordue arrachée par la force au lieu d'être arrêtée. Toute pièce coincée doit être dégagée à la main, après avoir consigné l'entraînement.
- Calamine incrustée — oxyde lourd et scories logés dans la maille se comportent comme du papier abrasif sur le fil. Un plan de soufflage régulier coûte bien moins cher qu'une bande.
Les tambours défaillent autrement : bande et lining abrasés ou fissurés, fuite de joint de porte qui laisse échapper abrasif et poussière dans la pièce, bosses sur pièces minces, et bouchons dans les charges mixtes qui ne se vident pas proprement à l'ouverture. Les deux familles partagent les pannes ennuyeuses : lames de roue usées qui déplacent le jet, séparateur qui ne sépare plus les fines, et dépoussiéreurs dont la perte de charge croissante étouffe progressivement le débit d'air.
Quand aucune des deux machines ne convient
Pour certaines pièces, les deux familles se trompent. Les profilés longs, les tôles et les profilés structuraux relèvent d'une machine à passage à convoyeur à rouleaux. Les fabrications lourdes ou de forme compliquée, à changements fréquents, relèvent d'un système à suspentes. Le travail de l'aluminium et du magnésium exige une conception protégée contre l'explosion, un abrasif adapté et une aspiration adaptée, à spécifier dès le départ et non à ajouter après un constat d'inspection. Et tout ce qui ne tolère pas d'être manipulé deux fois impose de trancher le convoyeur sur la manutention, non sur le nettoyage.
L'ordre pratique des questions est court : la pièce supporte-t-elle l'impact, possède-t-elle une géométrie borgne qu'une position fixe n'atteint pas, exige-t-elle une finition superficielle, le mixte est-il assez stable pour un chargement en une seule couche, et le volume justifie-t-il une ligne continue ? Répondez dans cet ordre et le choix du convoyeur s'impose généralement de lui-même.