
Préparation de surface avant galvanisation à chaud
Le zinc ne s'accroche pas à un acier souillé, ce qui rend la galvanisation à chaud auto-contrôlante. Où se situe le grenaillage dans la chaîne dégraissage-décapage-flux, et pourquoi la reprise après galvanisation exige un abrasif opposé à celui du prétraitement.
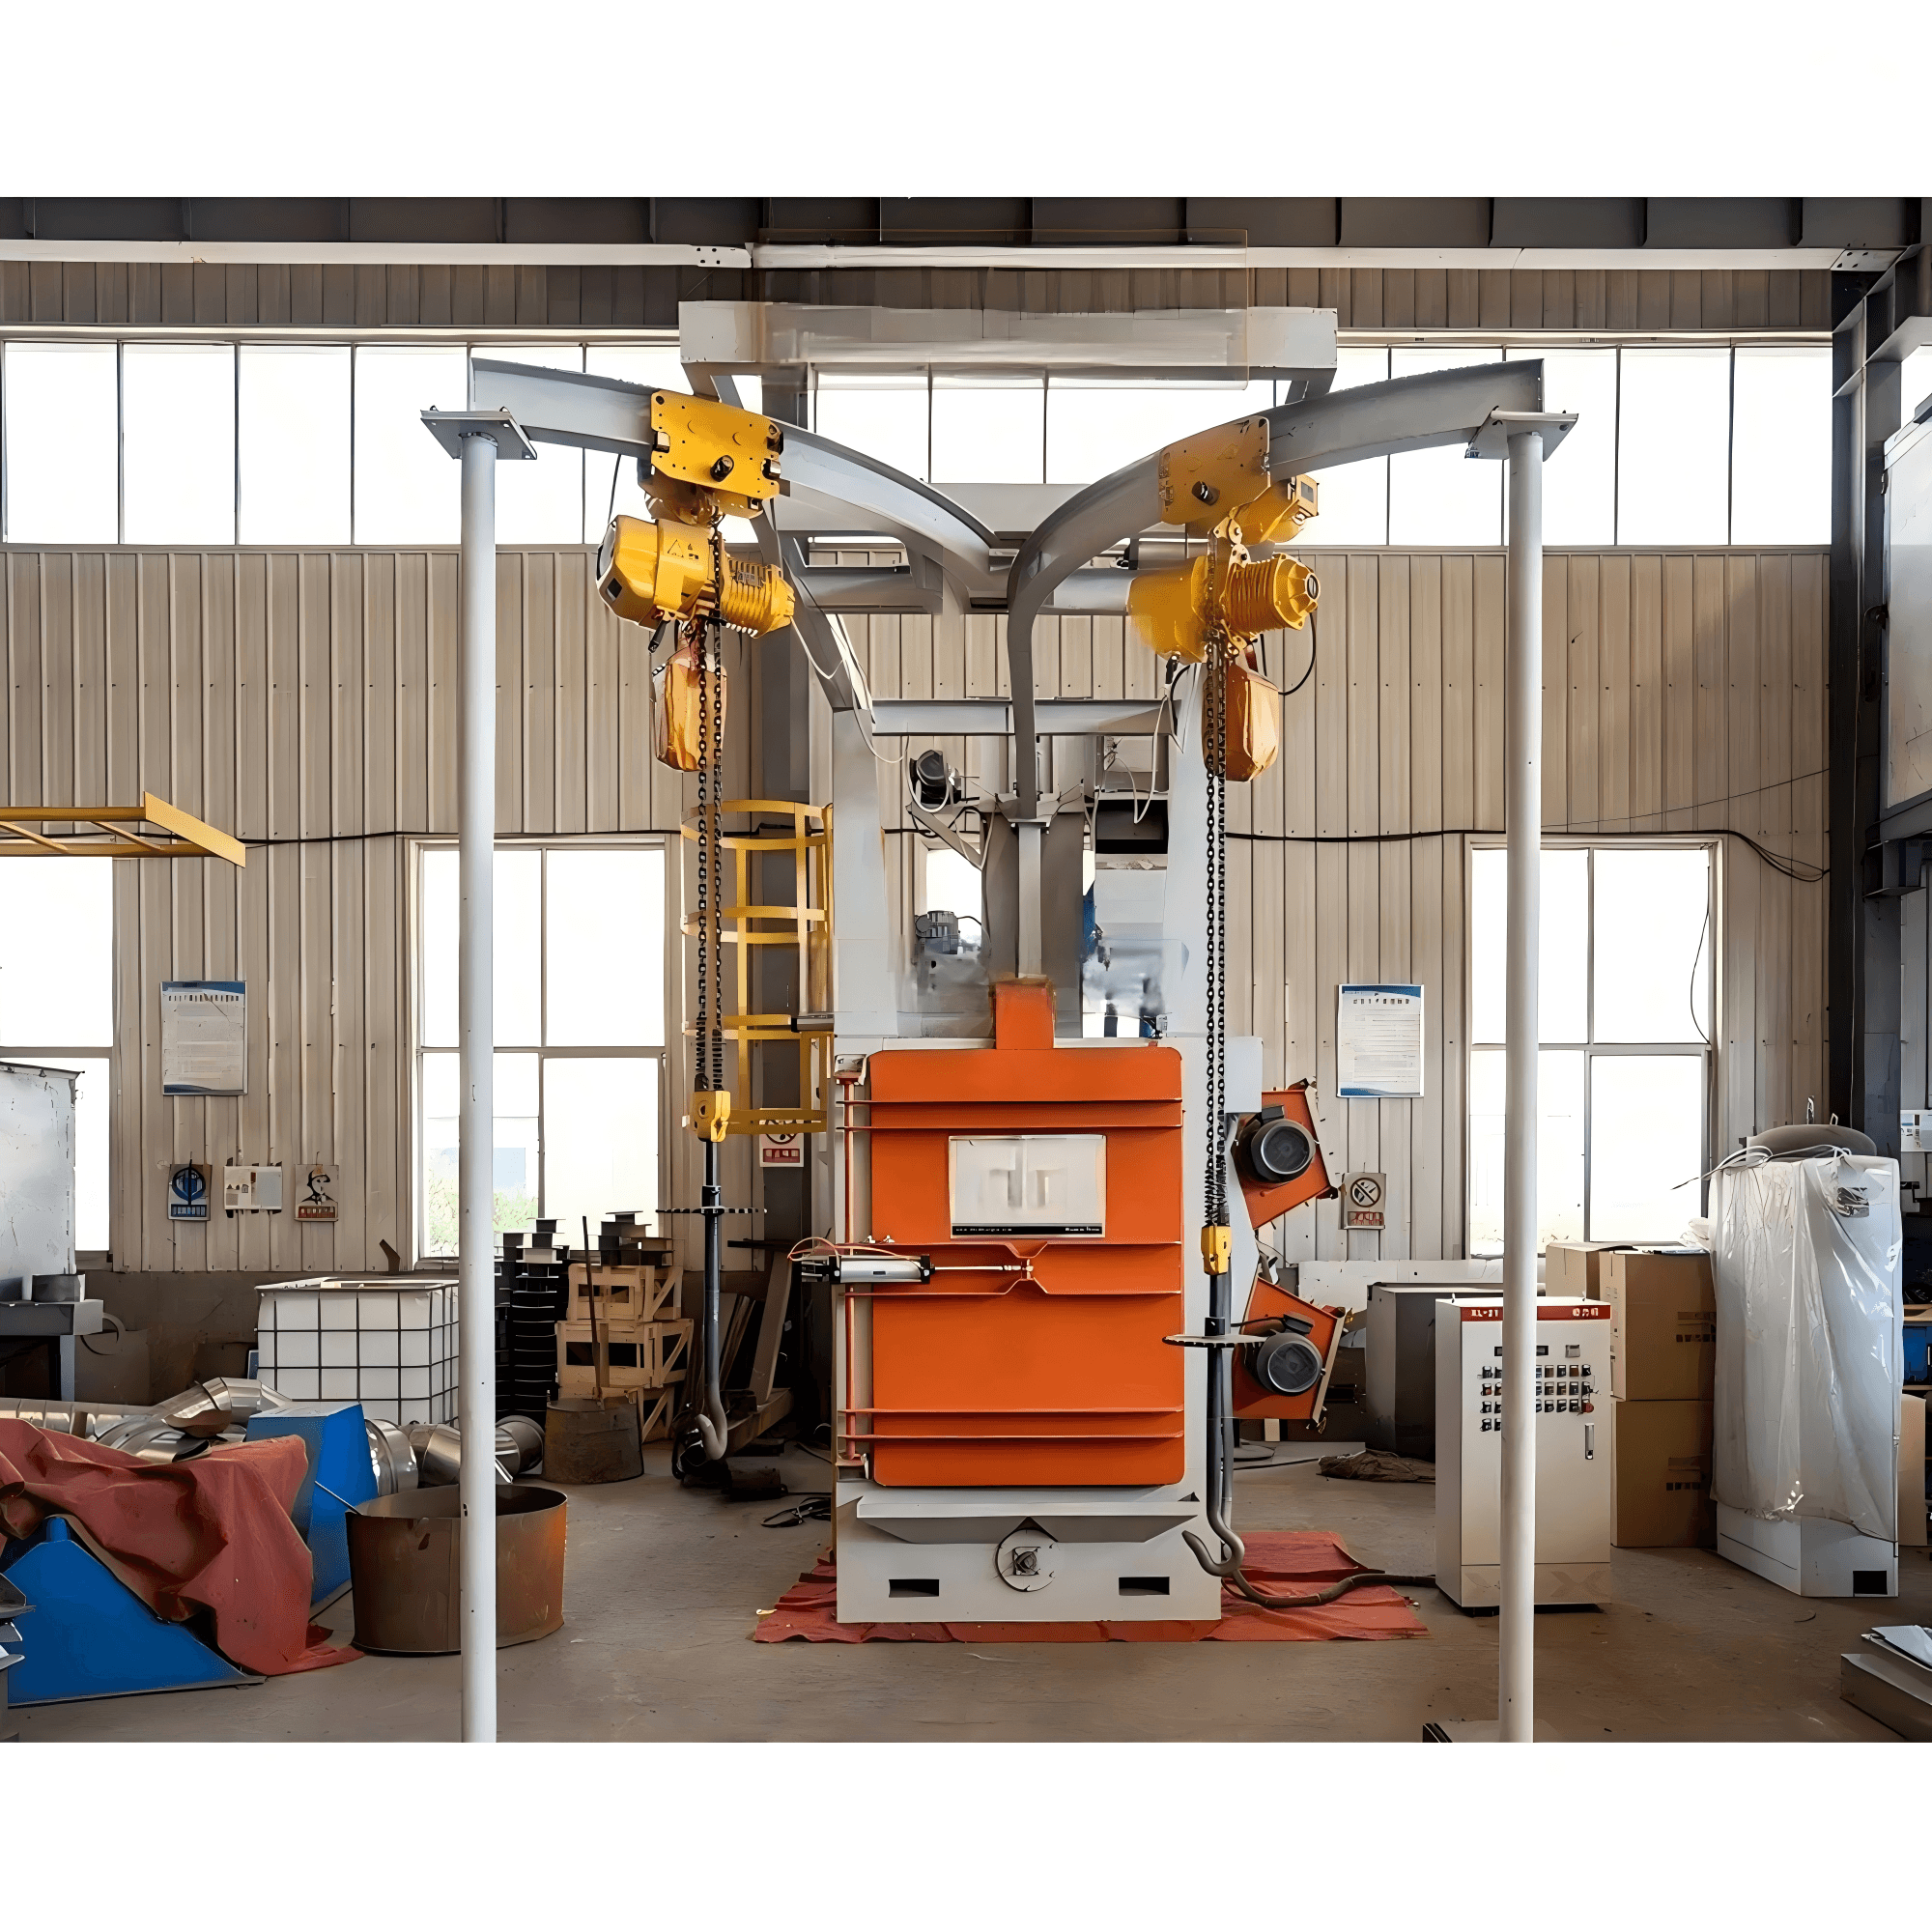
Ce que la cuve exige réellement
La galvanisation à chaud est impitoyable d'une manière que la plupart des spécifications de revêtement ne le sont pas. Le zinc ne forme pas de liaison métallurgique avec un acier porteur d'huile, d'oxyde, de calamine, de peinture ou de laitier de soudure : il se retire simplement. La conséquence utile est que la galvanisation embarque son propre contrôle qualité. Au sortir du bain, vers 450 degrés Celsius, toute zone mal préparée reste visiblement non revêtue, et le défaut est intercepté au crochet plutôt que six mois plus tard sous la couche.
La chaîne classique de préparation de surface comporte trois étapes, et le grenaillage en fait partie, il ne la remplace pas :
- Dégraissage — un bain alcalin chaud, un bain légèrement acide ou un bain biologique décolle les salissures, les marques de peinture, les graisses et les huiles du métal.
- Décapage — de l'acide sulfurique dilué chaud ou de l'acide chlorhydrique à température ambiante élimine la calamine et les oxydes de fer. Le nettoyage abrasif peut remplacer cette étape ou la compléter.
- Fluxage — une solution de chlorure d'ammonium et de zinc élimine les oxydes résiduels et dépose un film protecteur qui empêche la surface de se réoxyder avant immersion. En galvanisation humide, le flux flotte en couverture sur le bain ; en galvanisation sèche, la pièce est pré-fluxée puis séchée.
Les époxys, les vinyles, le goudron et le laitier de soudure ne sortent pas d'un bain caustique. Ils doivent être éliminés mécaniquement, par grenaillage ou meulage, avant que la pièce n'atteigne la cuve. C'est à cette étape qu'un atelier de charpente gagne ou perd son revêtement.
La conception compte autant que la préparation. L'ASTM A385 régit la fourniture de revêtements de zinc de haute qualité, et ses exigences sont surtout géométriques : trous d'aération et de vidange, goussets rognés et surfaces à recouvrement scellées par soudure sont ce qui permet au zinc d'atteindre les angles internes et d'en ressortir. La chimie de l'acier compte également. Silicium et phosphore en dehors des plages prescrites par l'ASTM A385 poussent l'épaisseur de revêtement bien au-dessus du minimum spécifié, et un revêtement trop épais est exactement celui qui se délamine lorsqu'une pièce chute pendant le montage.
Deux travaux de grenaillage qui exigent des abrasifs opposés
C'est l'erreur qui coûte le plus cher aux ateliers : traiter la préparation avant galvanisation et la reprise après galvanisation comme une seule et même opération. Ce sont des opérations opposées.
Avant la galvanisation, un média ferreux agressif est exactement ce qu'il faut. Le grenaillage d'acier à Mohs 6 à 8, ou la bille d'acier à Mohs 5 à 6, traverse la calamine, le laitier et les peintures d'atelier, et laisse un profil d'ancrage sur lequel le revêtement peut mordre. Les cibles de propreté à ce stade s'écrivent généralement Sa 2½ ou Sa 3 selon l'ISO 8501-1, acier très soigneusement nettoyé ou visuellement propre, sans huile, graisse, poussière ni corps étrangers. Les références américaines équivalentes sont SSPC-SP 10 avec NACE No. 2, et SSPC-SP 5 avec NACE No. 1.
Après la galvanisation, lorsqu'un système duplex ou une réparation sur site exige de rugifier la surface du zinc pour que la peinture y adhère, l'abrasif doit être doux. La spécification sectorielle sur le sablage de balayage, SSPC-SP 16, limite la quantité de zinc emportée — jusqu'à 25 micromètres, environ un millième de pouce — et impose un mouvement rapide de la buse plutôt qu'un maintien lent au point. Les médias cités comme utilisables comprennent le silicate d'aluminium et de magnésium dans la plage de 200 à 500 micromètres, les sables minéraux doux de Mohs 5 ou moins, les médias organiques tels que les râpes de maïs ou les coques de noix, le corindon, le calcaire et la bille de zinc coulée. Les médias de Mohs 5 et plus, ou de masse volumique supérieure à 200 livres par pied cube, rugifient bien la surface — mais ils élèvent aussi la hauteur des crêtes, et l'opérateur doit travailler davantage pour contenir les dégâts du revêtement.
Pour un revêtement duplex, l'atelier utilise typiquement un grenat déssalé en balayage, en conservant l'intégrité de la couche de zinc tout en créant un ancrage mécanique pour l'enduit d'accrochage.
Dimensionner le grenaillage : buse, débit d'air et temps de cycle honnête
Le temps de cycle d'une ligne de préparation pour galvanisation est un calcul, pas une estimation. Partir de la surface à traiter, diviser par un taux de couverture, puis ajouter le chargement et le déchargement. Les taux de couverture varient fortement avec le diamètre de buse et la pression, et le diamètre varie plus vite que la pression : le diamètre entre dans la plupart des formules au carré, tandis que la pression y entre à peu près linéairement. Une buse de 3/8 de pouce à 100 psi constitue un repère utilisable : environ 80 à 120 pieds carrés par heure pour une finition commerciale sous SSPC-SP 6, 50 à 80 pour le métal presque blanc sous SSPC-SP 10, et 25 à 50 pour le métal blanc sous SSPC-SP 5. En atelier, la production réelle tombe fréquemment 20 à 40 pour cent sous les chiffres de catalogue dès qu'on compte honnêtement le confinement, la captation des poussières, le levage et le tamisage du média.
Le débit d'air est là où les ateliers se font piéger. Mesurez la pression à la buse, pas au compresseur, et retenez que chaque 50 pieds de flexible perdent environ 3 à 5 psi. Une buse de 3/4 de pouce à 90 psi consomme de l'ordre de 80 à 90 CFM, tandis qu'une buse de 1/4 de pouce n'en consomme qu'une petite fraction. Dimensionnez le compresseur pour dépasser la demande de la buse de 25 à 50 pour cent, afin que la pression ne cycle pas pendant le grenaillage. La consommation de média sur une ligne lourde tourne autour de 300 à 800 livres par heure et par buse, et c'est ce chiffre qui décide s'il vous faut un système de récupération ou si un simple ramassage au sol suffit.
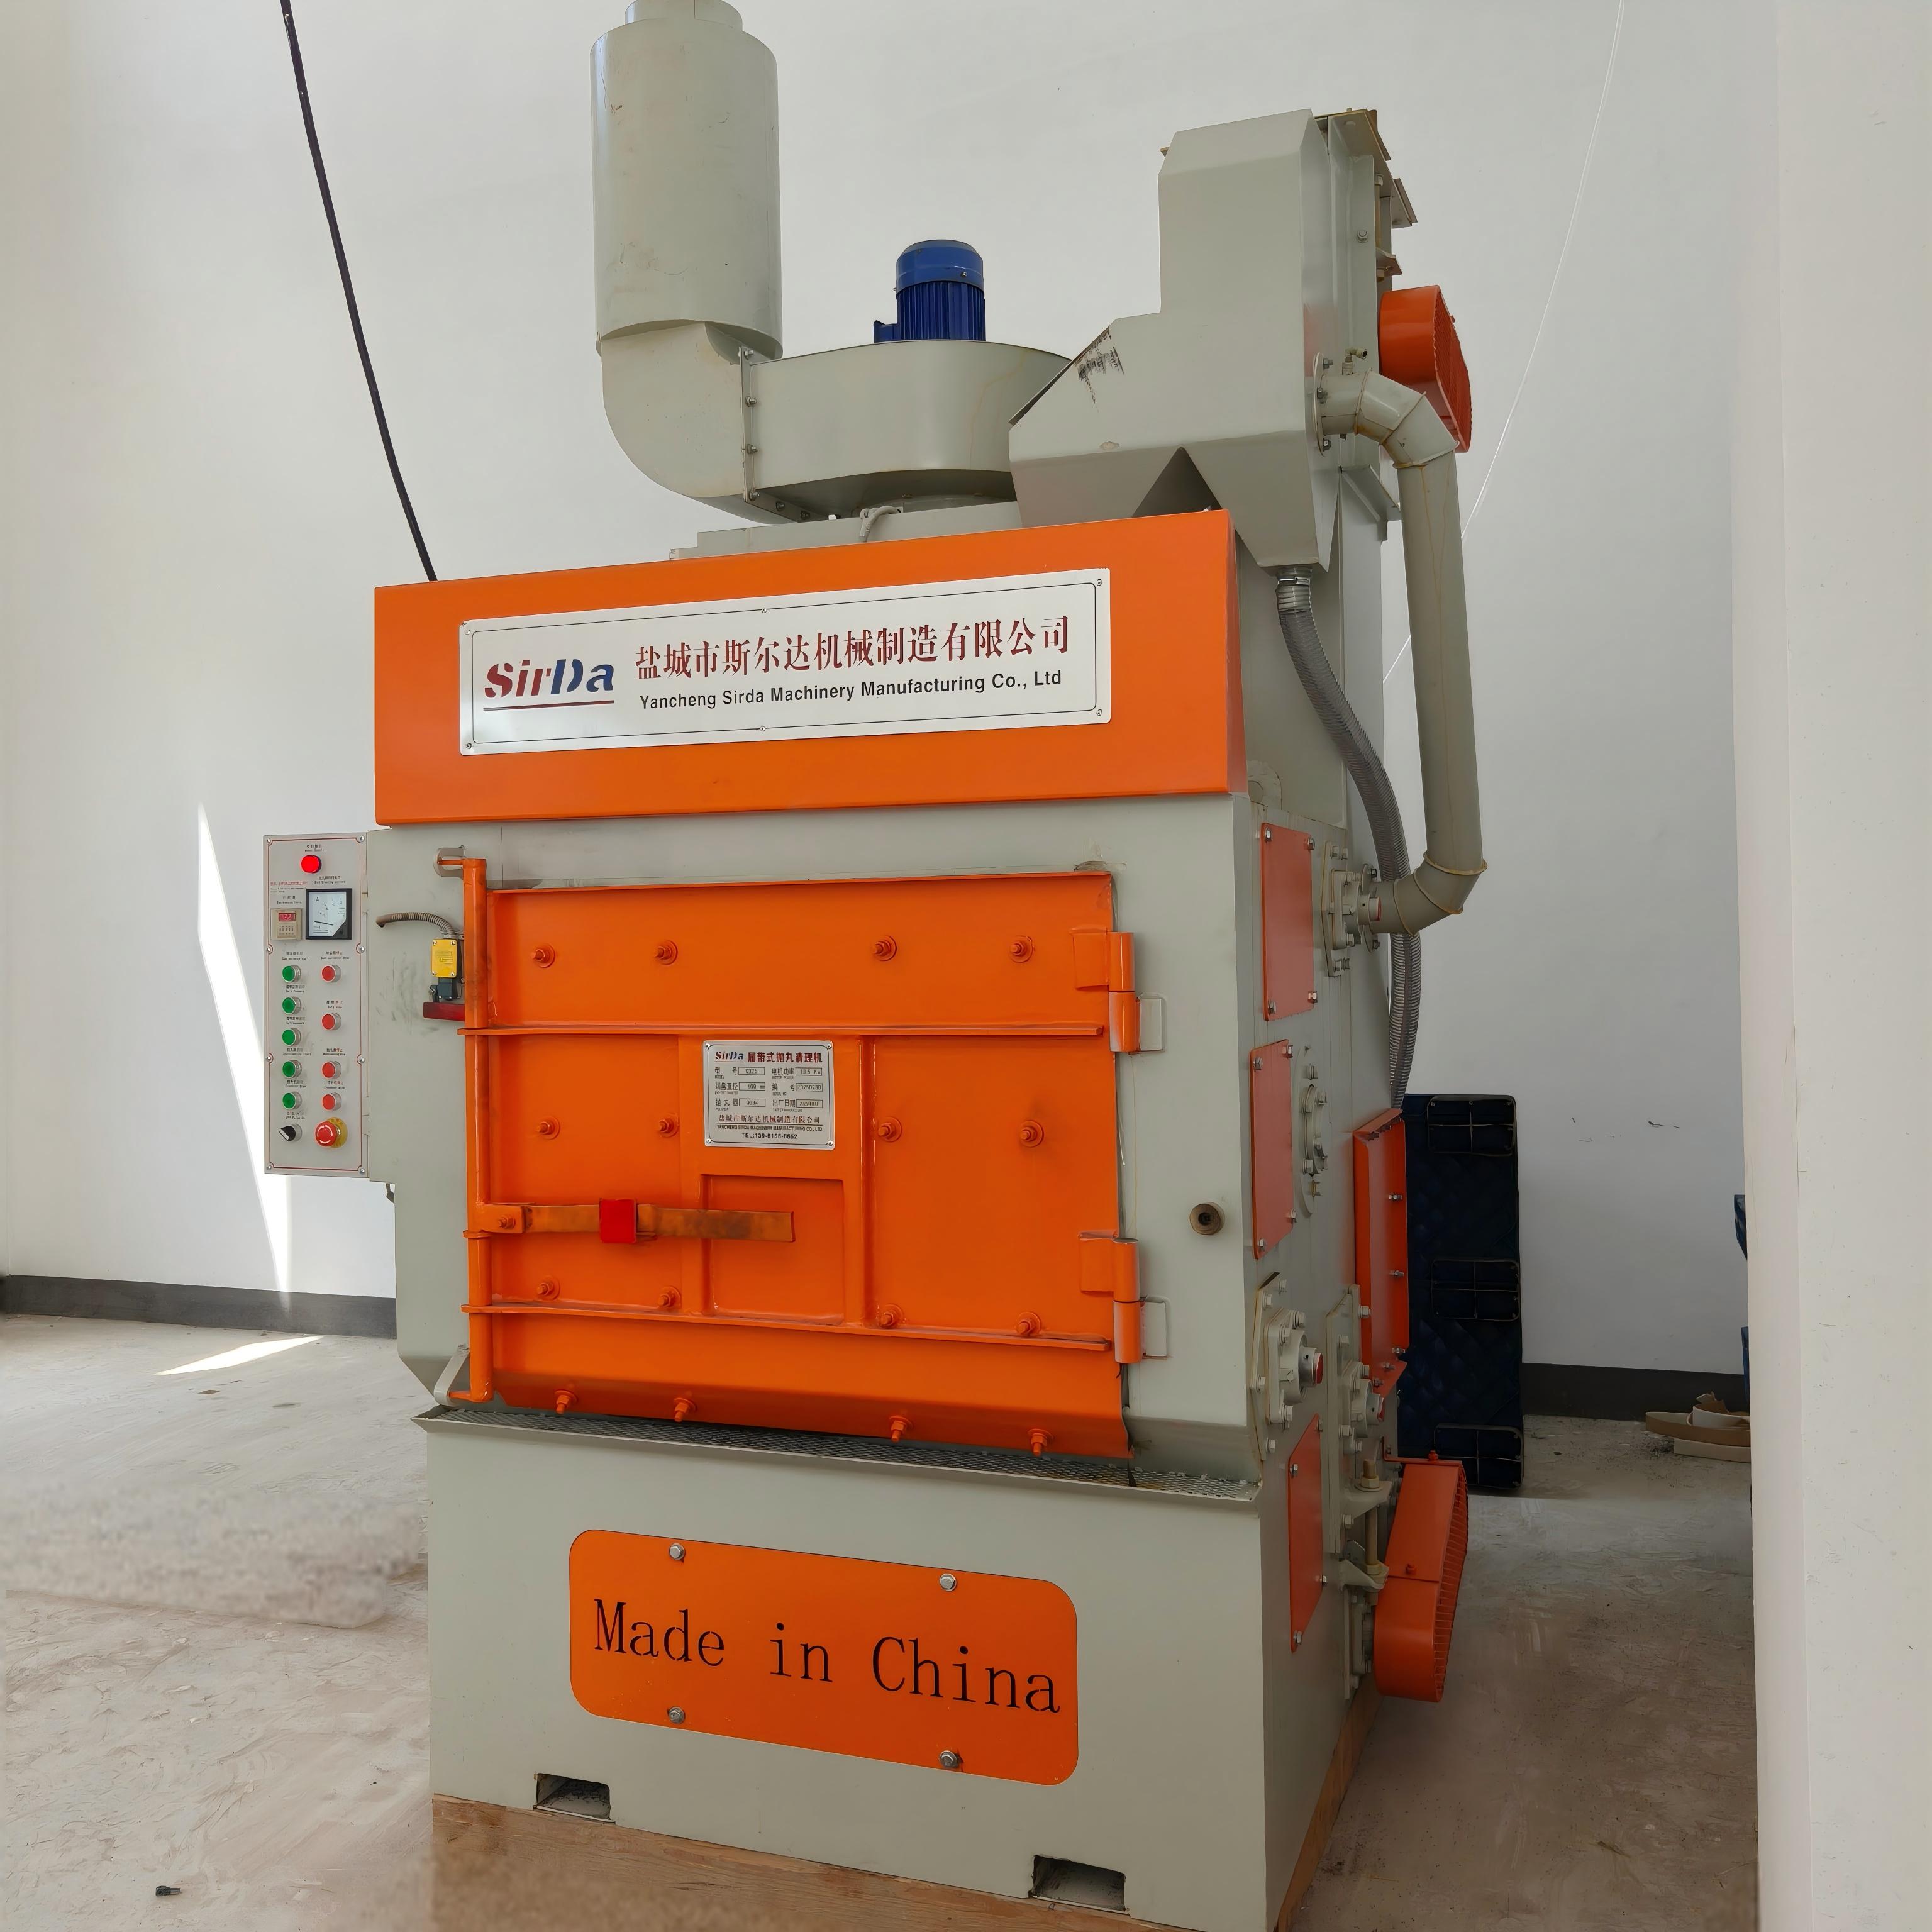
Poussières, ventilation et modes de défaillance à nommer
Le grenaillage produit une forte concentration de particules respirables, et aux États-Unis l'OSHA 29 CFR 1910.94 est la réglementation de référence. Les opérations doivent être réalisées dans une armoire ou un local confiné, ventilé de façon à ce qu'aucune poussière visible ne s'échappe et que la zone respiratoire de l'opérateur reste sous la limite d'exposition admissible — typiquement 10 milligrammes par mètre cube pour les poussières inertes, et moins pour les média porteurs de silice. Dimensionnez le dépoussiéreur entre 1,0 et 1,2 fois le débit d'extraction de l'armoire, gardez une surface de filtre à cartouche entre 4 et 6 pieds carrés par 100 CFM, et prévoyez 5 à 10 CFM à 100 psi pour le nettoyage des filtres par impulsion. Maintenez les courants transversaux de la pièce entre 50 et 100 pieds par minute et la vitesse frontale de l'armoire entre 100 et 150.
Les modes de défaillance observés en atelier sont remarquablement constants :
- Cendre de zinc et résidus de flux ramenés dans la cabine — une contamination qui revient en points nus après la plongée suivante.
- Sur-sablage d'une zone de réparation — un média agressif appliqué sur une surface galvanisée arrache bien au-delà des 25 micromètres admis.
- Contamination croisée des médias — acier et inox partageant un même système de récupération favorisent les traînées ferrugineuses sur les pièces inox.
- Pontage du média dans la trémie de récupération — une trémie insuffisamment alimentée ou un tamis bloqué se manifeste d'abord par un profil irrégulier, pas par une machine en panne.
- Air comprimé sous-dimensionné — une pression cyclique fait que la dernière passe sur chaque pièce ressort plus propre que la première.
- Vanne de sécurité absente — l'organe de sécurité retiré pour gagner deux secondes, jusqu'au jour où il ne l'est plus.
Rien de tout cela n'est exotique. C'est une chaîne bien comprise, et un atelier qui traite dégraissage, grenaillage, décapage et fluxage comme un processus unique plutôt que comme quatre transmissions distinctes obtient un revêtement plus prévisible et une liste de défauts bien plus courte.