
Automate, IHM et supervision à distance dans les cabines modernes
Une cabine de sablage moderne est autant un problème de commande qu'un problème de sablage. Ce guide décrit ce que l'automate pilote réellement, les sécurités à exiger par écrit, la façon de tracer les données de procédé pour le grenaillage et la peinture, et les défaillances prévisibles en production.
Les cabines de sablage sont devenues, sans bruit, des systèmes de commande. Il y a vingt ans, la machine se réduisait à une roue, une trémie et un minuteur, et l'opérateur jugeait le résultat à l'œil. Ce qui a remplacé l'œil, c'est un petit automate programmable, un écran tactile et un ensemble de variateurs — et depuis lors, la machine est jugée sur autre chose que les pièces qu'elle produit.
Ce que le contrôleur pilote réellement
Le paquet de commande moderne séquence la manutention — convoyeur d'entrée, chambre à rideaux de scellement, zone de sablage, convoyeur de sortie — fait monter et descendre les turbines par variateurs, dose l'abrasif vers chaque turbine par des vannes de commande pneumatiques, et pilote l'aspiration dans le bon ordre par rapport au reste. Rien de tout cela n'est exotique. L'essentiel est qu'il maintienne un jeu de valeurs stable quand personne ne regarde.
La turbine est le lieu évident pour la variation de vitesse. Modifier la fréquence du moteur modifie la vitesse à laquelle l'abrasif quitte l'impeller, et c'est le principal levier sur la vitesse d'enlèvement — et sur la part de cet enlèvement qui devient déformation au lieu de nettoyage. Le débit d'abrasif est le second levier, et un mauvais substitut du premier. Ouvrir grande la vanne d'alimentation pour poursuivre une zone récalcitrante noie l'impeller, dérègle le jet et fait monter la production de poussière. La vitesse de convoyage fixe le temps de séjour, et c'est là que les erreurs se cachent : un sablage légèrement plus long à vitesse de turbine légèrement inférieure paraît acceptable sur la pièce et se traduit par de la déformation en bord sur le plan.
L'intérêt de tout cela est la reproductibilité, pas l'automatisation pour elle-même. Un opérateur qui règle la vitesse de turbine à l'œil ne la reproduira pas la semaine suivante. Une recette qui réunit régime de turbine, débit d'abrasif, cadence de convoyage et temps d'exposition transforme « ça a l'air propre » en quelque chose qu'un système qualité peut réellement accepter — à condition que les capteurs soient réels et que la machine soit honnête sur son propre état.
Les sécurités qu'il faut discuter
L'écran tactile est la partie la moins intéressante du système. Les sécurités sont ce qui empêche une cabine de sablage d'être un moyen très rapide de détruire une pièce, ou un moyen très coûteux de remplir un atelier de poussière. La liste est courte, et tout fournisseur devrait pouvoir énoncer chaque élément sans hésiter :
- Sécurité roue-vanne — la vanne d'abrasif ne peut s'ouvrir que si la turbine est confirmée en marche, afin que personne ne vide l'abrasif dans un impeller à l'arrêt
- Contacteurs d'accès et de couvercle — la turbine ne démarre pas si un couvercle de contrôle ou une porte de chambre est ouvert
- Arrêt en cascade — une avarie en aval (arbre d'élévateur bloqué, vis sans fin calée) arrête les équipements amont dans le bon ordre au lieu de laisser l'abrasif s'accumuler et faire caler un moteur
- Séquencement de l'aspiration — l'extraction démarre avant les turbines et se poursuit après leur arrêt, afin que la dernière fraction en suspension ne se dépose pas au sol de la chambre
- Déclenchement sur la perte de charge — la machine refuse de fonctionner si le collecteur est colmaté ou si le clapet d'évacuation est en défaut, au lieu de pousser discrètement la poussière dans le bâtiment
- Arrêt d'urgence et fonction de sécurité sur le circuit de porte — implémentés en matériel, pas seulement dans le programme de l'automate
Si un devis ne nomme pas les conditions de déclenchement, demandez la liste des sécurités par écrit avant de comparer les prix. Elle distingue mieux les fournisseurs que n'importe quelle fiche technique, parce qu'elle révèle à quel point le comportement de la machine en cas de panne a réellement été réfléchi.
De l'écran tactile au journal distant
Les cabines modernes sont de plus en plus raccordées au réseau d'usine, là où se trouvent à la fois la valeur et le risque. La raison légitime, c'est le temps d'arrêt : un rapport de panne qui parvient au technicien sous forme de vraie liste d'alarmes — quel contacteur, quelle pression, quoi en marche au moment du déclenchement — transforme deux jours d'attente en un appel téléphonique. La seconde raison, ce sont les données de procédé. Si le contrôleur horodate chaque cycle, l'atelier peut répondre aux questions que personne ne pense à poser assez souvent : quelle part du poste a réellement servi à sabler plutôt qu'à tourner à vide ou en panne, les intervalles de maintenance ont-ils été respectés, et combien de jeux de paramètres différents ont été utilisés sur des pièces censées être identiques ?
Cette seconde raison compte surtout quand le sablage est un procédé documenté et non un simple nettoyage. Le grenaillage en est l'exemple typique. L'intensité se vérifie par coupons Almen selon SAE J442 et SAE J443, l'abrasif se contrôle par classes de granulométrie et de dureté définies, et les travaux aéronautiques sont audités selon AMS 2430 ou AMS 2432, avec un dossier de première pièce bâti selon AS9102. Rien de tout cela n'est imposé par la machine — mais un contrôleur qui enregistre le jeu de paramètres réellement utilisé sur chaque pièce transforme « nous avons suivi la spécification approuvée » en une affirmation documentée. C'est toute la différence entre un procédé qui passe un audit et un procédé qui le survit.
Le risque, c'est qu'une connexion distante soit traitée comme une fonctionnalité sans être traitée comme un système. Quelques règles valent la peine d'être posées d'emblée : la connexion doit sortir de l'usine par un pare-feu et pouvoir être coupée depuis l'intérieur, aucune écriture de paramètre ne doit être possible de l'extérieur tant que la machine n'est pas dans un état de maintenance défini, et les accès doivent être journalisés. L'ajout de ces commandes sur une machine ancienne est un travail d'ingénierie ordinaire : remplacer l'armoire, ajouter des variateurs à la place des démarrages directs, mettre à jour la visualisation et rafraîchir la documentation est un chemin très établi, et les seuls variateurs remboursent déjà une part du coût.
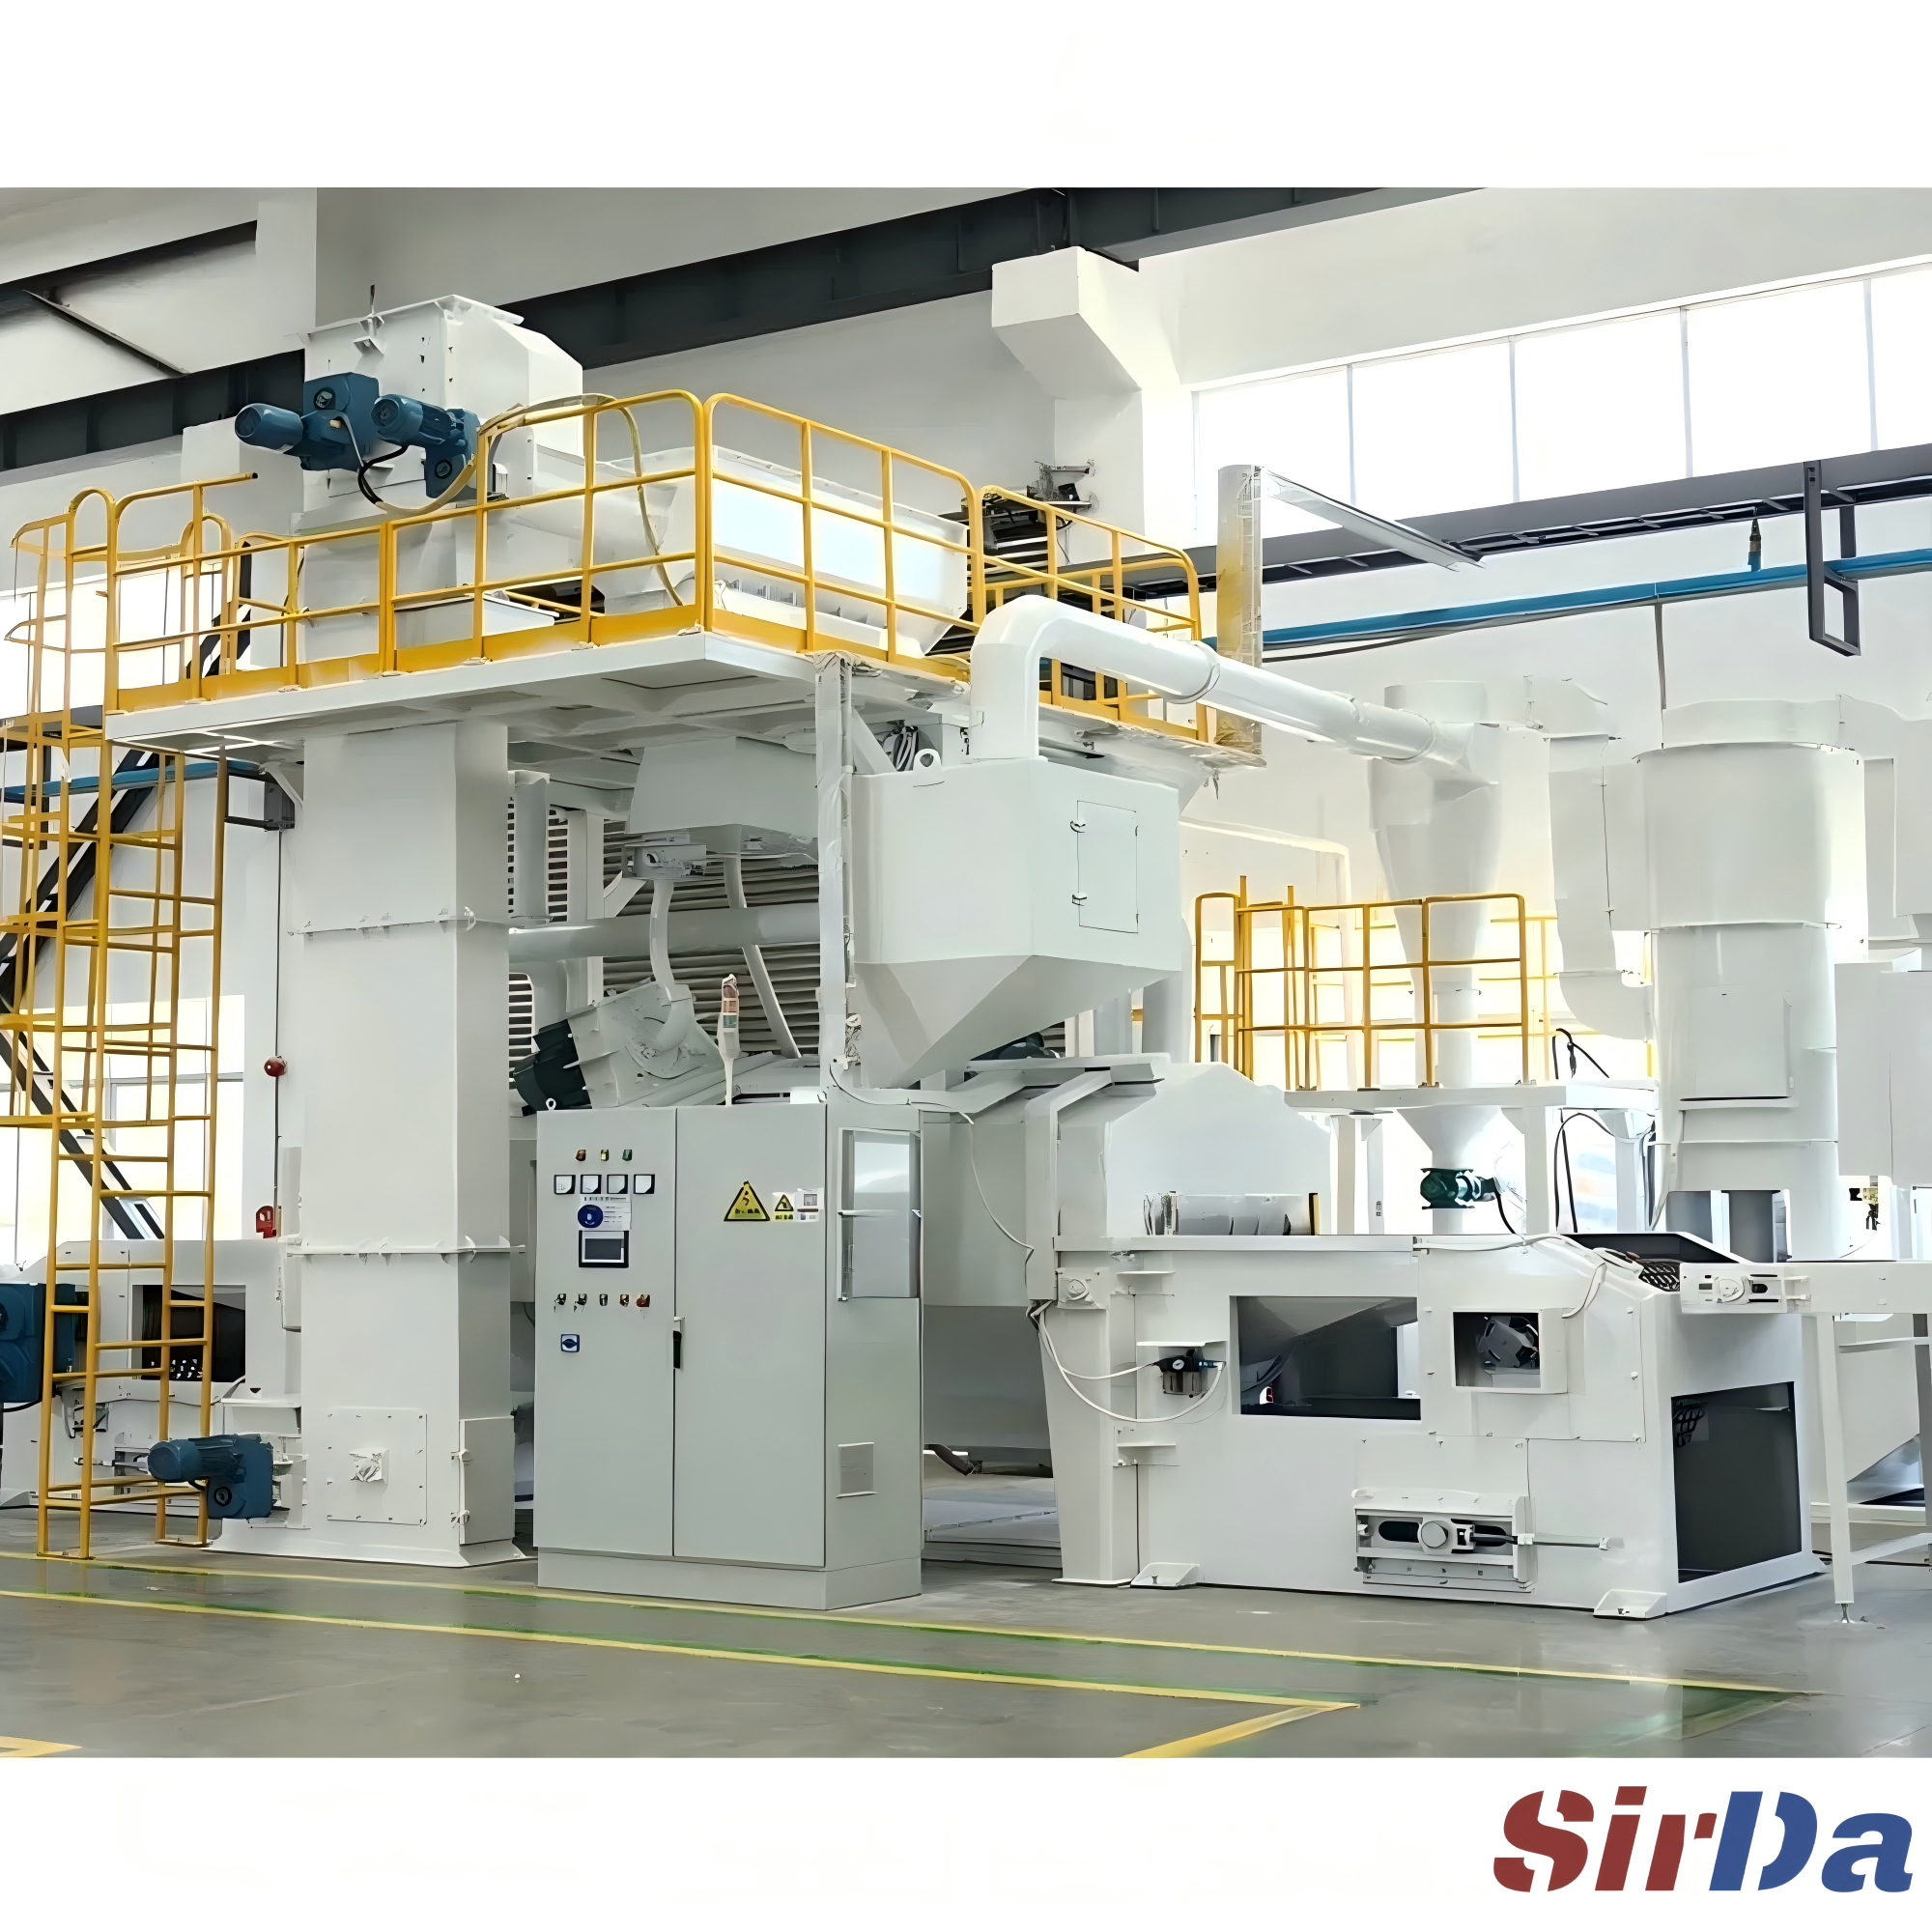
Là où les cabines automatisées échouent vraiment
Les machines qui énervent les opérateurs ont tendance à échouer d'un petit nombre de façons prévisibles, et aucune ne concerne le contrôleur lui-même :
- Des alarmes que personne ne lit — trop d'arrêts parasites conditionnent les gens à acquitter puis à ignorer le pupitre. Chaque déclenchement doit être réparé ou retiré de la séquence, et la liste d'alarmes a sa place à la passation d'équipe
- Des capteurs qui dérivent et ne sont jamais vérifiés — un détecteur de niveau d'abrasif qui indique « plein » sur une trémie vide, ou un pressostat qui annonce un filtre propre alors qu'il est colmaté, font sortir le procédé de sa spécification en silence. L'étalonnage doit suivre le même calendrier que le changement de lames
- Des recettes dont personne n'est propriétaire — si tout le monde peut modifier un jeu de paramètres, le jeu dérive. Verrouillez les paramètres par rôle et faites passer les changements par la même revue que toute modification de procédé
- Des données que personne ne regarde — une tendance qu'on ne trace jamais n'est qu'un fichier journal. Des relevés d'intensité ou de temps de séjour enregistrés mais jamais tracés ne vous avertiront pas qu'un liner de turbine est percé
- Le réseau considéré comme fiable — dès que la machine est joignable depuis l'atelier, elle l'est aussi de l'extérieur sauf segmentation. Gardez un moyen physique de la déconnecter
Avant de réceptionner un paquet de commande, mettez-vous devant la machine et posez trois questions à l'opérateur : que vous dit le pupitre en premier quand quelque chose ne va pas, quand la machine tombe en panne la nuit qui le sait et en combien de temps, et quel paramètre modifiez-vous de vous-même. Ces réponses en disent plus long sur le système de commande que la fiche technique. Une machine dont les alarmes sont lues est une machine dont les sécurités comptent vraiment. Une machine dont l'opérateur sait expliquer la recette est une machine dont la recette est un document contrôlé. Et une machine qui rapporte honnêtement son propre état — au lieu de supposer que tout s'est bien passé parce que le cycle s'est terminé — est la seule sorte qui mérite d'être raccordée à un réseau.
L'automatisation d'une cabine de sablage ne consiste pas à remplacer l'opérateur. Elle consiste à rendre le procédé assez lisible pour que deux équipes, deux saisons et deux langues produisent la même surface.