
Choisir le média abrasif pour pièces en fonte et acier
Le choix du média détermine le coût à la tonne, le profil de surface et le nombre de pièces mises au rebut. Pratique sur le grenaillage rond contre anguleux, les plages de granulométrie SAE, les duretés, la différence entre propreté et profil, et les défauts les plus fréquents en atelier.
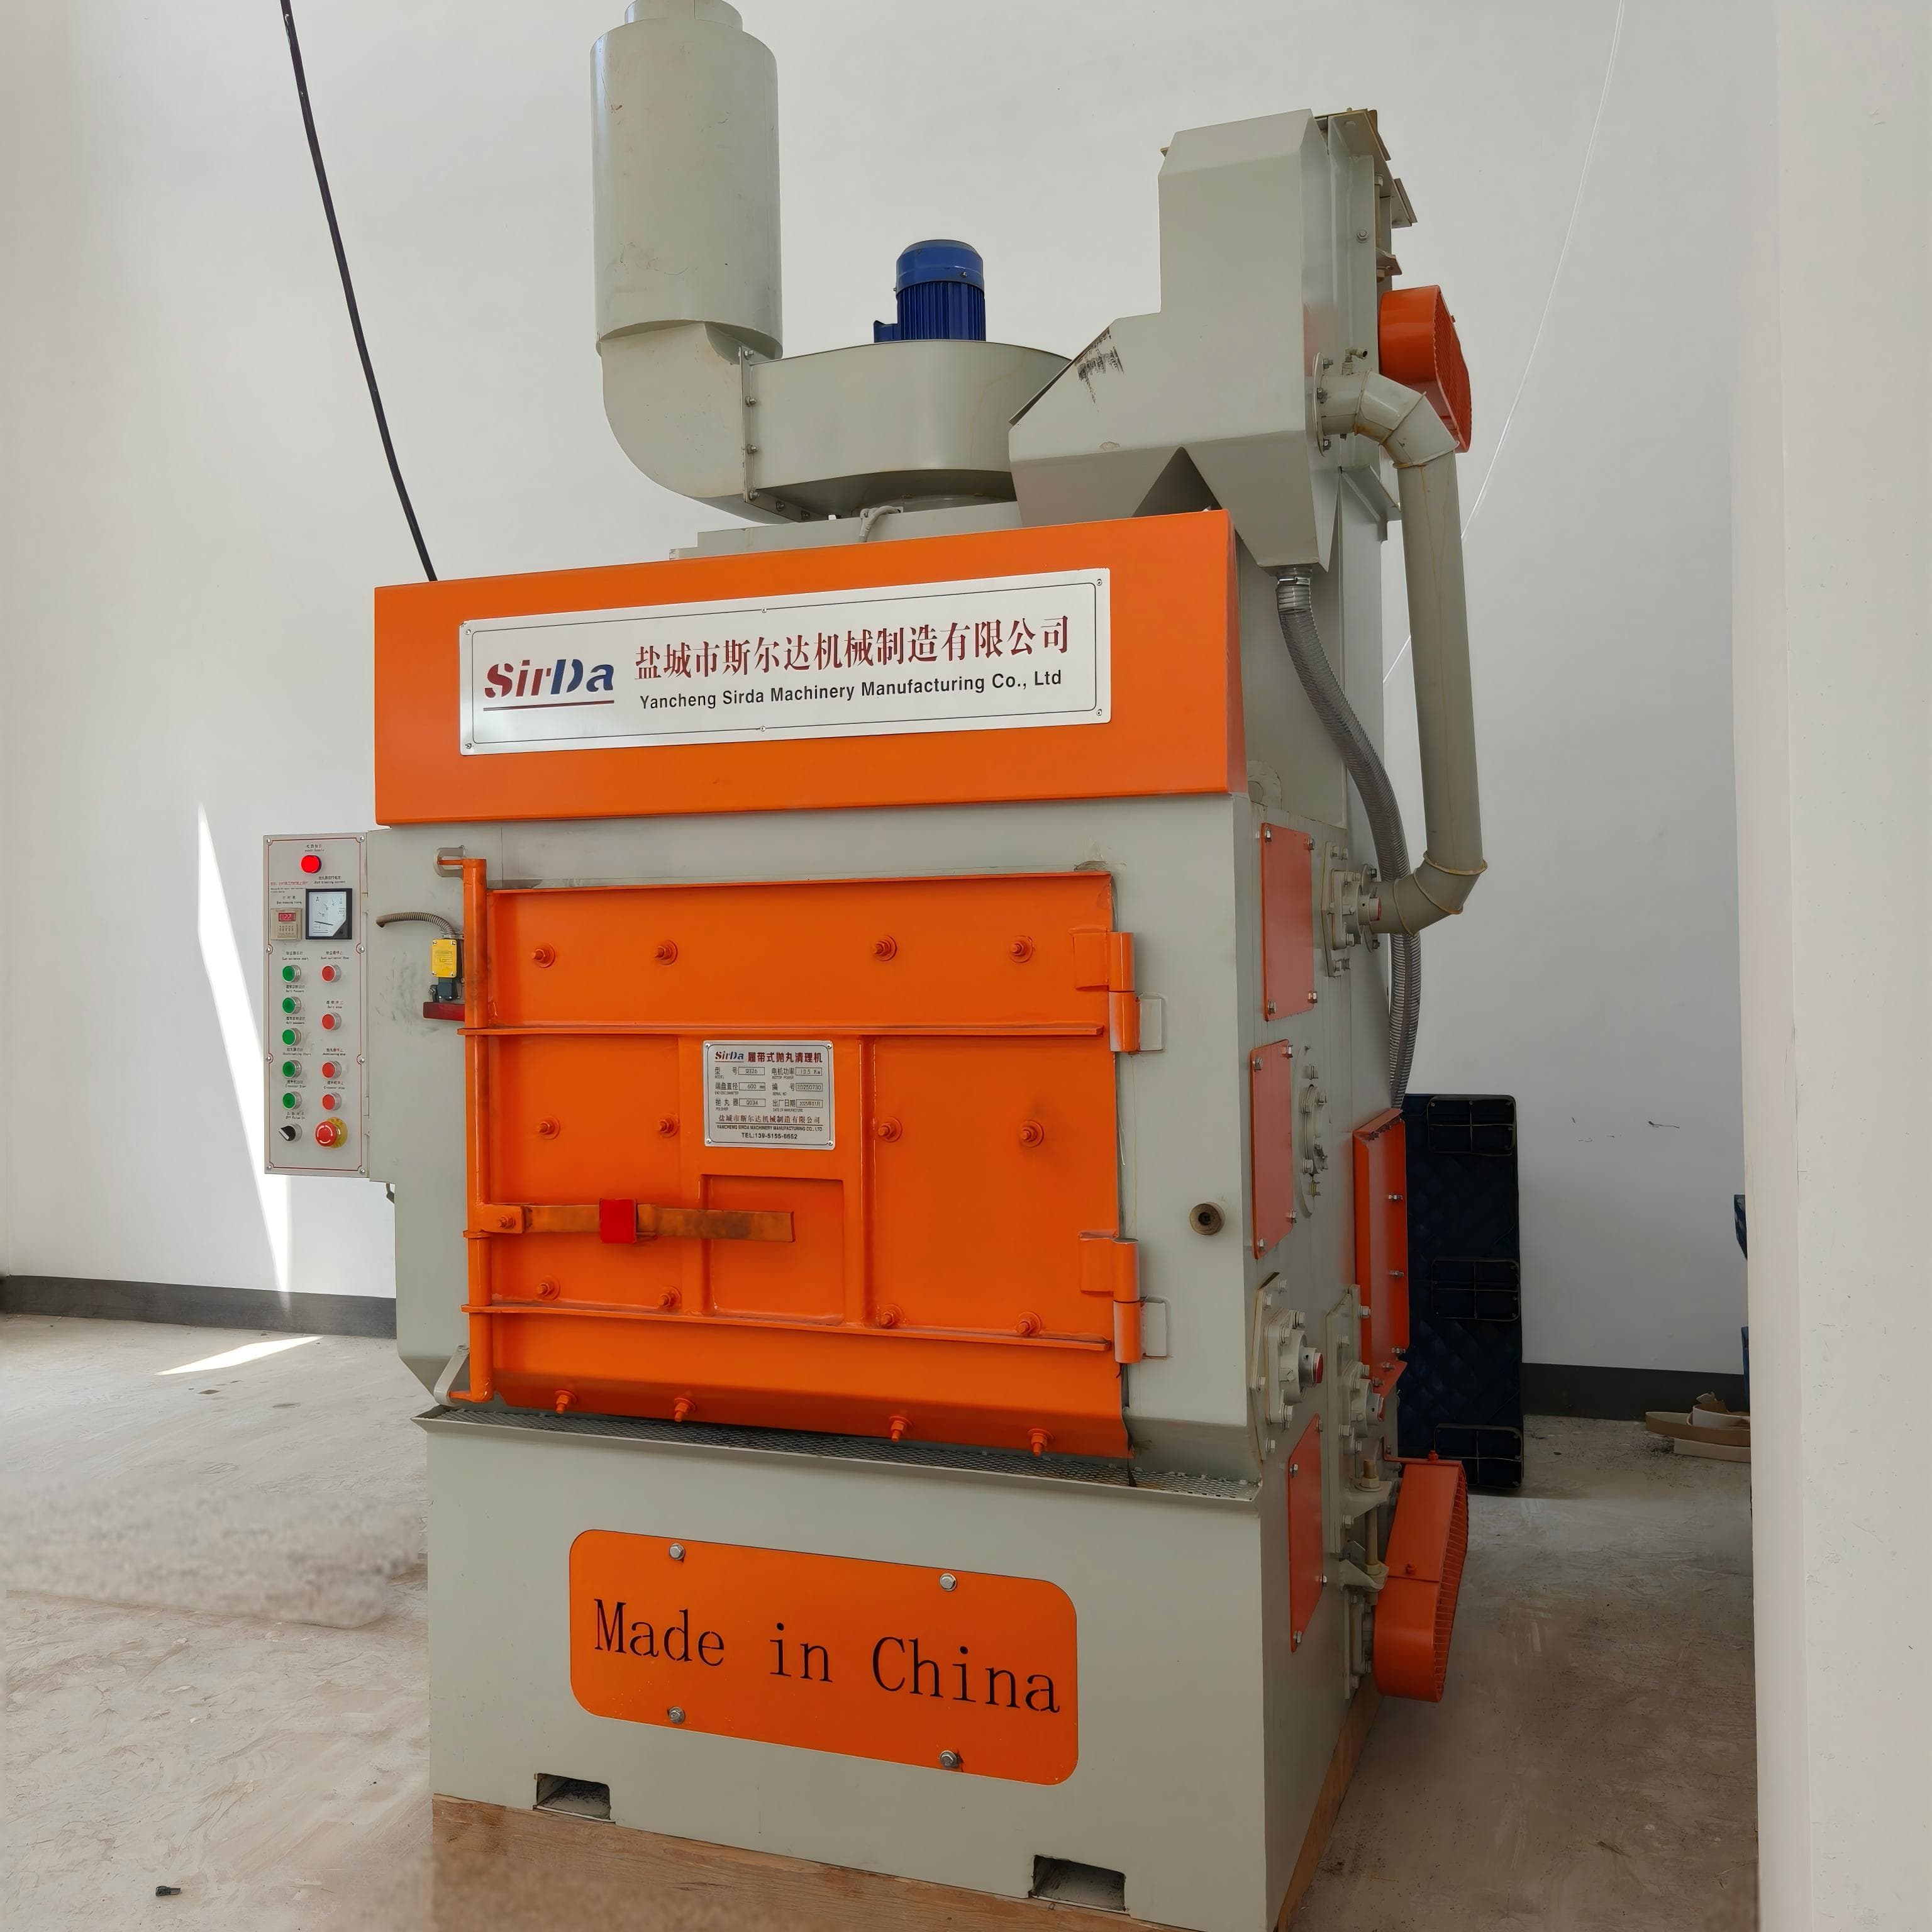
Tout le monde en fonderie connaît le moment où une pièce sort de la grenaille encore chargée de sable de moulage. Le réflexe consiste à accuser l'abrasif. Dans la plupart des cas, l'abrasif est innocent : les causes réelles sont un cahier des charges de média jamais adapté à la pièce, un séparateur qui coupe la mauvaise fraction, ou une charge de poussière jamais dimensionnée. Choisir un média est une décision à quatre entrées : la forme, la granulométrie, la dureté, et la façon dont on empêche les contaminants de rester dans le circuit.
Partir de la pièce, pas du catalogue de médias
La fonte grise et l'acier moulé ne sont pas le même substrat, et les traiter de la même manière constitue l'erreur de spécification la plus fréquente. La fonte grise est cassante et présente une structure graphiteuse en flakes : un grit anguleux grossier la nettoie rapidement, mais il concentre aussi les contraintes sur les flakes de graphite et peut éclater les arêtes et les parois fines. La fonte malléable et la fonte à graphite sphéroïdal tolèrent mieux l'agressivité. Les pièces en acier moulé sont plus tenaces et acceptent des médias plus durs, mais les écailles épaisses et la peau de coulée exigent un vrai pouvoir de coupe.
Ajoutez ensuite les deux variables que personne ne consigne : l'épaisseur de paroi et la part de surface masquée. Une pièce de 4 mm ne survivra pas au même traitement qu'un carter de pompe de 40 mm, et une surface de noyau intérieur ne peut pas être nettoyée par l'impact qui convient à une face plane.
D'abord la forme : ce que fait la particule sur la surface
- Bille d'acier sphérique (S230–S460, dureté SAE GP) — elle roule au lieu de couper. C'est la référence pour le désablage de fonderie, coefficient ; elle laisse une surface propre avec faible incrustation, et c'est le seul choix raisonnable quand le grenaillage de strengthening compte pour la fatigue ou la stabilité dimensionnelle.
- Grit d'acier anguleux (G25–G40, dureté GL ou GH) — il coupe. Utilisez-le quand le système de peinture exige un profil d'ancrage défini, typiquement 50–100 µm Rz pour les peintures industrielles hautes performances, ou quand il faut retirer une écaille épaisse.
- Bille de fil coupé — la cousine plus tranchante de la bille d'acier. À utiliser quand il faut une coupe plus nette que celle d'une bille ronde conditionnée, à un coût consommable supérieur.
- Corindon ou grenat (F36–F60, G25–G30) — la bonne réponse quand la contamination ferrique est inacceptable : inox, applications alimentaires, ou cabine dépourvue de circuit de billes d'acier. Il coupe plus vite que l'acier et se casse aussi plus vite, donc le coût par unité de surface nettoyée est supérieur.
- Microbille de verre — nettoyage et grenaillage de léger strengthening uniquement. Elle ne produit aucun profil d'ancrage et ne doit jamais être spécifiée avant une peinture.
La granulométrie suit la forme. La correspondance SAE sert de raccourci utile : S70/S110/S170 correspondent à G80/G50/G25, S230/S280/S330 à G25, S390/S460/S550 à G18/G16/G14, S660/S780 à G12. Les pièces des deux premières plages constituent l'essentiel d'une charge de fonderie courante ; les plages grossières appartiennent aux grosses pièces d'acier moulé et aux écailles tenaces.
Aligner le degré de propreté, puis respecter la fiche technique de la peinture
Deux choses différentes sont spécifiées ici, et elles sont routinely confondues. La propreté décrit ce qui reste de contaminant, selon ISO 8501-1 : Sa 2½ autorise des traces légères sur au plus 5 % de chaque unité de surface, Sa 3 n'en autorise aucune. SSPC-SP 10 / NACE 2 et SSPC-SP 5 / NACE 1 sont les équivalents américains. Le profil est une rugosité, et aucun standard de propreté ne le définit : il vient de la fiche technique du fabricant de peinture. Sa 2½ ne signifie pas une surface grossière, et une surface Sa 3 peut rester trop lisse pour la peinture que vous allez appliquer.
La séquence est donc la suivante : convenir du degré de propreté, lire la plage de profil dans la fiche technique, puis choisir le média et la pression qui tombent dans les deux fenêtres. Vérifiez le résultat contre le panneau de référence ISO correspondant au degré de rouille initial sous un éclairage suffisant, et mesurez le profil au lieu de l'estimer à l'œil.
Là où le choix du média se dérègle vraiment en atelier
- La consommation comme diagnostic. Un procédé sain de grenage à turbine ou en tambour perd environ 2 à 4 % de la charge par cycle. 4,5 à 6 % signifie qu'un paramètre accélère la fragmentation des grains ; au-delà de 6 %, une investigation urgente s'impose.
- De l'air là où il faut une turbine. Le grenaillage pneumatique par flexible et buse donne un motif d'impact moins contrôlé et une usure par attrition bien plus élevée qu'une machine à turbine. Avec un récipient sous pression, une consommation plus forte est attendue, ce n'est pas un défaut.
- Séparateur réglé trop serré ou trop lâche. Trop agressif, il évacue du média encore utilisable avec les poussières. Trop lâche, les poussières restent dans le circuit et usent la fraction active de l'intérieur.
- Buses usées et alimentation instable. Une buse usée déforme le jet, réduit l'efficacité de nettoyage et accélère l'usure de la pièce et de la machine. Un bouchage ou un niveau de média bas se traduit par un jet instable.
- Contamination du circuit. Résidus de peinture, huile, fines de rouille et humidité dégradent la qualité de nettoyage et peuvent laisser des inclusions sur une surface sur le point d'être peinte.
- Poussières fines qui se redéposent sur la pièce. Les fractions trop fines et les poussières en suspension se déposent à nouveau sur la pièce, ce qui est critique avant peinture, passivation ou toute finition.
La poussière et la récupération font partie du choix du média
La charge de poussière, c'est la poussière d'abrasif plus tout ce que vous avez retiré, et le second terme domine souvent. Ordres de grandeur utilisés en cabine de grenaillage industrielle : 60 à 100 cfm par pied carré de sol ou de plafond pour une ventilation guidée par la visibilité, environ 100 cfm par pied carré de paroi pour un courant transversal au droit de la pièce, et environ 500 fpm aux ouvertures pour la captation en cabine. Les tables rotatives demandent environ 200 cfm par pied carré d'ouverture. Une unité de nettoyage ou de séparation des médias peut ajouter 600 à 900 cfm à elle seule, et ce débit doit être intégré au collecteur plutôt que oublié.
Séparez les deux fonctions. Le séparateur récupère le média utilisable, le collecteur traite les particules en suspension. Lorsque le média est recyclé, l'extraction n'est pas un substitut à un séparateur, et un collecteur de grenaillage doit disposer d'une plaque de choc pour que le média errant ne parte pas dans les éléments filtrants.
Par où commencer
Avant un essai de média, écrivez quatre choses : le système de peinture et sa plage de profil indiquée par la fiche technique, le degré de rouille initial et l'état de la pièce, la plus faible épaisseur de paroi, et le temps de cycle réaliste que votre machine peut tenir. Donnez ces quatre éléments à un fournisseur comme spécification, et demandez un essai sur vos propres pièces avec pesée de la charge avant et après. Trois chiffres décident du résultat : la consommation par tonne, la propreté face au panneau de référence, et le profil face à la fiche technique de la peinture.
Si une machine tourne déjà et que la consommation grimpe, le diagnostic le moins coûteux est généralement l'inspection du séparateur et le contrôle des buses — pas un changement d'abrasif.