
Inicio / Máquinas / Máquina de granallado con gancho rotativo para piezas forjadas
Máquina de granallado con gancho rotativo para piezas forjadas
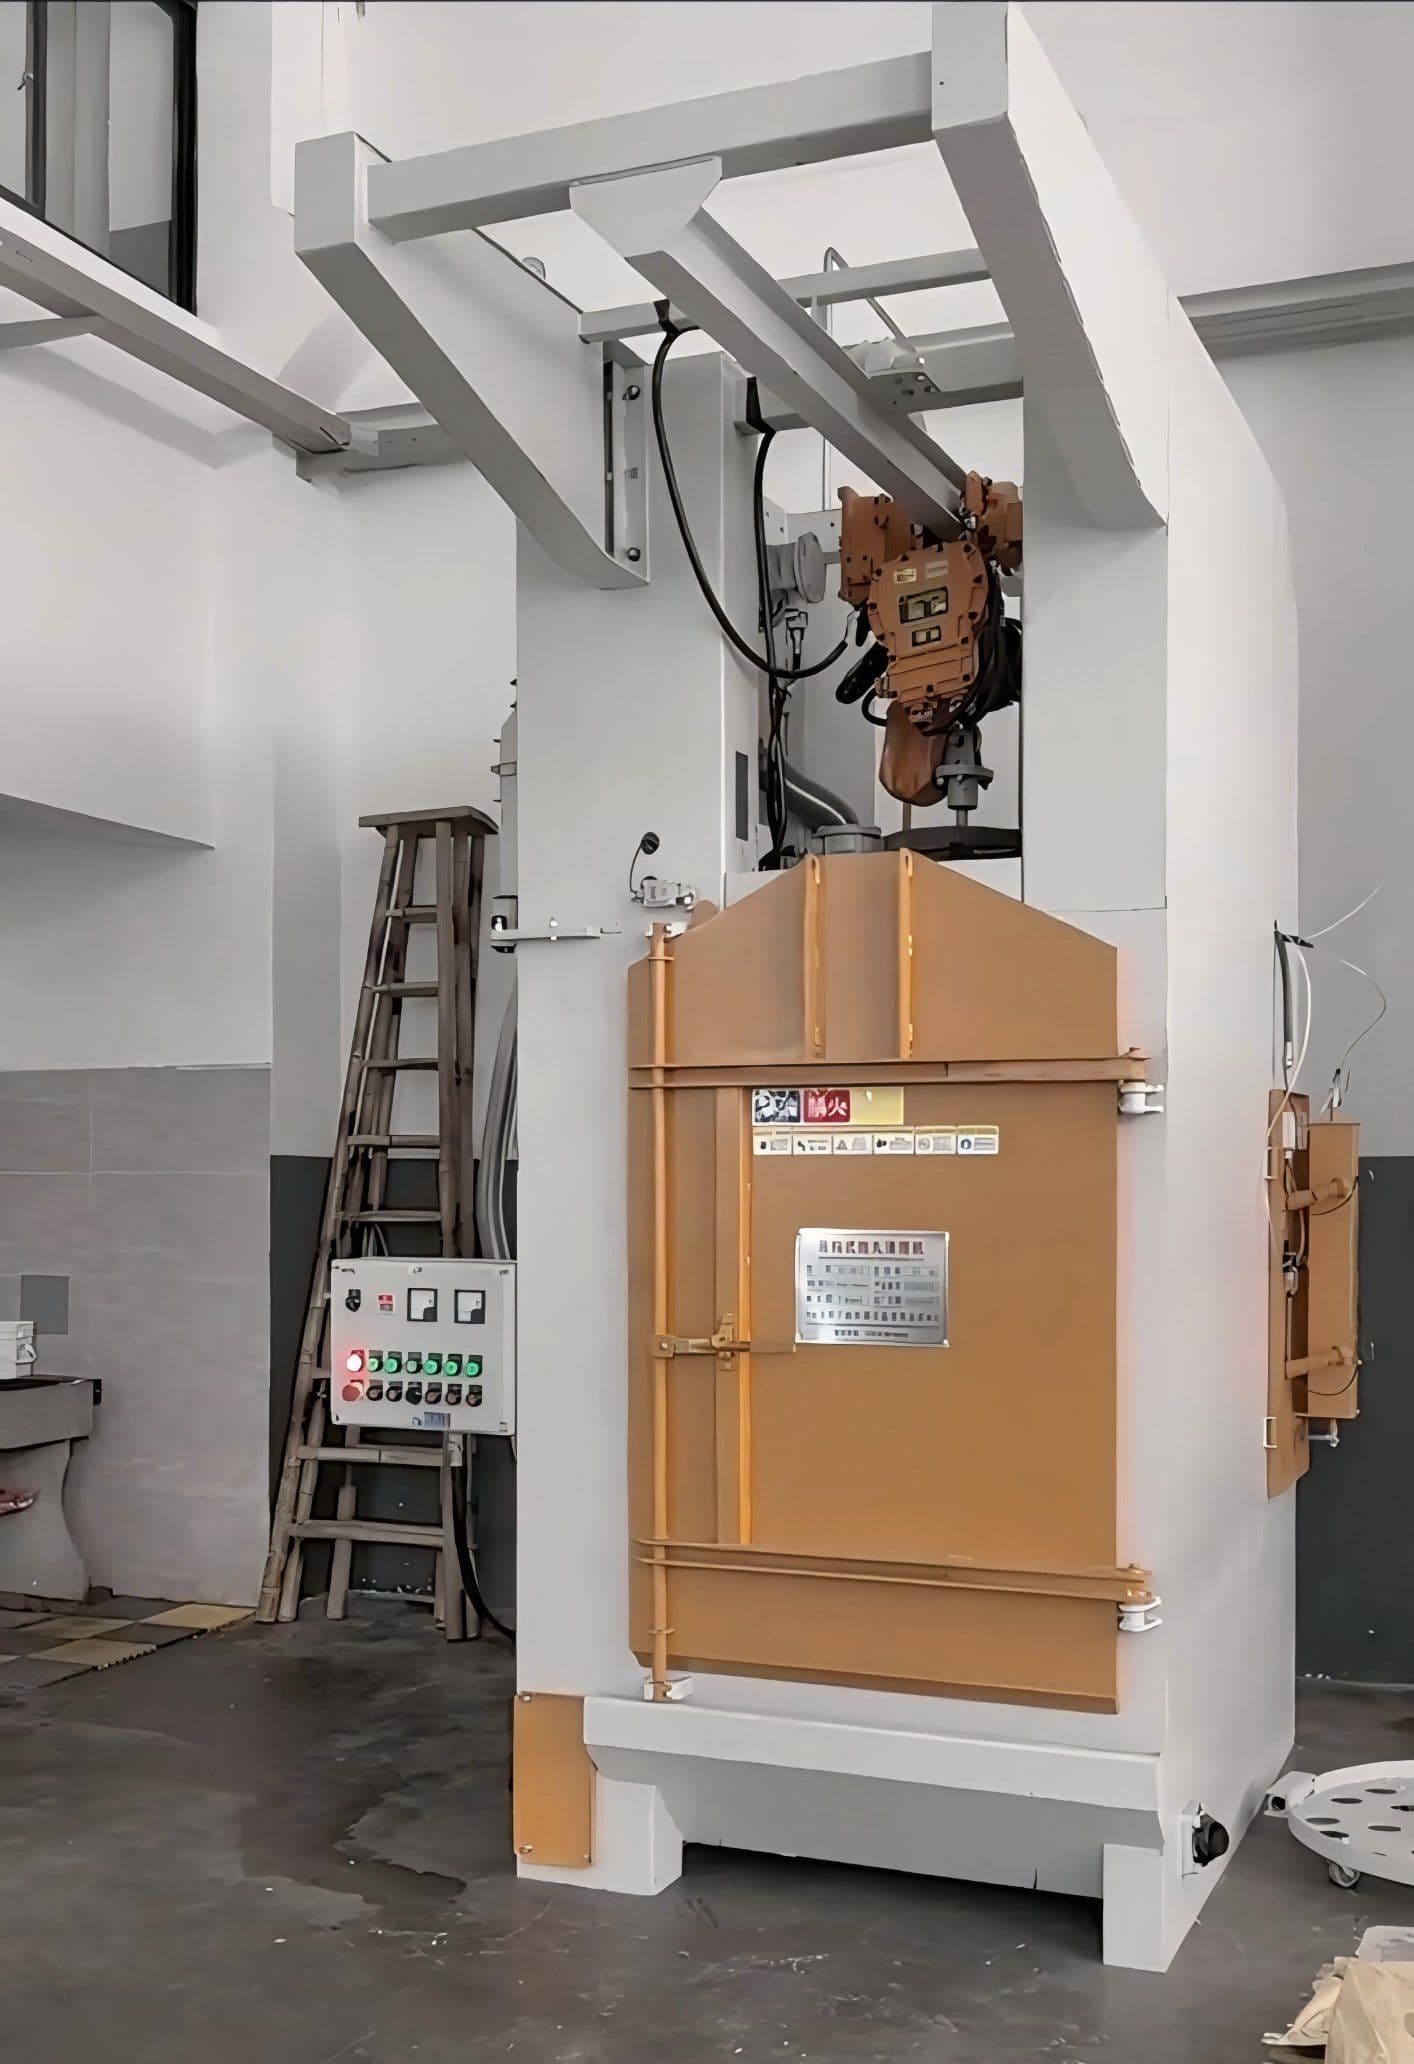
En la máquina de granallado con gancho rotativo, la revolución del brazo portaganchos se suma a la rotación de la propia pieza sobre su eje, de modo que cada punto de la superficie de una pieza forjada pasa periódicamente por el chorro de abrasivo y desaparece la franja de sombra que deja una fuente fija.
PREPÁRESE PARA
LO QUE VIENE.
Adapte la manipulación, el granallado y el flujo de producción a su aplicación.
Solicitar presupuestoPor qué una pieza forjada gira en lugar de atravesar la máquina
La superficie de una forja no es plana. Un cigüeñal tiene muñones y contrapeso, un engranaje tiene fondo de diente y un taladro interior, una brida tiene cara posterior y orificios de paso. Esas geometrías imponen una consecuencia: si la fuente de granallado está fija y la pieza tampoco se mueve, toda dirección tapada por la propia pieza forma una franja a la que el tratamiento nunca llega.
La anchura de esa franja no es un parámetro de diseño, sino una consecuencia de la geometría: la distancia entre el elemento que tapa y la superficie, multiplicada por el ángulo de divergencia del chorro. Cuanto más alta es la pieza y más alejado está el obstáculo, más ancha es la franja. En el granallado manual, el operario voltea la pieza constantemente para cubrirla. En una máquina automática, si no se diseña una trayectoria deliberada para compensarla, se queda exactamente donde estaba.
La lógica del gancho rotativo no es «hacer girar la pieza más rápido», sino dar a la pieza dos movimientos independientes: el brazo portaganchos describe una revolución alrededor del centro de la pieza y, al mismo tiempo, la pieza gira sobre su eje en el gancho. Al sumarse ambos movimientos, cada punto de la superficie pasa periódicamente por el centro del chorro: no la alcanza «más o menos», sino que se presenta a él de verdad en cada carga.
Merece la pena compararlo con la mesa rotativa. La mesa rotativa solo aporta rotación sobre el mismo sitio: la pieza no revoluciona y una sola pasada del chorro cubre solo parte de la circunferencia. En el gancho rotativo, revolución y rotación coexisten. La mesa rotativa encaja con piezas de geometría regular de las que solo se pide limpiar el diámetro exterior; el gancho encaja con las forjas, donde cada cara mira en una dirección distinta.
Qué aporta en la práctica el movimiento doble
- Sin franja de sombra — la revolución lleva la pieza hasta el chorro y la rotación va presentando una tras otra sus distintas caras. Ambos movimientos son imprescindibles: sin revolución la orientación no cambia, y sin rotación la pieza únicamente gira ante una fuente fija.
- Sin utillaje de centrado específico — el gancho es un elemento genérico. La pieza se cuelga y se trata, sin ajustes particulares según su radio de giro o su altura, al contrario que en una mesa rotativa cuyo utillaje se prepara para cada serie.
- Una sola máquina para varias familias — se cambia el gancho, no la máquina. Forjas, engranajes y botellas de gas pueden tratarse en la misma línea, y el ritmo lo determina la dimensión de la pieza, no la estructura del equipo.
- Circuito de abrasivo ya consolidado — la turbina, el separador y la recirculación responden a la misma lógica que las máquinas de suspensión. El caudal de abrasivo y la velocidad de circulación se definen según la pieza, sin introducir un principio nuevo.
Límites de uso y casos en los que esta opción no encaja
El gancho rotativo encaja con forjas, engranajes, cigüeñales y piezas anulares que necesitan tratamiento de toda la circunferencia o de toda la superficie, en especial si llevan bridas, escalones o geometrías irregulares.
En los casos siguientes conviene elegir otra solución, porque el gancho rotativo no puede resolverlos:
- Piezas que requieren tratamiento en taladros o en el fondo de un agujero ciego — el chorro solo actúa desde el exterior; hacen falta boquillas especiales o un dispositivo endoscópico.
- Requisitos de acabado distintos en distintas zonas de una misma pieza — un único ciclo de rotación no permite aplicar una intensidad diferente según la zona.
- Piezas muy ligeras o muy finas que puedan deformarse en el gancho — el peso propio del gancho y los esfuerzos dinámicos en el punto de colgadura pueden superar la rigidez de la propia pieza.
- Peso unitario por encima de la capacidad del brazo y del accionamiento — la sobrecarga provoca una revolución irregular y agrava precisamente el problema de la franja de sombra.
Las dimensiones del brazo, las velocidades de revolución y de rotación, la elección del abrasivo y el estándar de acabado solo pueden cerrarse tras examinar las medidas, el peso, la geometría y la exigencia de superficie de la pieza real. Un plano o una muestra permiten preparar una configuración verificable.
DEFINA LA CONFIGURACIÓN.
- Piezas a tratar
- Forjadas, engranajes, cigüeñales, piezas anulares y otras piezas de geometría irregular
- Carga
- Suspensión por gancho; el brazo gira alrededor del centro de la pieza y la pieza gira sobre su eje
- Ablación buscada
- Calamina, óxido, arena de fundición, pintura antigua y rebabas
- Control
- Ciclo automático con PLC; las velocidades de revolución y de rotación se confirman según la pieza
- Configuración
- Se define tras evaluar dimensiones, peso, geometría y acabado requerido
- Lo que confirma el cliente
- Dimensiones de la pieza, peso unitario, punto de colgadura, si hay que tratar cavidades internas y nivel de superficie buscado
CUÉNTENOS SOBRE SU PIEZA.
Comparta una foto o plano, material, dimensiones máximas y producción esperada para evaluar la configuración adecuada.
Enviar requisitos del proyecto