
Cinta vibratoria o de malla: qué transportador elige la pieza
Ambas familias exponen la pieza a un flujo de abrasivo, pero pagan el resultado en moneda opuesta. El volteo compra cobertura total moviendo la pieza y lo paga con colisiones. La cinta de malla compra la protección de un acabado decorativo inmovilizando la pieza y lo paga con zonas de sombra y desgaste de cinta. Esta guía parte de la geometría — tolerancia al impacto, taladros y planos de junta, espesor de pared, envolvente de tamaño, estabilidad del lote — y compara la cadencia de un lote fijo con la exposición continua en cinta, para terminar en los fallos propios de cada máquina: deriva, rotura de alambres y calamina incrustada en un lado, desgaste de banda y fuga de junta en el otro.
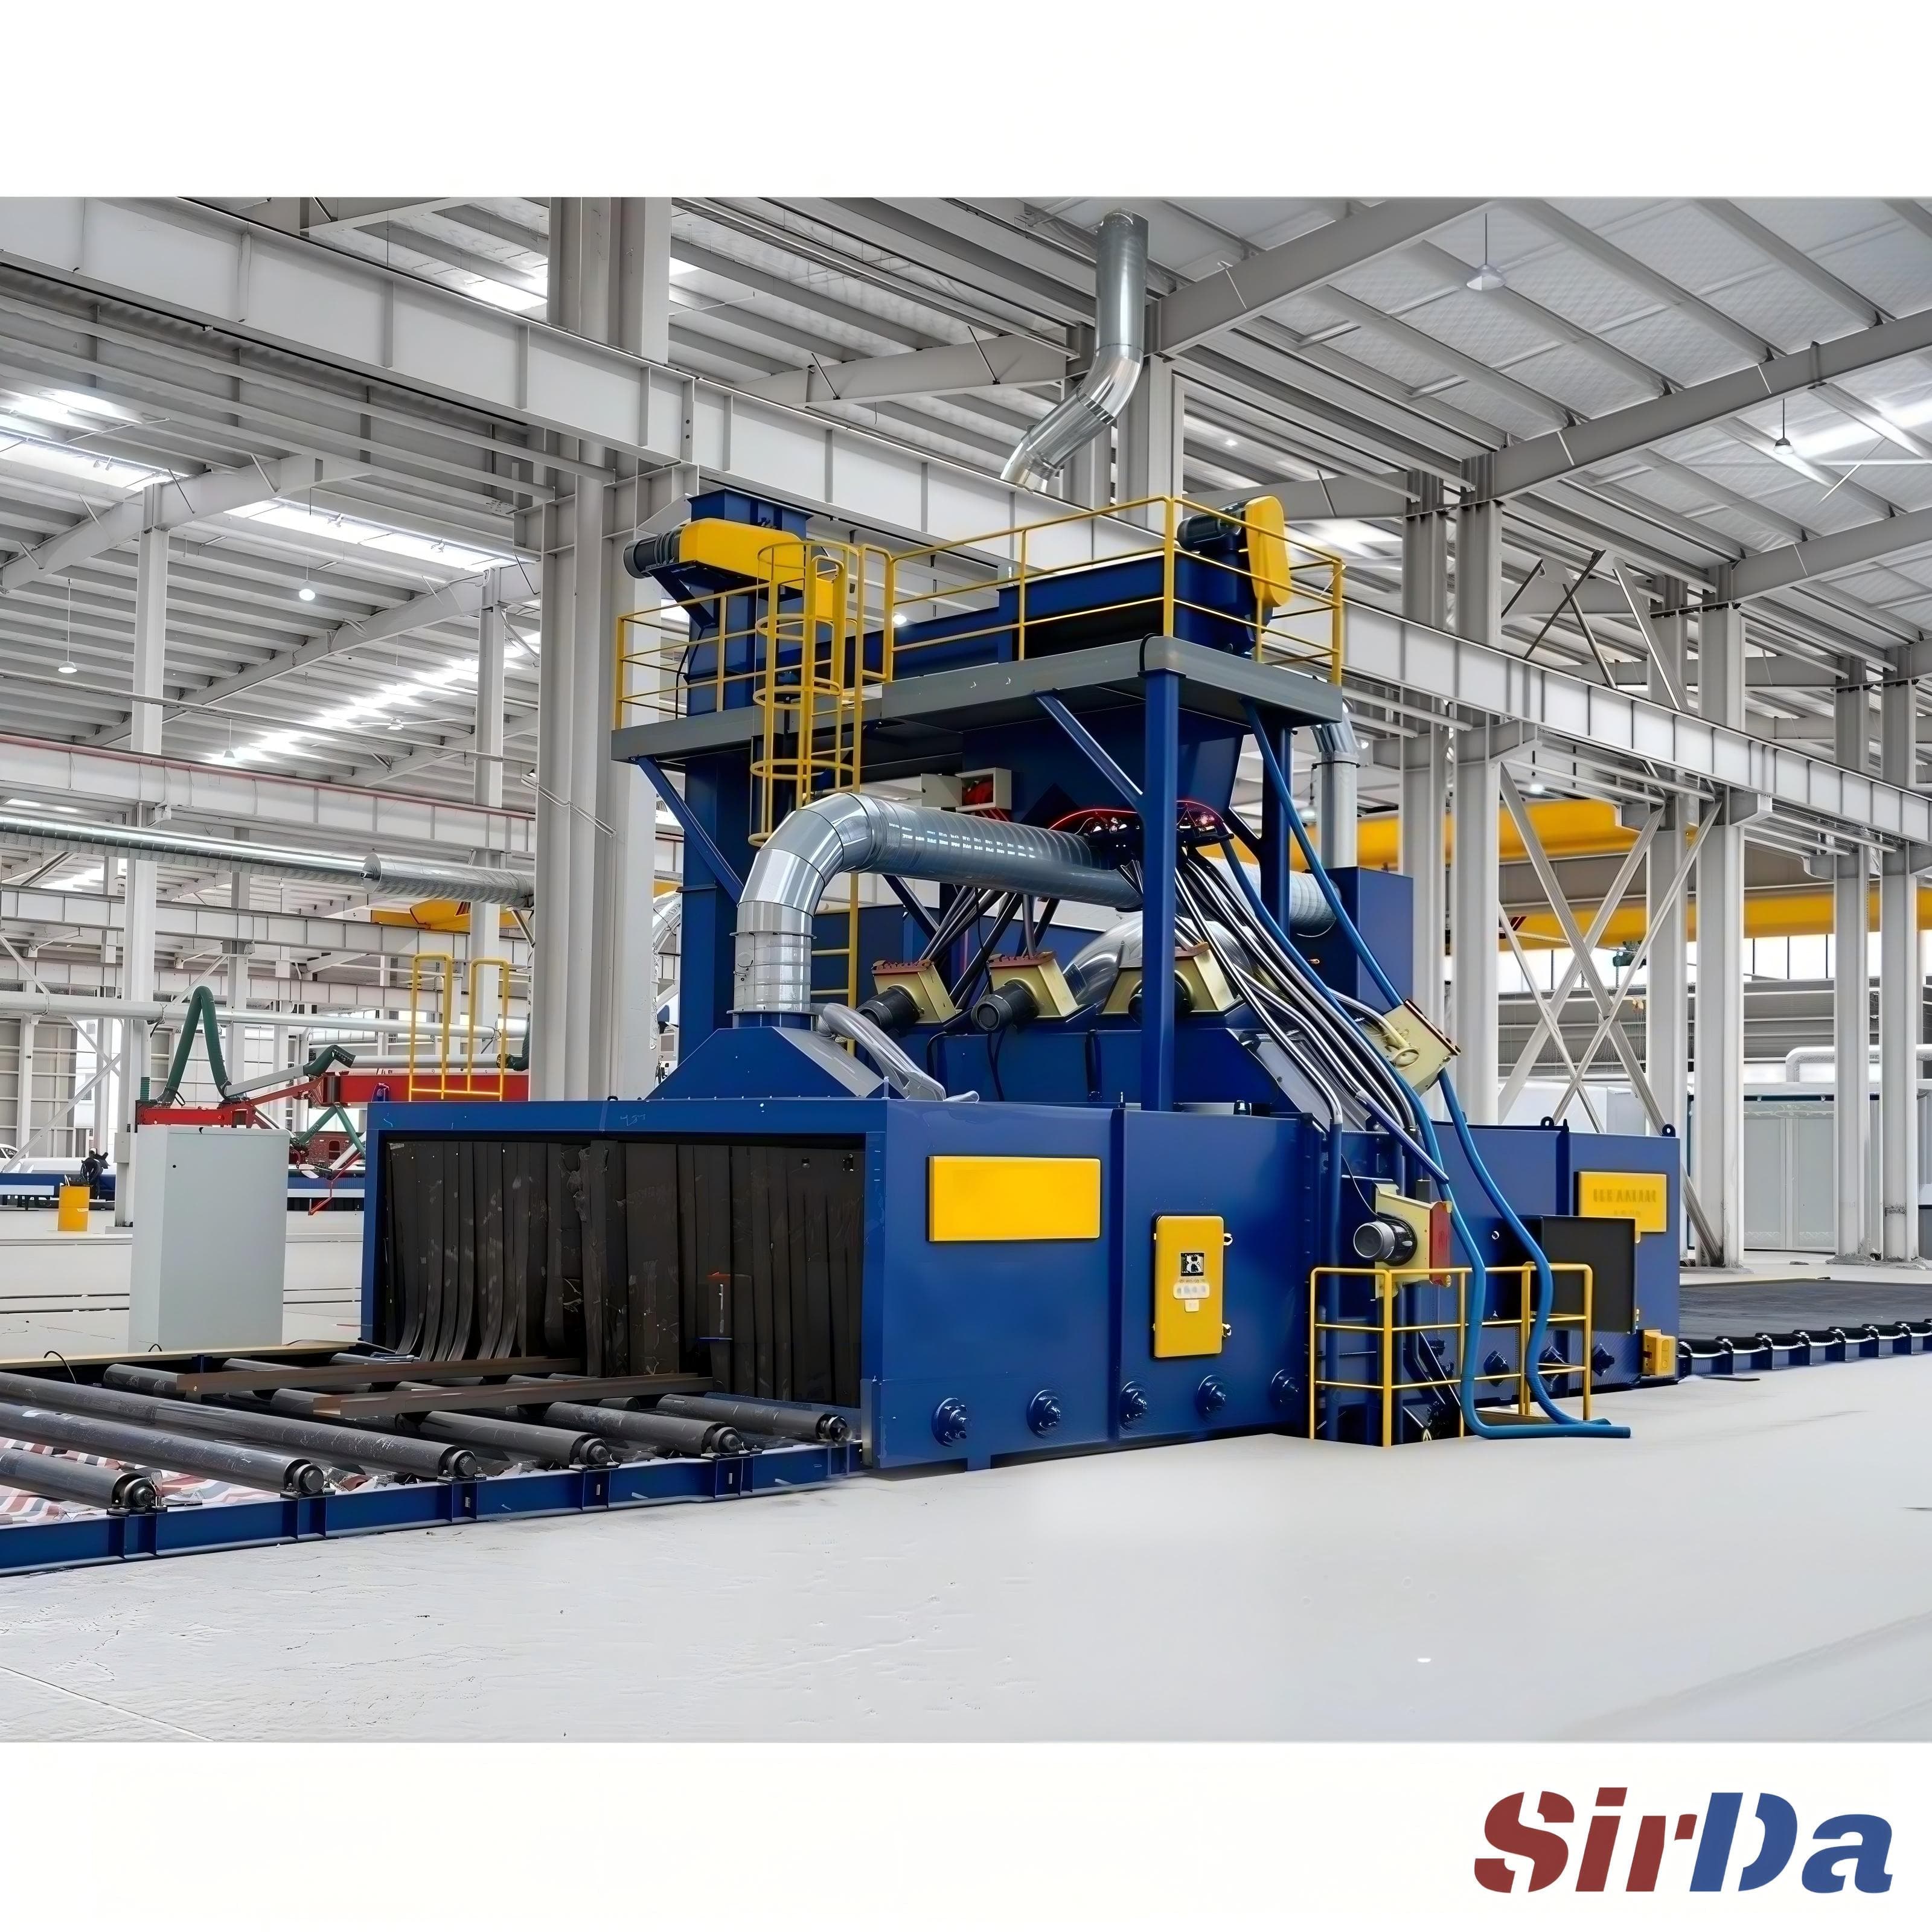
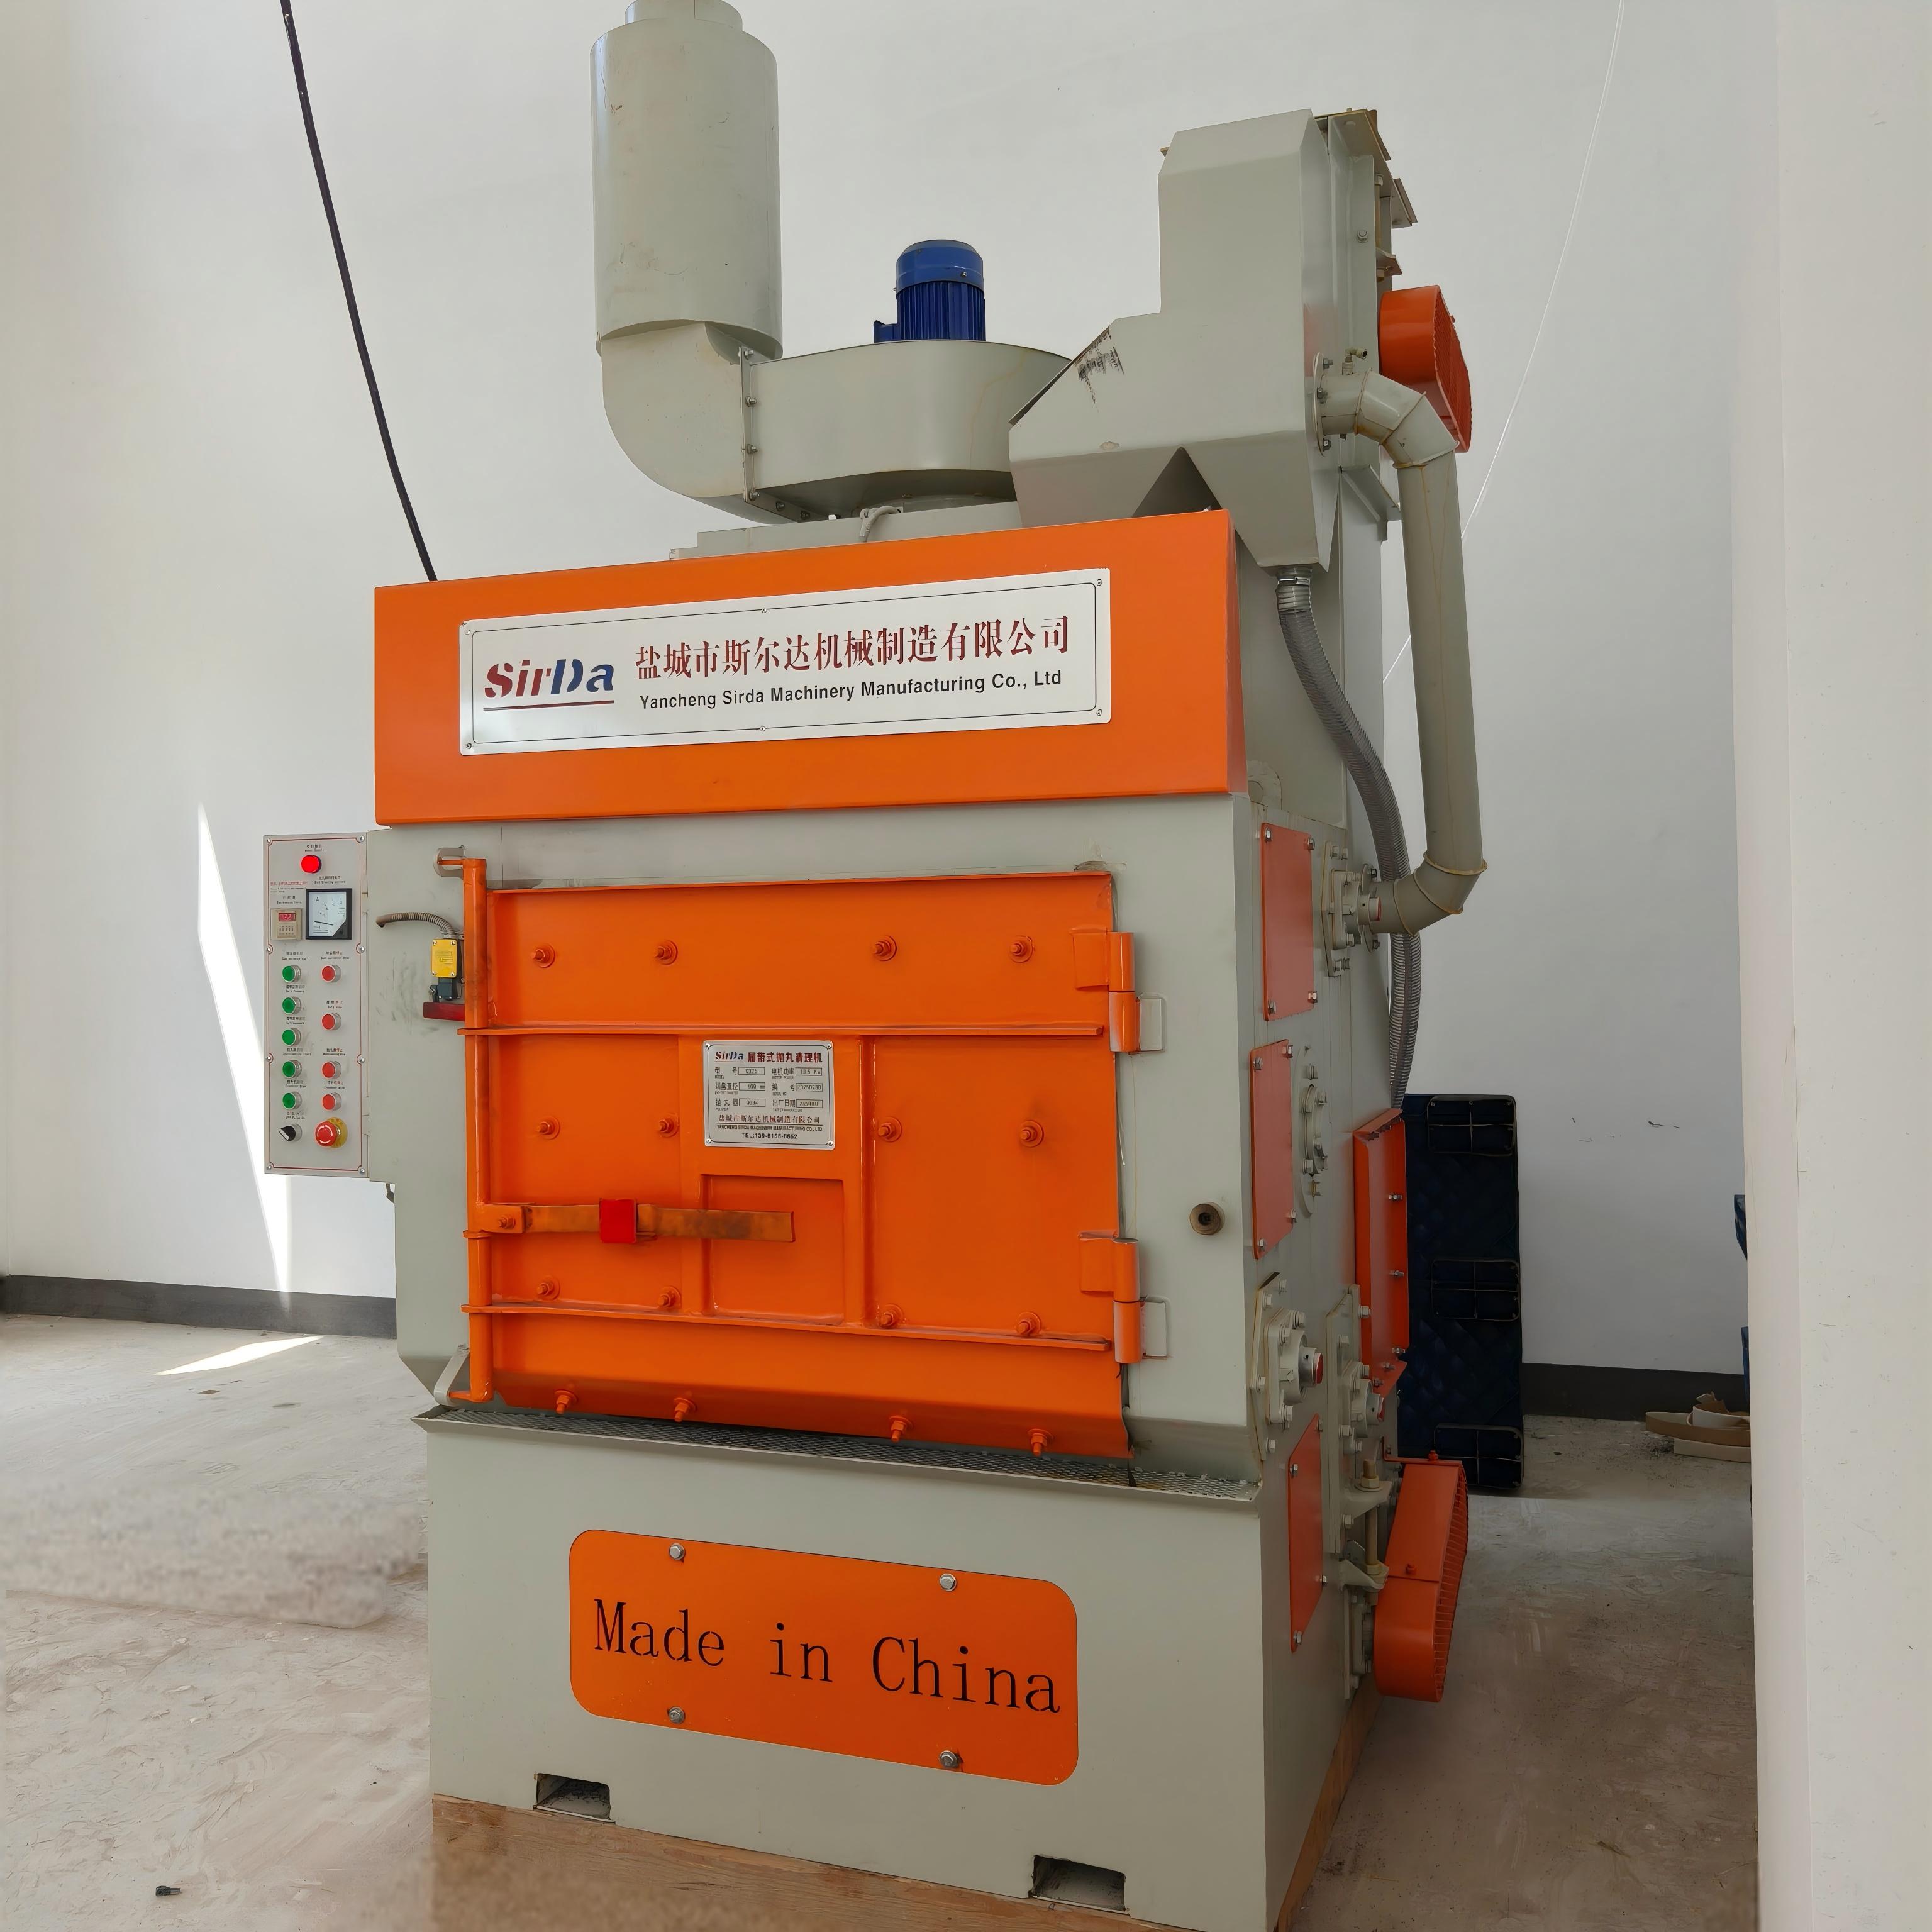
Una máquina de cinta de volteo es una máquina de lotes. Las piezas se cargan en un tambor con cinta revestida de caucho o metal, el tambor gira y la carga rueda dentro del flujo de abrasivo durante un ciclo fijo. Al terminar el ciclo se abre la puerta y salen las piezas. Pero ninguna pieza mantuvo una posición definida durante el granallado: la cobertura viene del movimiento.
Una máquina de cinta de malla es una máquina de paso. Una cinta de acero entretejida o soldada transporta cada pieza en una sola capa, a velocidad controlada, junto a ruedas de abrasión montadas encima, debajo y a los lados de la cinta. La posición es fija y repetible, y la cobertura depende de la disposición de las ruedas y de cómo se colocó la pieza sobre la cinta.
Esa única diferencia explica casi todas las diferencias prácticas entre las dos familias. El volteo compra cobertura moviendo la pieza y lo paga en colisiones. Una posición apoyada en cinta compra protección de la pieza al inmovilizarla y lo paga en zonas de sombra y desgaste de cinta.
Lo que decide la geometría de la pieza
Plantee esta decisión desde la pieza, no desde una cifra de rendimiento. Cinco puntos mandan de verdad:
- Tolerancia al impacto — ¿aguanta la pieza que otra pieza la golpee? Aluminio brillante, piezas de pared fina, piezas recubiertas o prepintadas normalmente no. Acero mecanizado, piezas de fundición en bruto y forgios por lo general sí.
- Geometría ciega — taladros profundos, planos de junta, conductos internos y huecos invertidos. Solo el volteo presenta esas superficies al flujo de forma fiable, sin programar una segunda pasada manual.
- Espesor y rigidez de pared — una pared fina se deforma dentro de una carga que rueda aunque sobreviva al contacto, y una posición apoyada en la cinta no la exige de esa manera.
- Envolvente de tamaño y carga por pieza — las piezas pequeñas y medianas en carga mixta pertenecen al tambor. Las piezas largas, anchas o pesadas quedan fuera de la envolvente útil de la cinta y corresponden a un transportador de rodillos o a un sistema de colgadores.
- Mezcla y frecuencia de cambio — el tambor acepta una carga mixta sin penalización. La cinta prefiere piezas de tamaño comparable, y mezclar tamaños provoca a la vez atascos y sombras mutuas.
Dos puntos se escapan con facilidad. Primero, los acabados decorativos invierten la lógica: la cinta preserva el aspecto, mientras que la carga que rueda deja las abolladuras y los arañazos que solo aparecen después del galvanizado o del recubrimiento en polvo. Segundo, la limpieza de la cara inferior sobre cinta de malla no se resuelve automáticamente añadiendo una rueda inferior: la propia cinta enmascara parte de la huella, y una rotación durante el proceso o una segunda pasada manual sigue siendo la respuesta honesta.
Cadencia, densidad de carga y velocidad de cinta
Las dos máquinas obedecen a aritméticas distintas.
El tambor es un ciclo fijo. Sume la carga y la descarga, la apertura y el cierre de puertas, y su takt será el ciclo más la manipulación. Dentro del tambor, la tasa de llenado importa más de lo que esperan la mayoría de los compradores. Una carga demasiado llena no puede cascarse, de modo que las piezas se quedan en la capa superior y las esquinas dejan de limpiarse; una carga demasiado floja no tiene la masa necesaria para llevar el abrasivo a las grietas. En la práctica se ajusta el tambor para un llenado que haga rodar la carga en lugar de deslizarla, y luego se prolonga el ciclo hasta que la pieza más pesada del lote quede limpia.
La cinta es un cálculo de exposición continua. El tiempo de exposición es la longitud útil de la zona de abrasión dividida por la velocidad de cinta, así que la máquina se dimensiona por los segundos que una pieza debe ver el flujo. La densidad de carga decide qué golpea realmente la rueda: los huecos entre piezas dejan que el abrasivo llegue a los lados, mientras que las piezas en contacto o apiladas se ocultan de forma permanente. Mantenga la carga en una sola capa con holgura lateral y ajuste la velocidad de cinta al estado de superficie que necesita: más rápida para retirar óxido ligero, más lenta cuando se requiere un perfil o un efecto de proyección.
Ninguno de esos números existe por separado. Por debajo de cierto volumen anual, la pérdida por cambio de serie de una línea continua consume la ventaja de rendimiento; por encima, el manejo por lotes pasa a ser la restricción. Ese umbral pertenece a su propia mezcla de piezas y debe evaluarse contra ella, no contra una cifra de catálogo.
Los modos de fallo que realmente encontrará
Las cintas de malla fallan de forma característica, y la mayoría se remonta a cómo se carga la línea:
- Desviación lateral — normalmente por carga unilateral o desequilibrada, rodillos desgastados a distintas alturas o un tensor mal ajustado. Corrija la causa de raíz en lugar de tirar de la cinta con el tornillo de tensión.
- Alambres rotos — rebabas de estampación, cordones de soldadura y excedentes de material apoyados directamente sobre la malla, además de los granos atrapados en las aberturas que reciben un golpe más en cada pasada. Dejar holgura bajo las piezas con aristas y mantener un soplador de salida en servicio evitan la mayor parte del problema.
- Desgaste de los alambres inferiores — hacer girar una rueda inferior a plena potencia bajo piezas finas y ligeras golpea la cinta por debajo durante todo el turno.
- Rotura en la entrada o la salida — una pieza atascada o doblada que se arranca con la fuerza en lugar de detenerse. Cualquier pieza atrapada debe retirarse a mano, con la transmisión aislada.
- Escoria incrustada — óxido pesado y residuos de soldadura atrapados en la malla se comportan como papel de lija sobre el alambre. Un plan de soplado regular cuesta mucho menos que una cinta nueva.
Las máquinas de tambor fallan de otra manera: cinta y lining abrasados o agrietados, fuga del sello de la puerta que deja escapar abrasivo y polvo a la sala, abolladuras en piezas de pared fina por el roce entre ellas, y atascos en la carga mixta que no se descargan limpiamente al abrir la puerta. Ambas familias comparten las averías aburridas: palas de rueda desgastadas que desplazan el chorro, un separador que ya no retira los finos y colectores de polvo cuya pérdida de carga creciente ahoga el caudal de aire poco a poco.
Cuando ninguna de las dos máquinas es la respuesta
Para algunas piezas, ambas familias se equivocan. Los perfiles largos, las chapas y los perfiles estructurales corresponden a una máquina de paso con transportador de rodillos. Las fabricaciones grandes o de forma complicada, con cambios frecuentes, corresponden a un sistema de colgadores. El trabajo de aluminio y magnesio exige un diseño protegido contra la explosión, un abrasivo adecuado y un sistema de aspiración adecuado, especificado desde el principio y no añadido después de una inspección. Y todo lo que no tolere ser manipulado dos veces obliga a decidir el transportador por el manejo, no por la limpieza.
El orden práctico de las preguntas es corto: ¿la pieza aguanta el impacto, tiene geometría ciega que una posición fija no alcanza, necesita un acabado decorativo, la mezcla es lo bastante estable para una carga de una sola capa y el volumen justifica una línea continua? Responda en ese orden y la elección del transportador suele imponerse por sí sola.