
Preparación de superficie para galvanizado en caliente
El zinc no se adhiere al acero sucio, lo que hace que el galvanizado en caliente se autocontrole. Dónde encaja el granallado en la cadena desgrasado-decapado-flux, y por qué la reparación posterior exige un abrasivo opuesto al del pretratamiento.
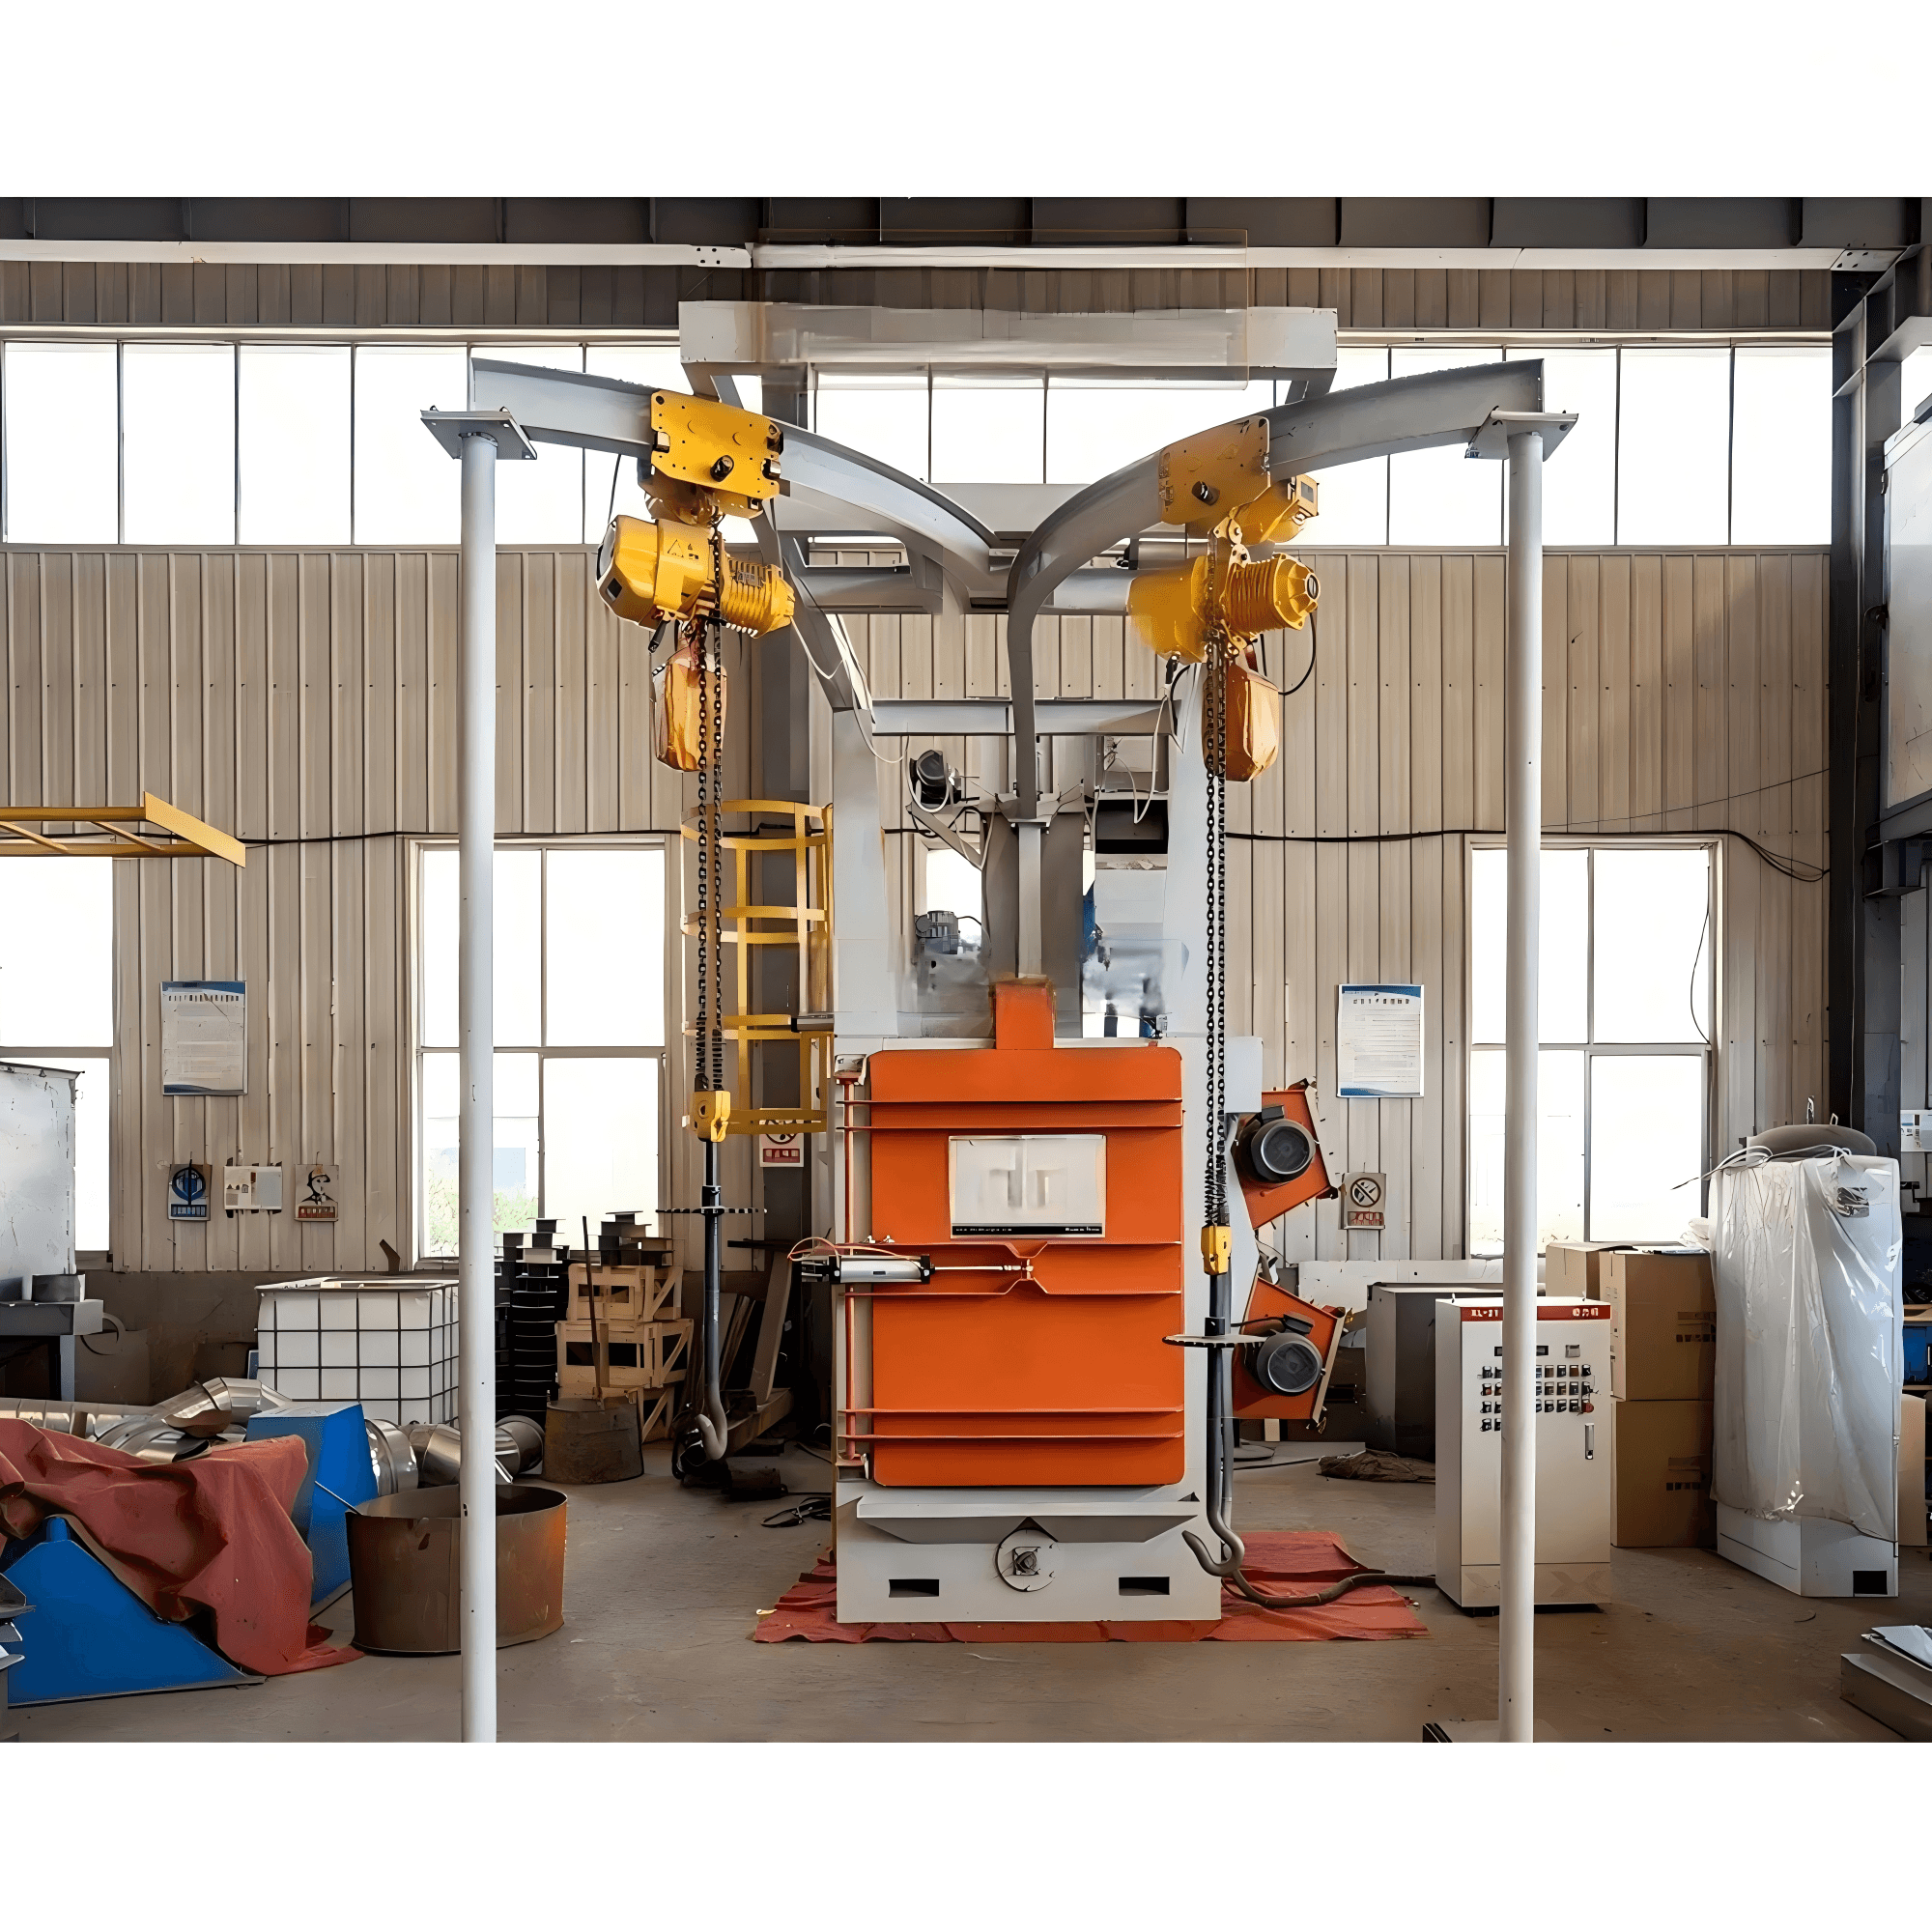
Lo que exige realmente el crisol
El galvanizado en caliente es inexcusable de un modo que la mayoría de las especificaciones de recubrimiento no lo son. El zinc no forma enlace metalúrgico con el acero que arrastre aceite, óxido, cascarilla, pintura o escoria de soldadura: sencillamente se retira. La consecuencia útil es que el galvanizado incorpora su propio control de calidad. Cuando la pieza sale del baño, a unos 450 grados Celsius, toda zona mal preparada queda visiblemente sin recubrir, y el defecto se detecta en el gancho en lugar de seis meses más tarde bajo la capa.
La cadena clásica de preparación de superficie tiene tres etapas, y el granallado forma parte de ella, no la sustituye:
- Desengrase — un baño alcalino caliente, un baño ligeramente ácido o un baño biológico retira suciedad, marcas de pintura, grasa y aceite del metal.
- Decapado — ácido sulfúrico diluido caliente o ácido clorhídrico a temperatura ambiente eliminan la cascarilla y los óxidos de hierro. La limpieza abrasiva puede sustituir esta etapa o complementarla.
- Fluxado — una solución de cloruro de amonio y zinc elimina los óxidos residuales y deposita una película protectora que impide que la superficie vuelva a oxidarse antes de la inmersión. En el galvanizado en húmedo, el flux flota como una manta sobre el baño; en el galvanizado en seco, la pieza se prefluja y se seca.
Los epoxis, los vinilos, el alquitrán y la escoria de soldadura no salen de un cáustico. Eso hay que quitármelo mecánicamente, con granallado o esmerilado, antes de que la pieza llegue siquiera al crisol. En esta etapa es donde un taller de fabricación se gana o pierde su recubrimiento.
El diseño importa tanto como la preparación. La ASTM A385 regula la obtención de recubrimientos de zinc de alta calidad, y sus requisitos son sobre todo geométricos: los respiraderos y drenajes, las cartelas recortadas y las superficies superpuestas selladas por soldadura son lo que permite que el zinc alcance los ángulos internos y vuelva a salir. La química del acero también cuenta. El silicio y el fósforo fuera de los rangos que prescribe la ASTM A385 llevan el espesor del recubrimiento muy por encima del mínimo especificado, y un recubrimiento demasiado grueso es exactamente el que se delamina cuando una pieza se cae durante el montaje.
Dos trabajos de granallado que exigen abrasivos opuestos
Este es el error que más les cuesta a los talleres: tratar la preparación previa al galvanizado y la reparación posterior al galvanizado como una misma operación. Son opuestas.
Antes del galvanizado, un medio ferroso agresivo es exactamente lo que se busca. La granalla de acero con Mohs 6 a 8, o la perdigón de acero con Mohs 5 a 6, atraviesa la cascarilla, la escoria y la pintura de taller, y deja un perfil de anclaje al que el recubrimiento puede agarrarse. Los objetivos de limpieza en esta etapa suelen escribirse como Sa 2½ o Sa 3 según la ISO 8501-1, acero muy escrupulosamente limpio o visualmente limpio, sin aceite, grasa, polvo ni materia extranjera. Las referencias estadounidenses equivalentes son SSPC-SP 10 con NACE No. 2, y SSPC-SP 5 con NACE No. 1.
Después del galvanizado, cuando un sistema dúplex o una reparación en obra exige rugosizar la superficie del zinc para que la pintura se adhiera, el abrasivo tiene que ser blando. La especificación sectorial sobre granallado de barrido, SSPC-SP 16, limita cuánta capa de zinc puede retirarse — hasta 25 micrómetros, aproximadamente una milésima de pulgada — y exige un movimiento rápido de la boquilla en lugar de una parada lenta sobre el punto. Entre los medios citados como viables se incluyen el silicato de aluminio y magnesio en el rango de 200 a 500 micrómetros, las arenas minerales blandas de Mohs 5 o menos, los medios orgánicos como los marranos de maíz o las cáscaras de nuez, el corindón, la caliza y la perdigón de zinc fundido. Los medios de Mohs 5 o superior, o con densidad aparente superior a 200 libras por pie cúbico, sí rugosizan la superficie, pero también elevan la altura de los picos, y el granallador tiene que trabajar más para contener el daño del recubrimiento.
Para un recubrimiento dúplex, el taller suele emplear granallado de barrido con granate sin sal, manteniendo intacta la capa de zinc mientras se establece un anclaje mecánico para el imprimación.
Dimensionar el granallado: boquilla, caudal de aire y tiempo de ciclo honesto
El tiempo de ciclo de una línea de preparación para galvanizado es aritmética, no suposición. Se parte de la superficie granallable, se divide por una tasa de cobertura y luego se suman carga y descarga. Las tasas de cobertura varían mucho con el diámetro de boquilla y con la presión, y el diámetro varía más rápido que la presión: el diámetro entra en la mayoría de las fórmulas al cuadrado, mientras que la presión entra aproximadamente de forma lineal. Una boquilla de 3/8 de pulgada a 100 psi es un punto de referencia utilizable: unos 80 a 120 pies cuadrados por hora para un acabado comercial según SSPC-SP 6, de 50 a 80 para metal casi blanco según SSPC-SP 10, y de 25 a 50 para metal blanco según SSPC-SP 5. En planta, la producción real cae con frecuencia entre un 20 y un 40 por ciento por debajo de las cifras de catálogo en cuanto se cuentan honestamente el cerramiento, el control de polvo, el rigging y el cribado del abrasivo.
El caudal de aire es donde se lían los talleres. Midan la presión en la boquilla, no en el compresor, y recuerden que cada 50 pies de manguera cuesta del orden de 3 a 5 psi. Una boquilla de 3/4 de pulgada a 90 psi consume del orden de 80 a 90 CFM, mientras que una boquilla de 1/4 de pulgada consume una fracción muy pequeña de eso. Dimensionen el compresor para superan entre un 25 y un 50 por ciento la demanda de la boquilla, para que la presión no se cícle durante el granallado. El consumo de abrasivo en una línea pesada ronda las 300 a 800 libras por hora y boquilla, y ese número decide si hace falta un sistema de recuperación o basta con la recuperación por barrido de suelo.
Polvo, ventilación y los modos de fallo que conviene nombrar
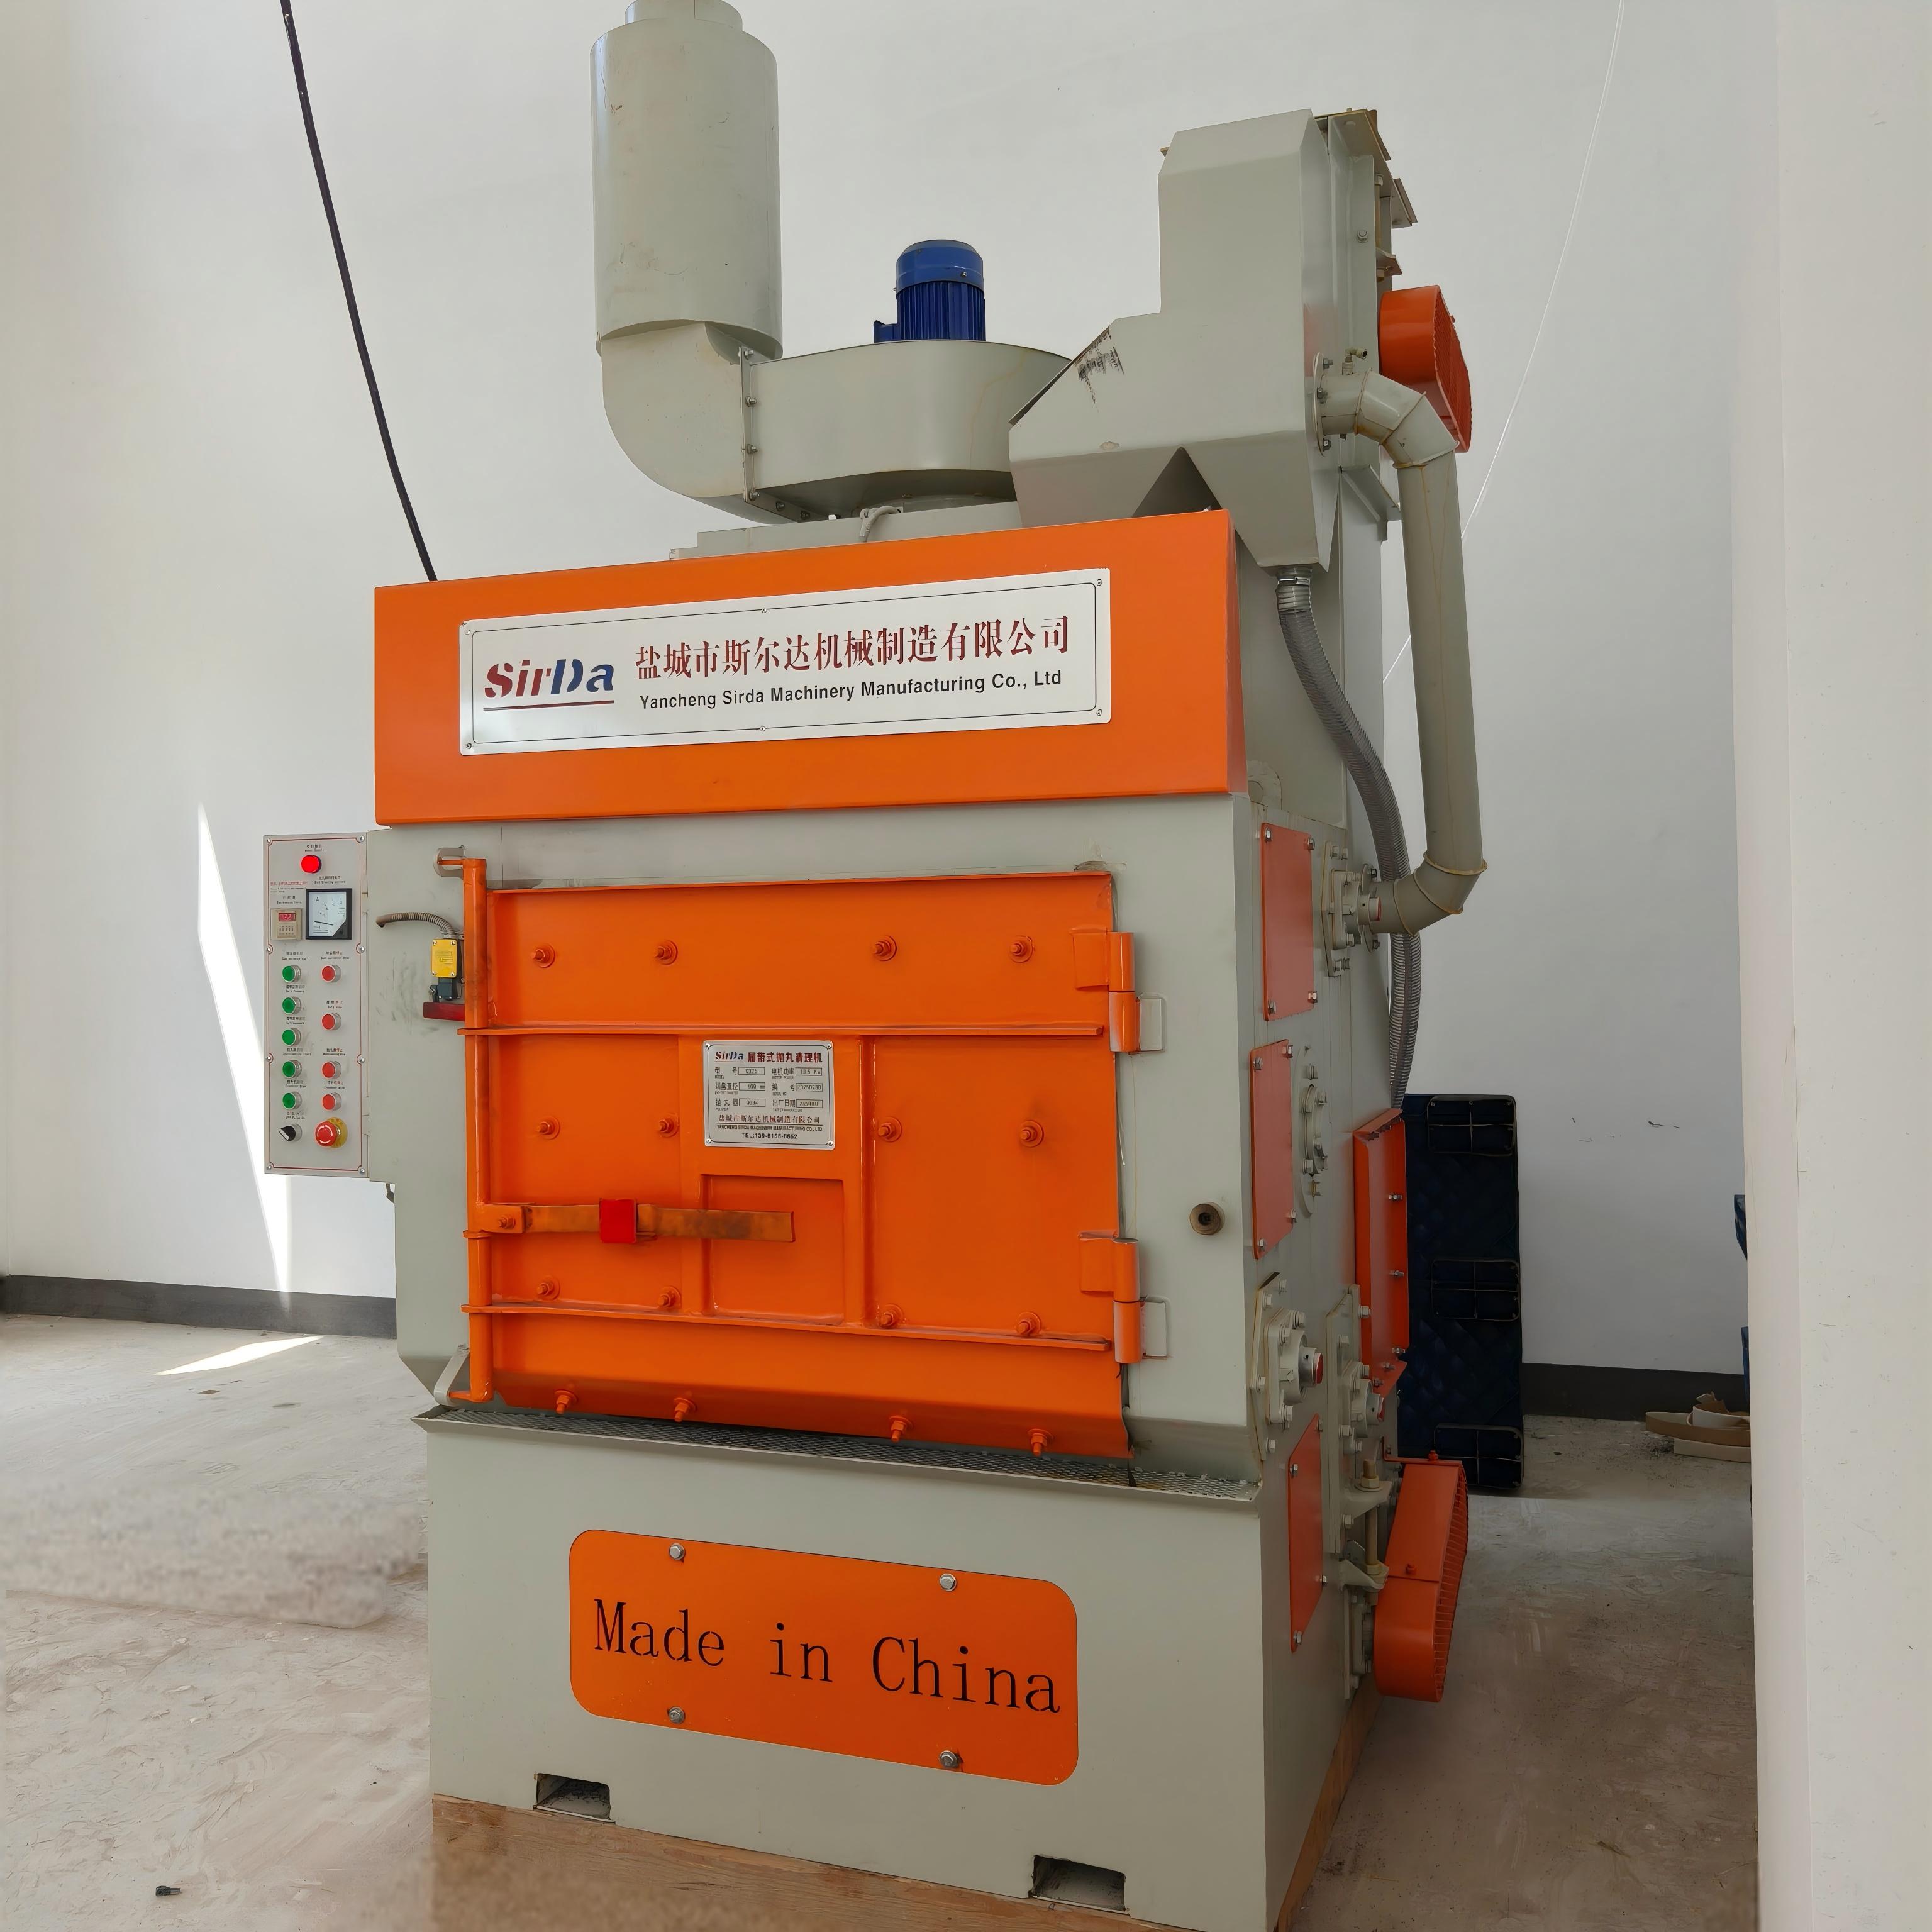
El granallado produce una alta concentración de partículas respirables, y en Estados Unidos la OSHA 29 CFR 1910.94 es la regulación aplicable. Las operaciones deben realizarse dentro de un armario o recinto cerrado, con extracción suficiente para que no escape polvo visible y la zona respiratoria del operador se mantenga por debajo del límite de exposición admisible, típicamente 10 miligramos por metro cúbico para polvos inertes y menor para medios con sílice. Dimensionad el colector de polvo entre 1,0 y 1,2 veces el caudal de extracción del armario, mantened el área de filtro de cartucho entre 4 y 6 pies cuadrados por 100 CFM, y reservad de 5 a 10 CFM a 100 psi para la limpieza de filtros por pulso de aire. Mantened las corrientes transversales de la sala entre 50 y 100 pies por minuto y la velocidad frontal del armario entre 100 y 150.
Los modos de fallo que aparecen en planta son particularmente consistentes:
- Ceniza de zinc y residuos de flux arrastrados de vuelta a la cabina — contaminación que reaparece como zonas desnudas tras la siguiente inmersión.
- Sobregranallado de una zona de reparación — un abrasivo agresivo sobre una superficie galvanizada arranca bastante más allá de los 25 micrómetros admisibles.
- Contaminación cruzada de abrasivos — acero y acero inoxidable compartiendo un mismo sistema de recuperación favorecen los arrastres ferrosos sobre las piezas de inoxidable.
- Puenteo del abrasivo en la tolva de recuperación — una tolva con scantura de suministro o una criba bloqueada se manifiesta primero como un perfil irregular, no como una máquina averiada.
- Aire comprimido infradimensionado — la presión cíclica hace que la última pasada sobre cada pieza salga más limpia que la primera.
- Válvula de seguridad por control ausente — el elemento de seguridad que se retira para ganar dos segundos, hasta el día en que ya no está.
Nada de esto es exótico. Es una cadena bien entendida, y un taller que trate desengrase, granallado, decapado y fluxado como un único proceso en lugar de como cuatro entregas separadas terminará con un recubrimiento más previsible y una lista de defectos mucho más corta.