
PLC, HMI y supervisión remota en cabinas modernas
Una cabina de granallado moderna es tanto un problema de control como un problema de granallado. Esta guía explica qué secuencia realmente el PLC, qué enclavamientos hay que exigir por escrito, cómo registrar los datos de proceso para granallado de penetración y pintura, y los fallos previsibles.
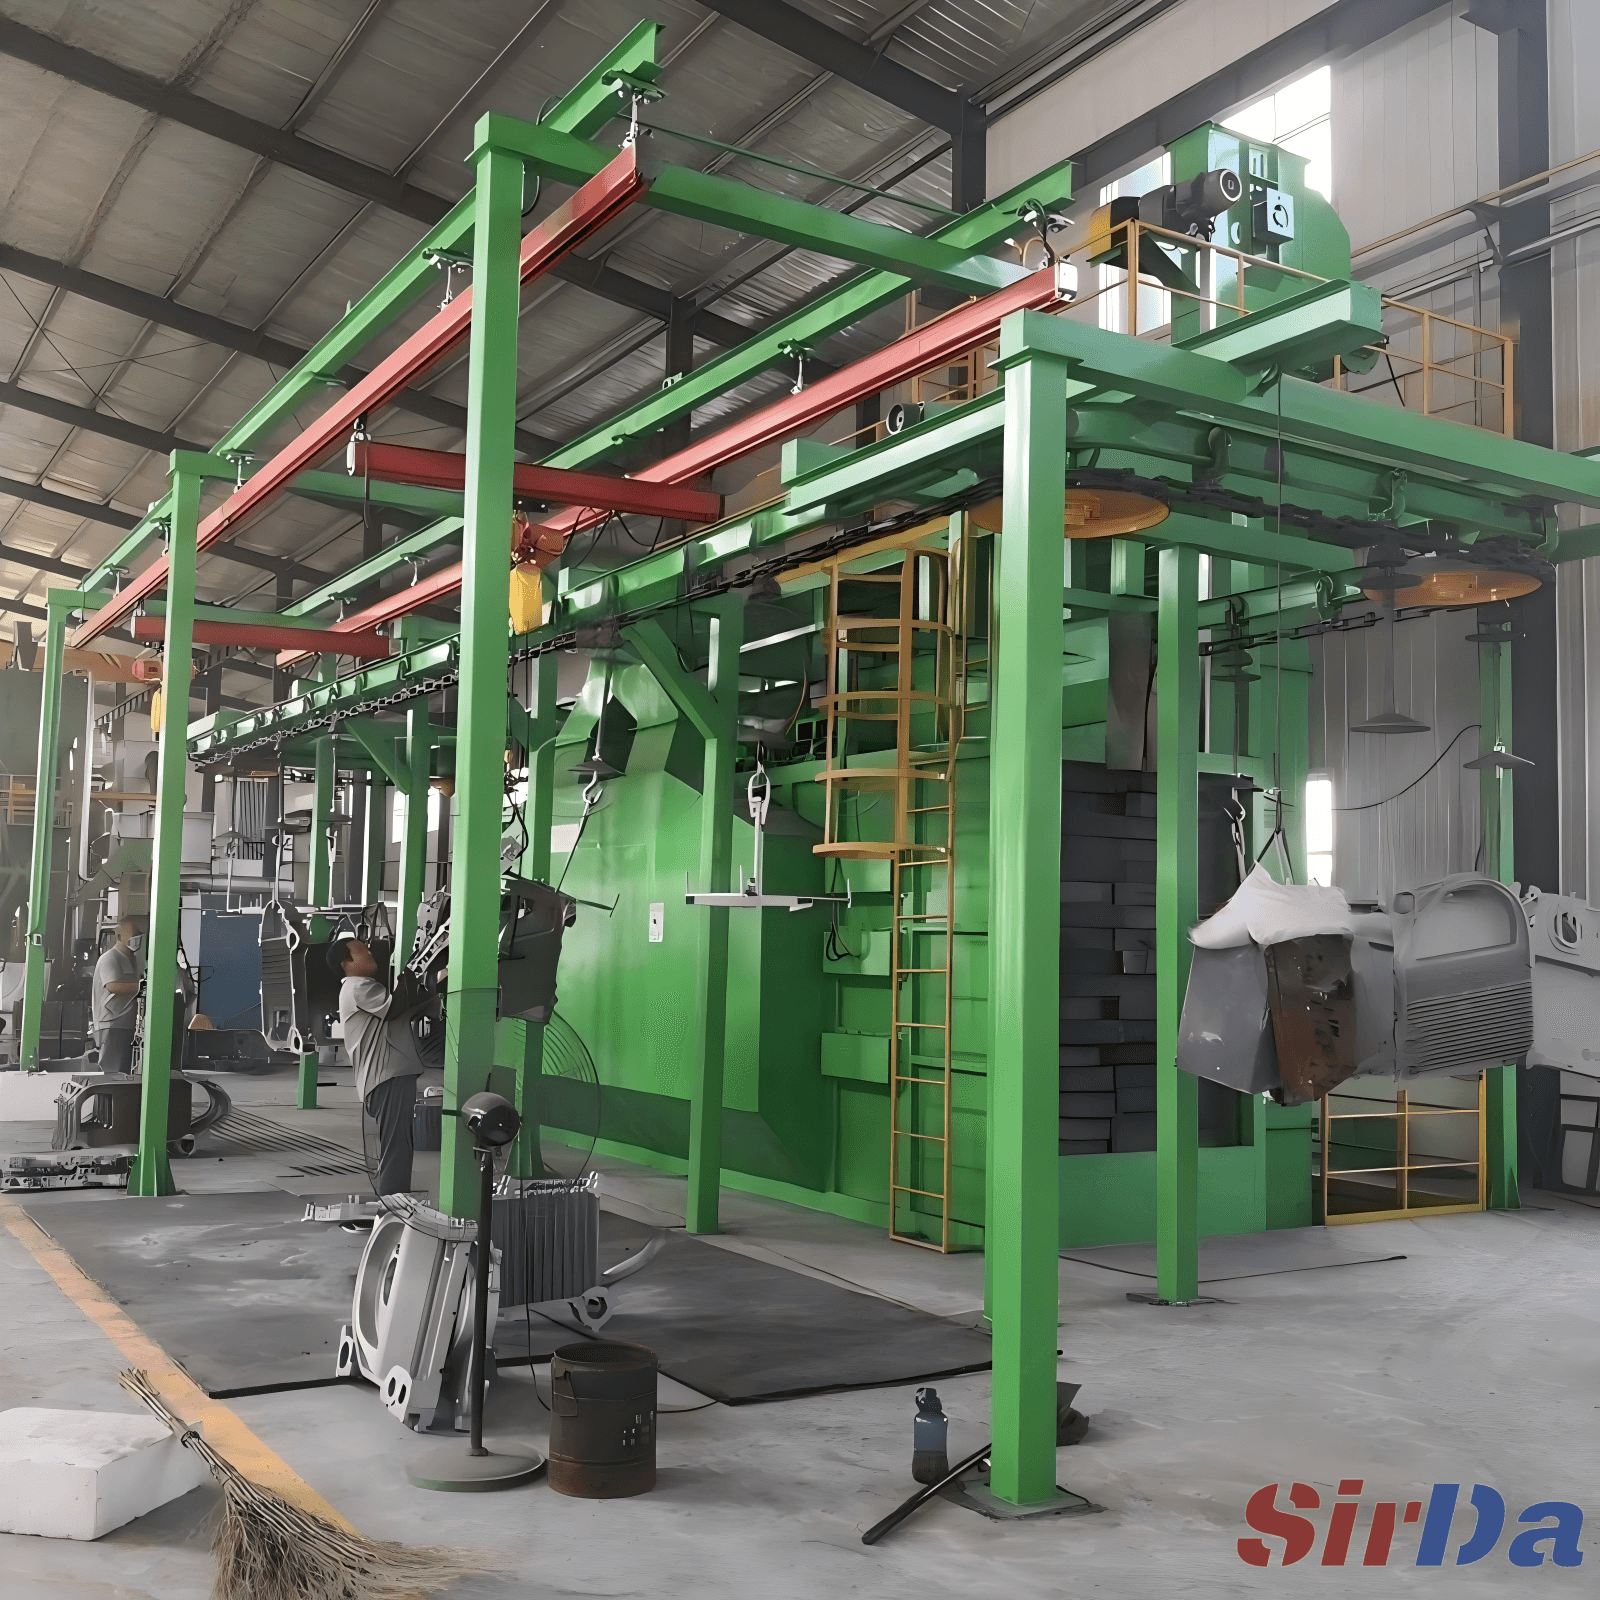
Las cabinas de granallado se han convertido, sin ruido, en sistemas de control. Hace veinte años la máquina era una rueda, una tolva y un temporizador, y el operario juzgaba el resultado a ojo. Lo que sustituyó al ojo fue un pequeño autómata programable, un panel táctil y un conjunto de variadores, y desde ese momento la máquina pasa a juzgarse por algo distinto de las piezas que fabrica.
Qué hace realmente el controlador
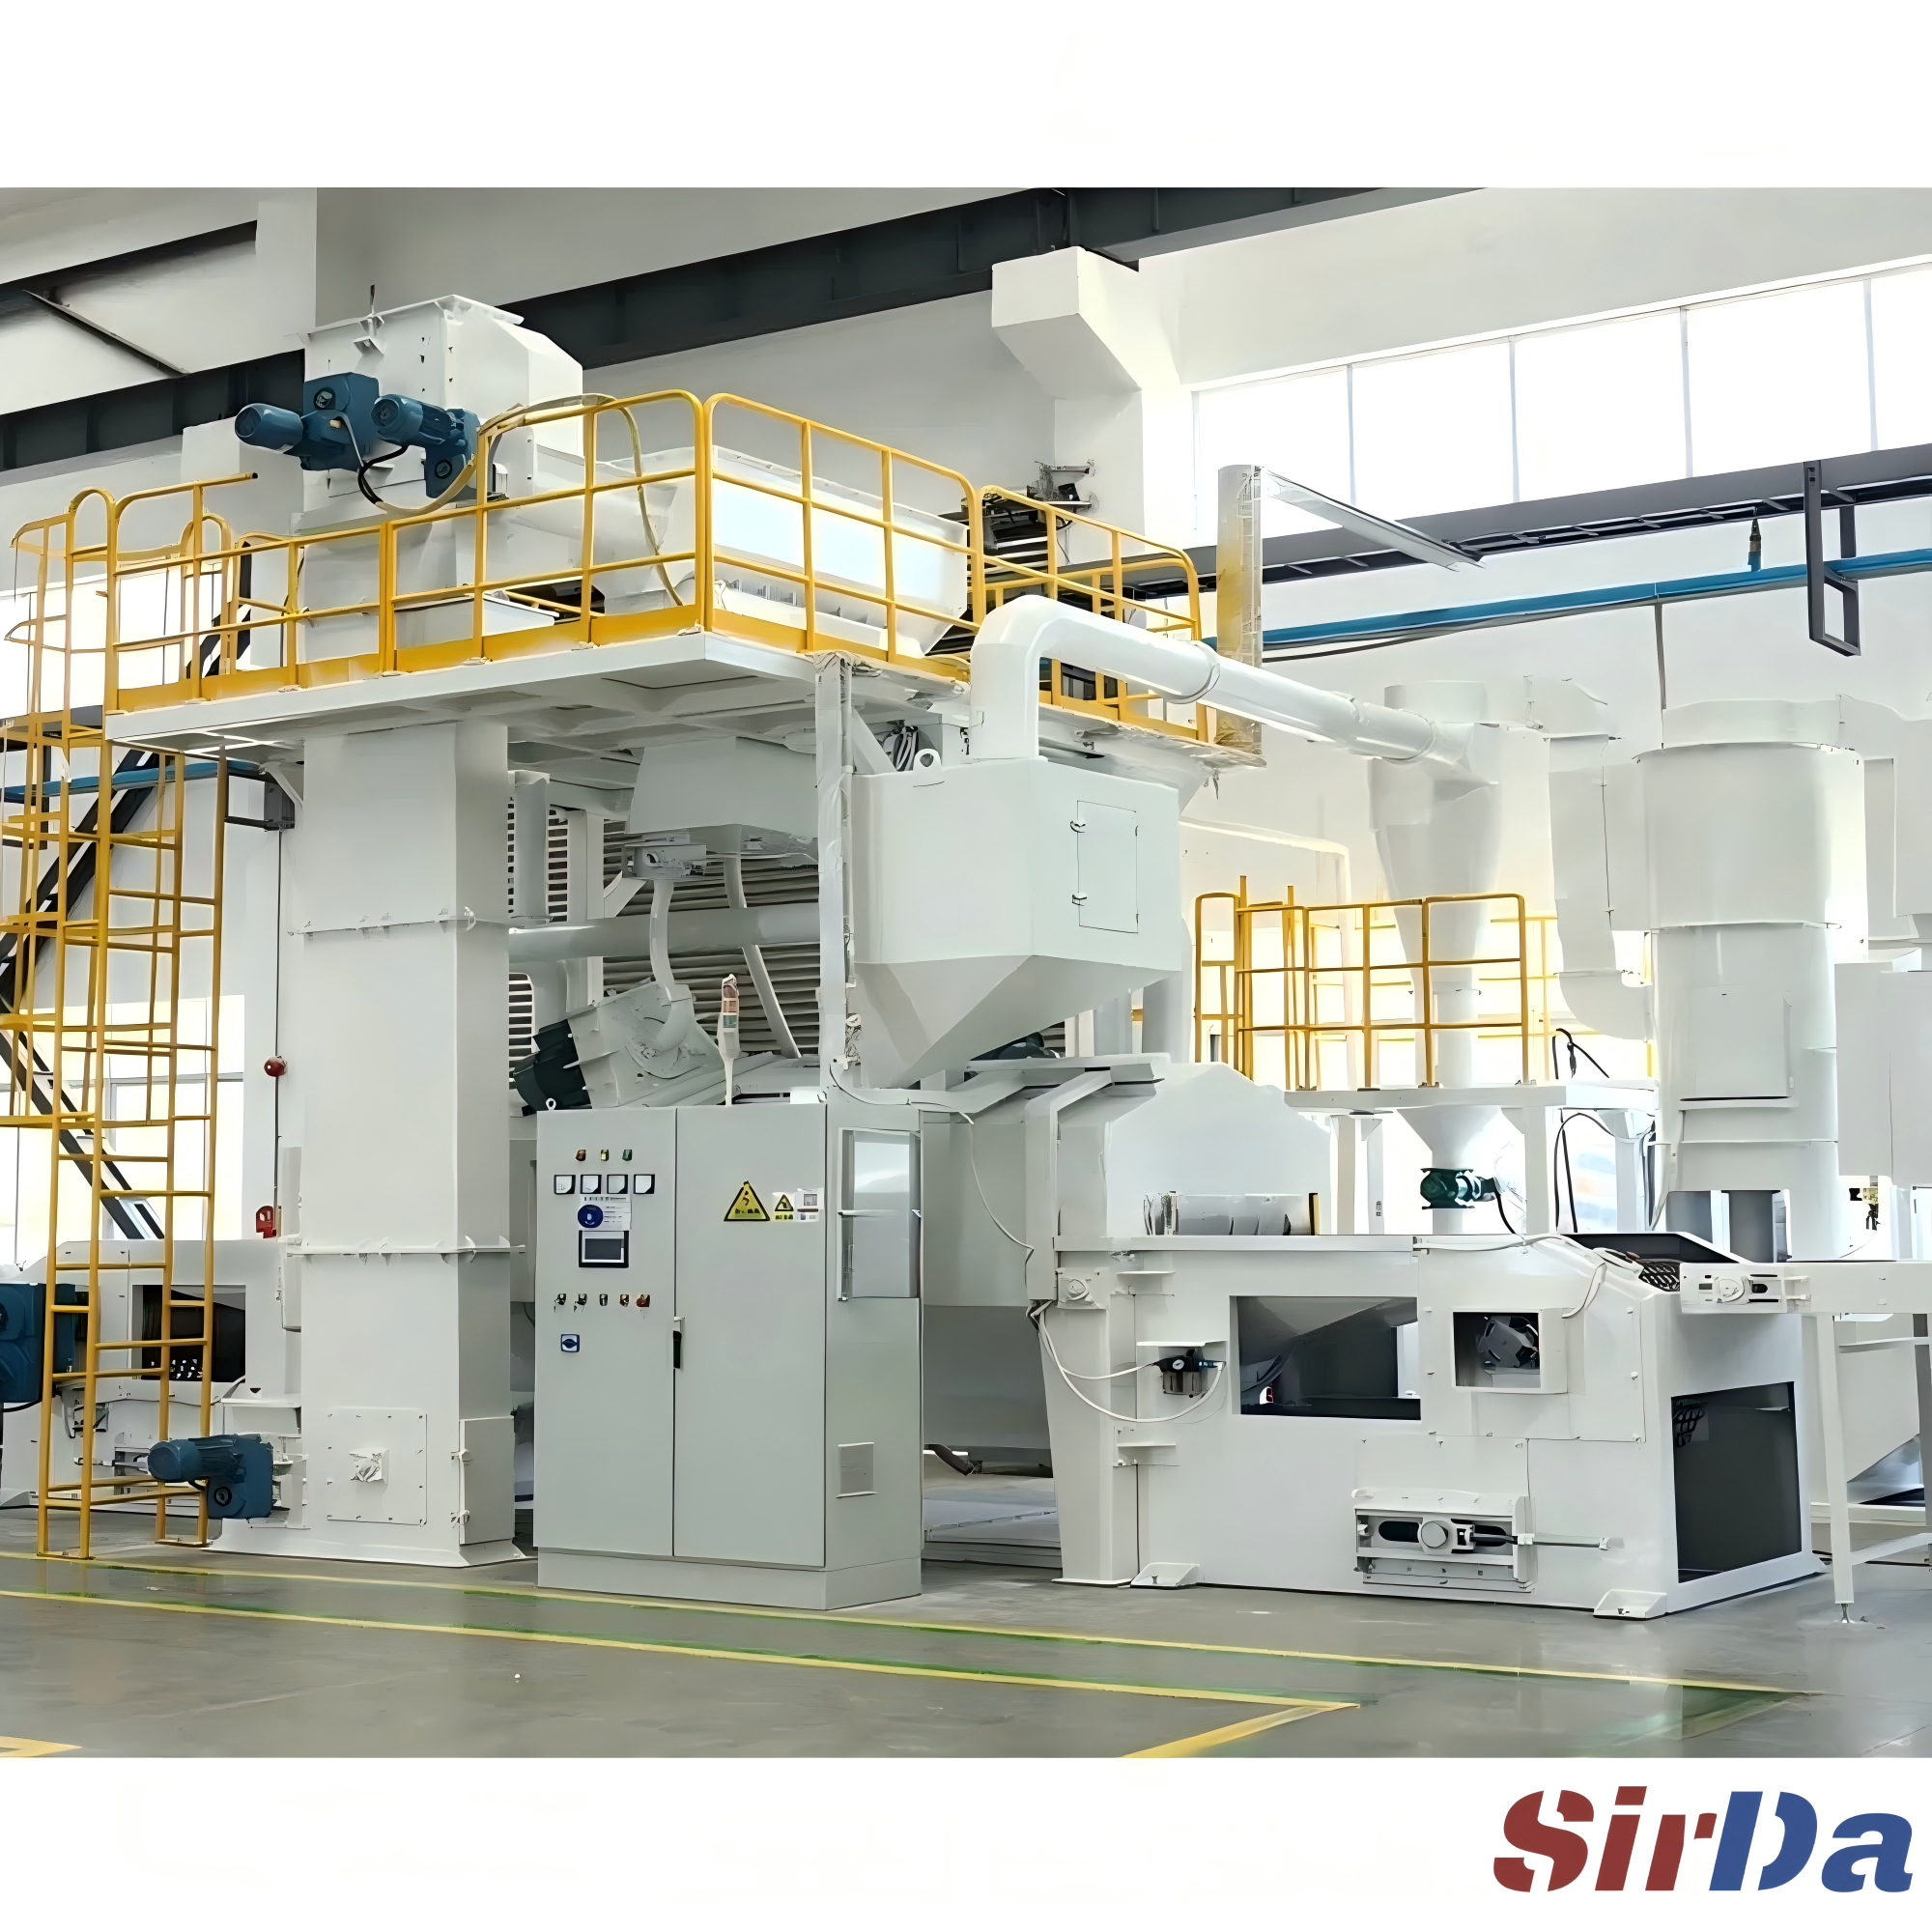
El paquete de control moderno secuencia el manejo — alimentador, cámara de cortinas de sellado, zona de proyección, salida —, hace subir y bajar las turbinas mediante variadores, dosifica el abrasivo a cada turbina mediante válvulas neumáticas de control y arranca la aspiración en el orden correcto respecto al resto. Nada de eso es exótico. Lo importante es que mantenga estable un conjunto de valores mientras nadie mira.
La turbina es el lugar obvio para la variación de velocidad. Cambiar la frecuencia del motor cambia la velocidad a la que el abrasivo abandona el impulsor, y esa es la mayor palanca sobre la velocidad de eliminación, y también sobre qué parte de esa eliminación se convierte en deformación en lugar de limpieza. El caudal de abrasivo es la segunda palanca, y un mal sustituto de la primera. Abrir de más la válvula de alimentación para perseguir una zona rebelde inunda el impulsor, deshace el patrón de proyección y hace subir la generación de polvo en lugar de bajarla. La velocidad de transportador fija el tiempo de permanencia, y ahí es donde se esconden los errores: un granallado algo más largo a una velocidad de turbina algo menor parece aceptable sobre la pieza y aparece como deformación de borde en el plano.
El objetivo de todo esto es la repetibilidad, no la automatización por sí misma. Un operario que fija la velocidad de turbina a ojo no la repetirá la semana siguiente. Una receta que reúna rpm de turbina, caudal de abrasivo, cadencia de transportador y tiempo de exposición convierte « parece limpio » en algo que un sistema de calidad puede aceptar de verdad, siempre que los sensores sean reales y la máquina sea honesta sobre su propio estado.
Los enclavamientos que merece la pena discutir
El panel táctil es la parte menos interesante del sistema. Los enclavamientos son lo que evita que una cabina de granallado sea una forma muy rápida de destruir una pieza, o una forma muy cara de llenar un taller de polvo. La lista es corta, y cualquier proveedor debería poder enumerarla sin dudar:
- Enclavamiento turbina-compuerta — la compuerta de abrasivo no puede abrirse si no se confirma la turbina en marcha, de modo que nadie vierta abrasivo en un impulsor parado
- Finales de carrera de acceso y tapa — la turbina no arranca con una tapa de inspección o una puerta de cámara abierta
- Parada en cascada — una avería aguas abajo (un eje de elevador atascado, una sinfín bloqueada) detiene los equipos aguas arriba en el orden correcto, en lugar de dejar que el abrasivo se acumule y bloquee un motor
- Secuenciación de la aspiración — la extracción arranca antes que las turbinas y se mantiene después de que paran, para que la última fracción en suspensión no se deposite en el suelo de la cámara
- Disparo por pérdida de carga — la máquina se niega a trabajar si el colector está cegado o si la válvula rotativa de descarga ha fallado, en vez de empujar polvo en silencio hacia el edificio
- Parada de emergencia y función de seguridad del circuito de puerta — implementadas en hardware, no solo en el programa del autómata
Si una oferta no nombra las condiciones de disparo, pida la lista de enclavamientos por escrito antes de comparar precios. Distingue entre proveedores mejor que cualquier hoja de especificaciones, porque revela hasta qué punto se ha pensado de verdad en el comportamiento de la máquina en fallo.
Del panel táctil al registro remoto
Las cabinas modernas están cada vez más conectadas a la red de planta, y ahí se concentran tanto el valor como el riesgo. La razón legítima son las paradas: un aviso de avería que llega al técnico como una lista real de alarmas — qué final de carrera, qué presión, qué estaba funcionando al dispararse — convierte dos días de espera en una llamada. La segunda razón son los datos de proceso. Si el controlador marca la hora de cada ciclo, el taller puede responder a preguntas que nadie se hace con suficiente frecuencia: qué parte del turno fue realmente granallado y no vacío o en avería, se respetaron los intervalos de mantenimiento, y cuántos juegos de parámetros distintos se usaron en piezas que debían ser idénticas?
Esa segunda razón importa sobre todo cuando el granallado es un proceso documentado y no una simple limpieza. El granallado de penetración es el ejemplo habitual. La intensidad se verifica con probetas Almen según SAE J442 y SAE J443, el abrasivo se controla por clases de tamaño y dureza definidas, y el trabajo aeroespacial se audita frente a AMS 2430 o AMS 2432, con paquete de primera pieza según AS9102. Nada de eso lo impone la máquina, pero un controlador que registra el juego de parámetros realmente usado en cada pieza convierte « seguimos la especificación aprobada » en un registro y no en una afirmación. Esa es la diferencia entre un proceso que supera una auditoría y otro que solo la sobrevive.
El riesgo es que una conexión remota se trate como una función sin tratarse como un sistema. Unas pocas reglas merecen enunciarse desde el principio: la conexión debe salir de la planta por un cortafuegos y poder cortarse desde dentro, no debe poder escribirse ningún parámetro desde fuera mientras la máquina no esté en un estado de mantenimiento definido, y los accesos deben registrarse. Aplicar este control a una máquina antigua es trabajo de ingeniería corriente: sustituir el armario, añadir variadores en lugar de arranques directos, actualizar la visualización y refrescar la documentación es una vía muy asentada, y los variadores solos ya amortizan parte del coste.
Dónde fallan de verdad las cabinas automatizadas
Las máquinas que desesperan a los operarios fallan de un número reducido de maneras predecibles, y ninguna tiene que ver con el controlador en sí:
- Alarmas que nadie lee — demasiados disparos molestos acostumbran al operario a acusarlas y hacer clic. Cada disparo debe repararse o retirarse de la secuencia, y la lista de alarmas corresponde al cambio de turno
- Sensores que derivan y nunca se comprueban — un detector de nivel que marca lleno en una tolva vacía, o un transmisor de presión que anuncia filtro limpio mientras está cegado, saca al proceso de especificación en silencio. La calibración debe compartir calendario con el cambio de palas
- Recetas sin dueño — si cualquiera puede editar un juego de parámetros, ese juego se desvía. Bloquear los parámetros por rol y pasar los cambios por la misma revisión que cualquier otro cambio de proceso
- Datos que nadie mira — una tendencia que nunca se representa es solo un archivo de registro. Los datos de intensidad o permanencia registrados pero nunca graficados no le avisarán de que un lining de turbina está perforado
- La red considerada de fiar — en cuanto la máquina es accesible desde la nave, lo es también desde fuera si nadie la segmenta. Mantenga una forma física de desconectarla
Antes de firmar el paquete de control, sitúese delante de la máquina y haga tres preguntas al operario: qué le dice primero el panel cuando algo va mal, cuando la máquina para de noche quién lo sabe y en cuánto tiempo, y qué parámetro cambia usted por su cuenta. Esas respuestas dicen más sobre el sistema de control que la ficha técnica. Una máquina cuyas alarmas se leen es una máquina cuyos enclavamientos importan. Una máquina cuyo operario sabe explicar la receta es una máquina cuya receta es un documento controlado. Y una máquina que informa con honestidad sobre su propio estado — en vez de suponer que todo fue bien porque el ciclo terminó — es la única que merece conectarse a una red.
La automatización en una cabina de granallado no consiste en quitar al operario. Consiste en hacer el proceso lo bastante legible como para que dos turnos, dos estaciones y dos idiomas produzcan la misma superficie.