
Reclasificación del abrasivo: la forma más barata de reducir el consumo
El abrasivo gastado no se agota, se afina. El análisis granulométrico, la clasificación por lavado de aire y las adiciones dosificadas mantienen el poder de corte de la mezcla.
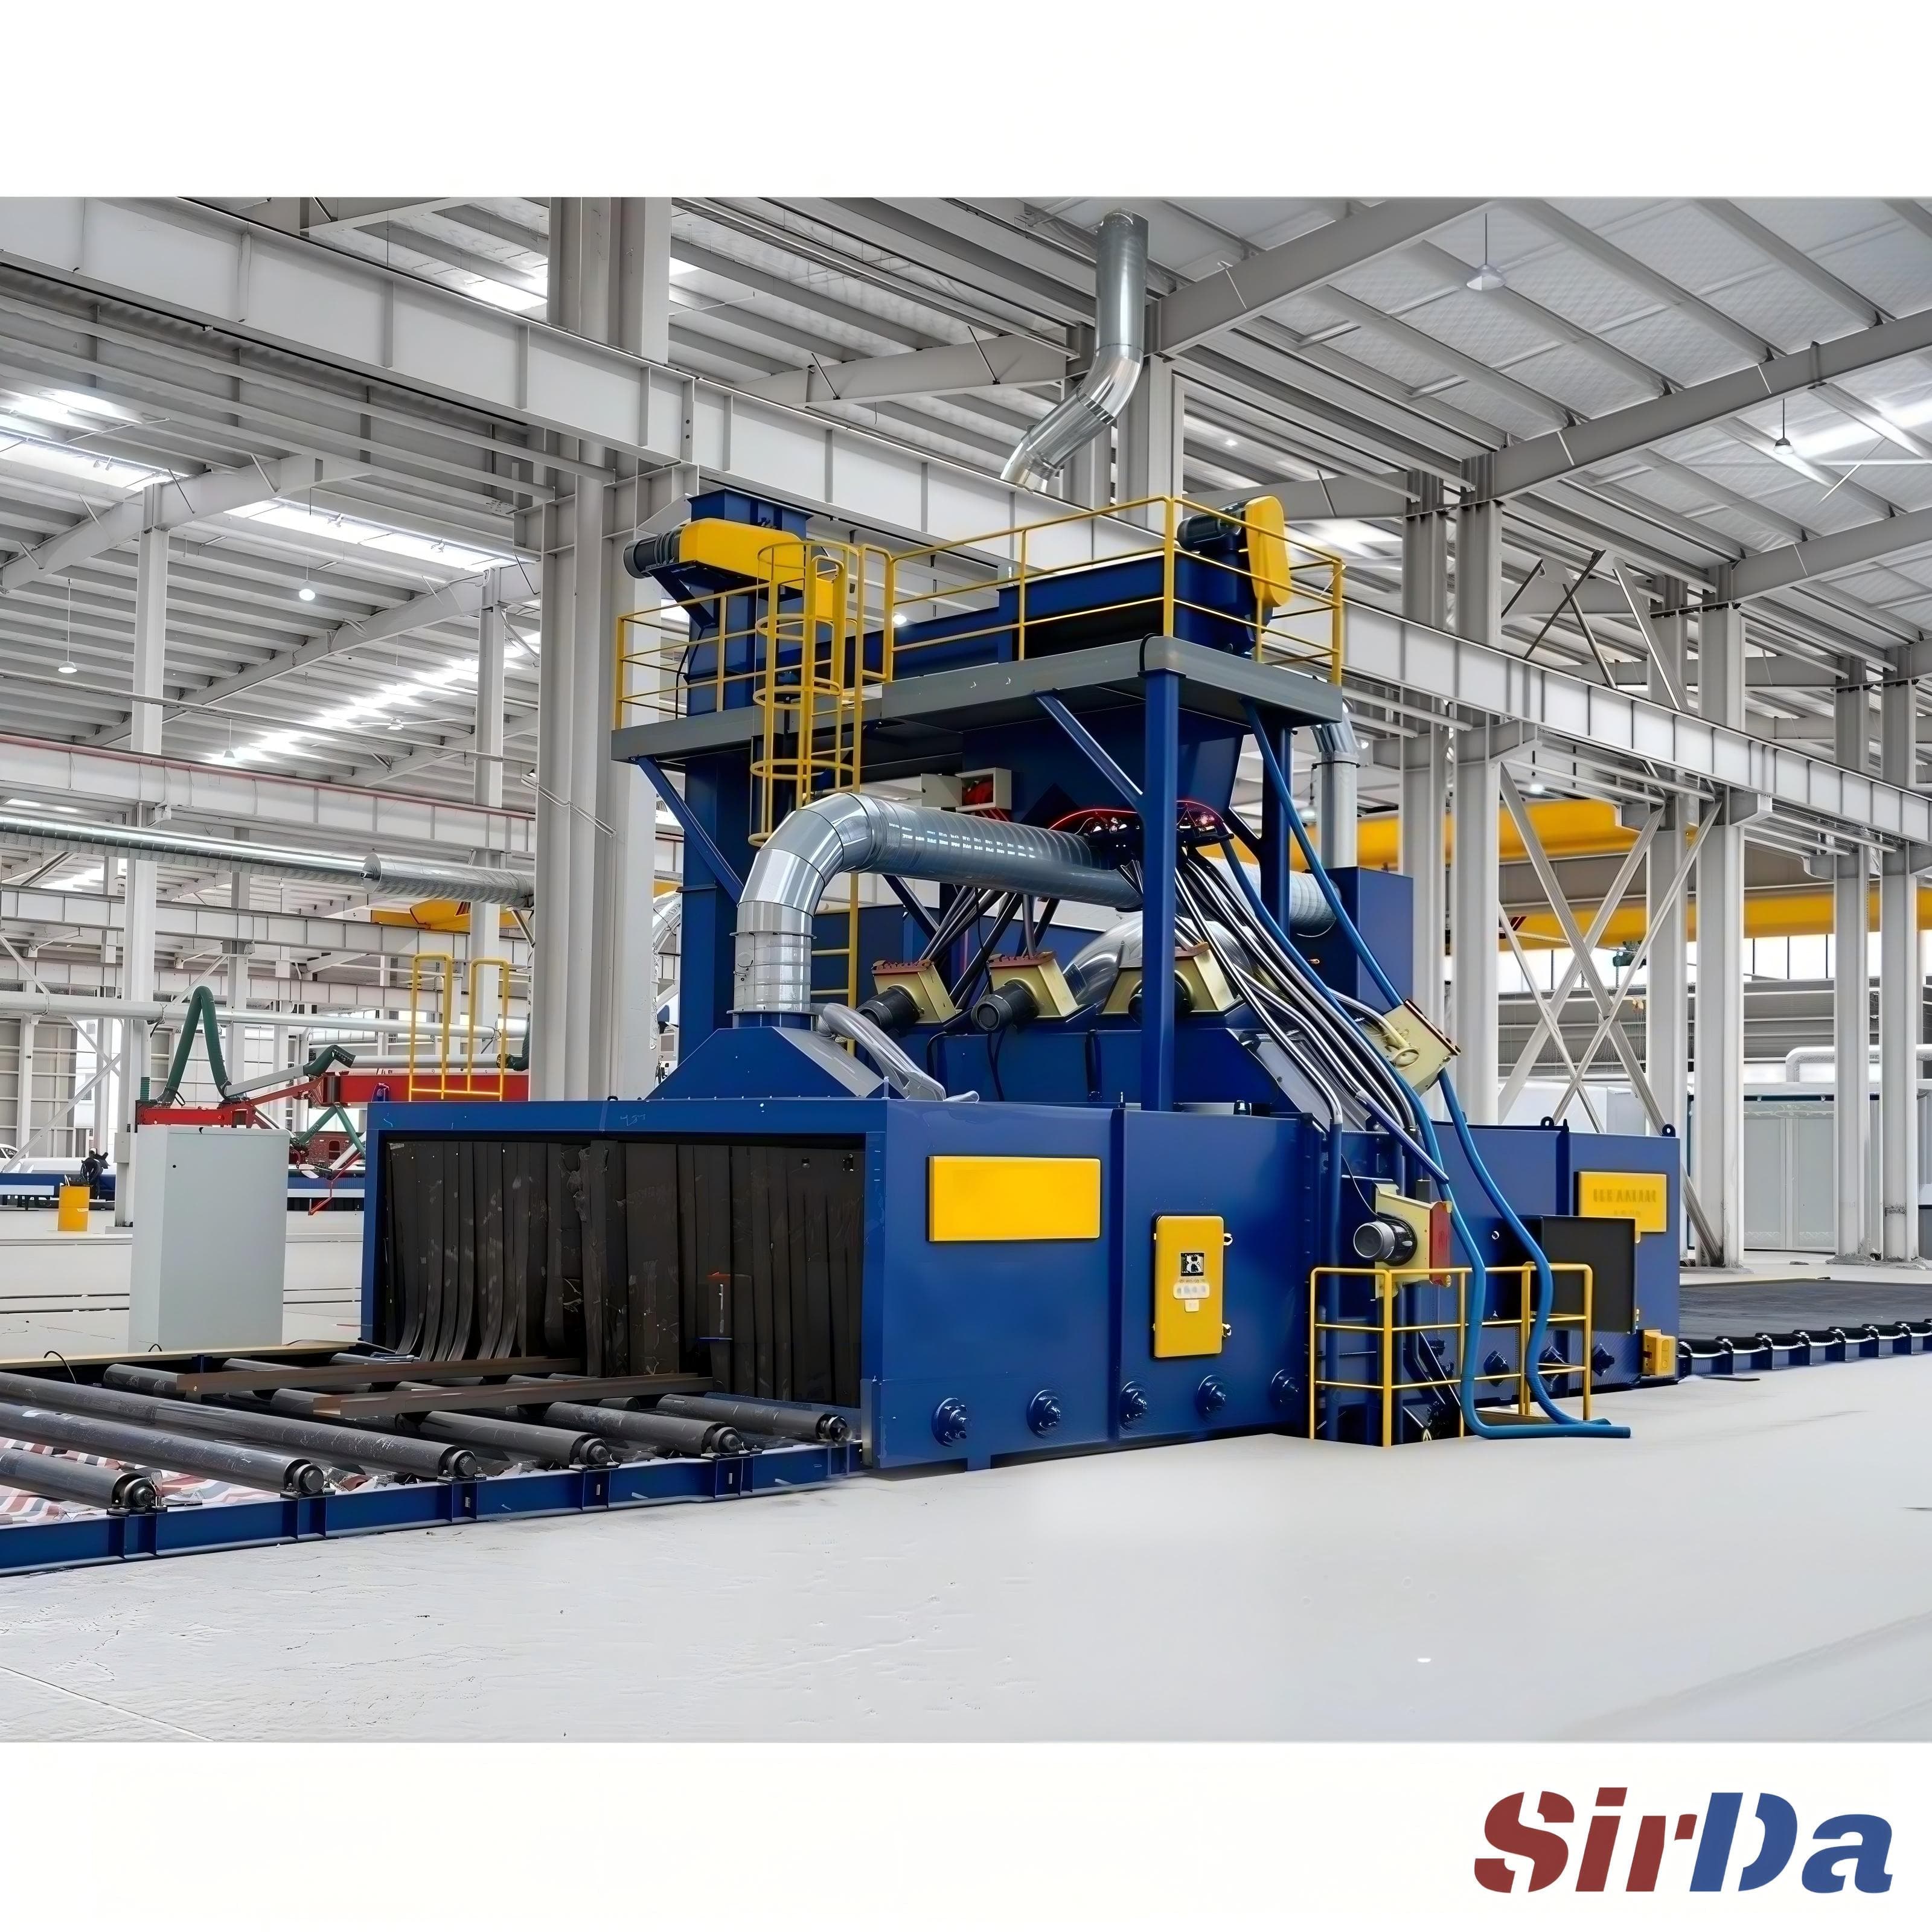
Por qué una mezcla de trabajo se desvía antes de que nadie lo note
El abrasivo no se gasta en una sola dirección. Cada impacto fractura unas cuantas granulaciones y cada fractura añade otro fragmento al conjunto. En ese momento ocurren dos cosas a la vez: el tamaño medio disminuye y la distribución de tamaños se ensancha. Ninguna de las dos se ve desde el visor de la cabina. Lo primero que percibe el operario es que la máquina suena distinto, que la nube de polvo es más densa y que el mismo ciclo de trabajo ya no da el mismo gris de acabado.
Por eso el consumo de abrasivo suele gestionarse por descuido. Se añade medio nuevo en la cantidad que parece buena al último operador, el medio gastado va a un contenedor por simple inspección visual, y la pérdida aparece como un coste que sube despacio en lugar de como algo localizable. El medio no se malgasta por descuido, se malgasta por falta de un número.
La alternativa es tratar la mezcla como un inventario con un estado medible. La reclasificación del abrasivo, es decir, pasar la mezcla de trabajo por una etapa de cribado que retira el polvo y los granos rotos y devuelve solo las partículas que aún cortan, es la intervención más barata disponible, porque recupera material que ya estás comprando.
Lo que el análisis granulométrico dice realmente
El punto de partida es un análisis granulométrico convencional sobre una muestra bien homogeneizada. Apile los tamices en orden decreciente, llene un cilindro graduado a volumen constante, agite un par de minutos y lea el volumen retenido en cada tamiz. Multiplicando cada volumen retenido por dos se obtiene el porcentaje de la mezcla en esa banda de tamaño.
Los organismos de normalización coinciden en la serie de tamices: ANSI B74.12, FEPA 43G y JIS R6001 describen todos los tamaños de grano sobre la misma base de numeración, así que un tamaño de corte expresado en mallas viaja entre proveedores sin conversión. La perdigón de acero tiene su propia norma, SAE J444, que especifica la designación de tamaño y su tolerancia, y merece la pena leerla si se compra medio metálico.
Los umbrales que importan en taller son sencillos:
- Las partículas gruesas por encima de unas 30 mallas golpean fuerte, consumen pintura y dejan un perfil superior al que el sistema de recubrimiento puede ocultar. Manténgalas fuera de una mezcla de limpieza general.
- La banda de 50 a 80 mallas es la que hace el trabajo al limpiar acero nuevo y al quitar corrosión y pintura vieja. Si se pierde esa fracción, el patrón de anclaje se aplana.
- Las partículas por debajo de 140 mallas son polvo en la práctica. En cuanto superan unos pocos puntos porcentuales en una mezcla reciclada, el material se va al colector de polvo en lugar de a la pieza.
- Una subida del porcentaje de finos a lo largo del tiempo es el primer indicador fiable de que el separador ya no los retiene.
Si un solo número tiene que sobrevivir al contacto con un jefe de turno, que sea el porcentaje de finos. Un valor, un volumen de muestra conocido, anotado cada semana, dice más sobre la economía del abrasivo que un mes de datos de compras.
Integrar la clasificación en el lazo de recuperación
Expulsar es solo la mitad del trabajo: los finos que no se capturan se quedan en el circuito, así que la clasificación debe situarse donde el material todavía fluye de forma predecible.
- La criba vibratoria multicapa se ocupa de la fracción gruesa. Conviene a medios duros y regulares como la perdigón y el óxido de aluminio, y es la opción práctica cuando hay virutas o piezas rotas.
- El lavado de aire por gravedad separa por velocidad terminal. El polvo y los residuos ligeros son arrastrados al filtro y los granos sanos caen a una tolva. La ventaja clave es la baja velocidad de manipulación, con lo que la propia recuperación causa menos fractura secundaria.
- La separación magnética va antes del cribado. Retira los contaminantes ferrosos de la perdigón y evita que las virutas vuelvan a la cabina, donde se convertirían en inclusiones incrustadas.
- La filtración con cartuchos del lado del polvo es lo que evita que los finos se conviertan en una pérdida real. Las tolvas estancas con presión negativa protegen además la mezcla de trabajo de la humedad y del polvo recirculado.
Almacenar las calidades por separado importa tanto como separarlas. Los medios que comparten tolva comparten destino, y un lote mantenido seco y separado sigue cortando con regularidad muchos ciclos más que uno vertido sin orden en un rincón húmedo.
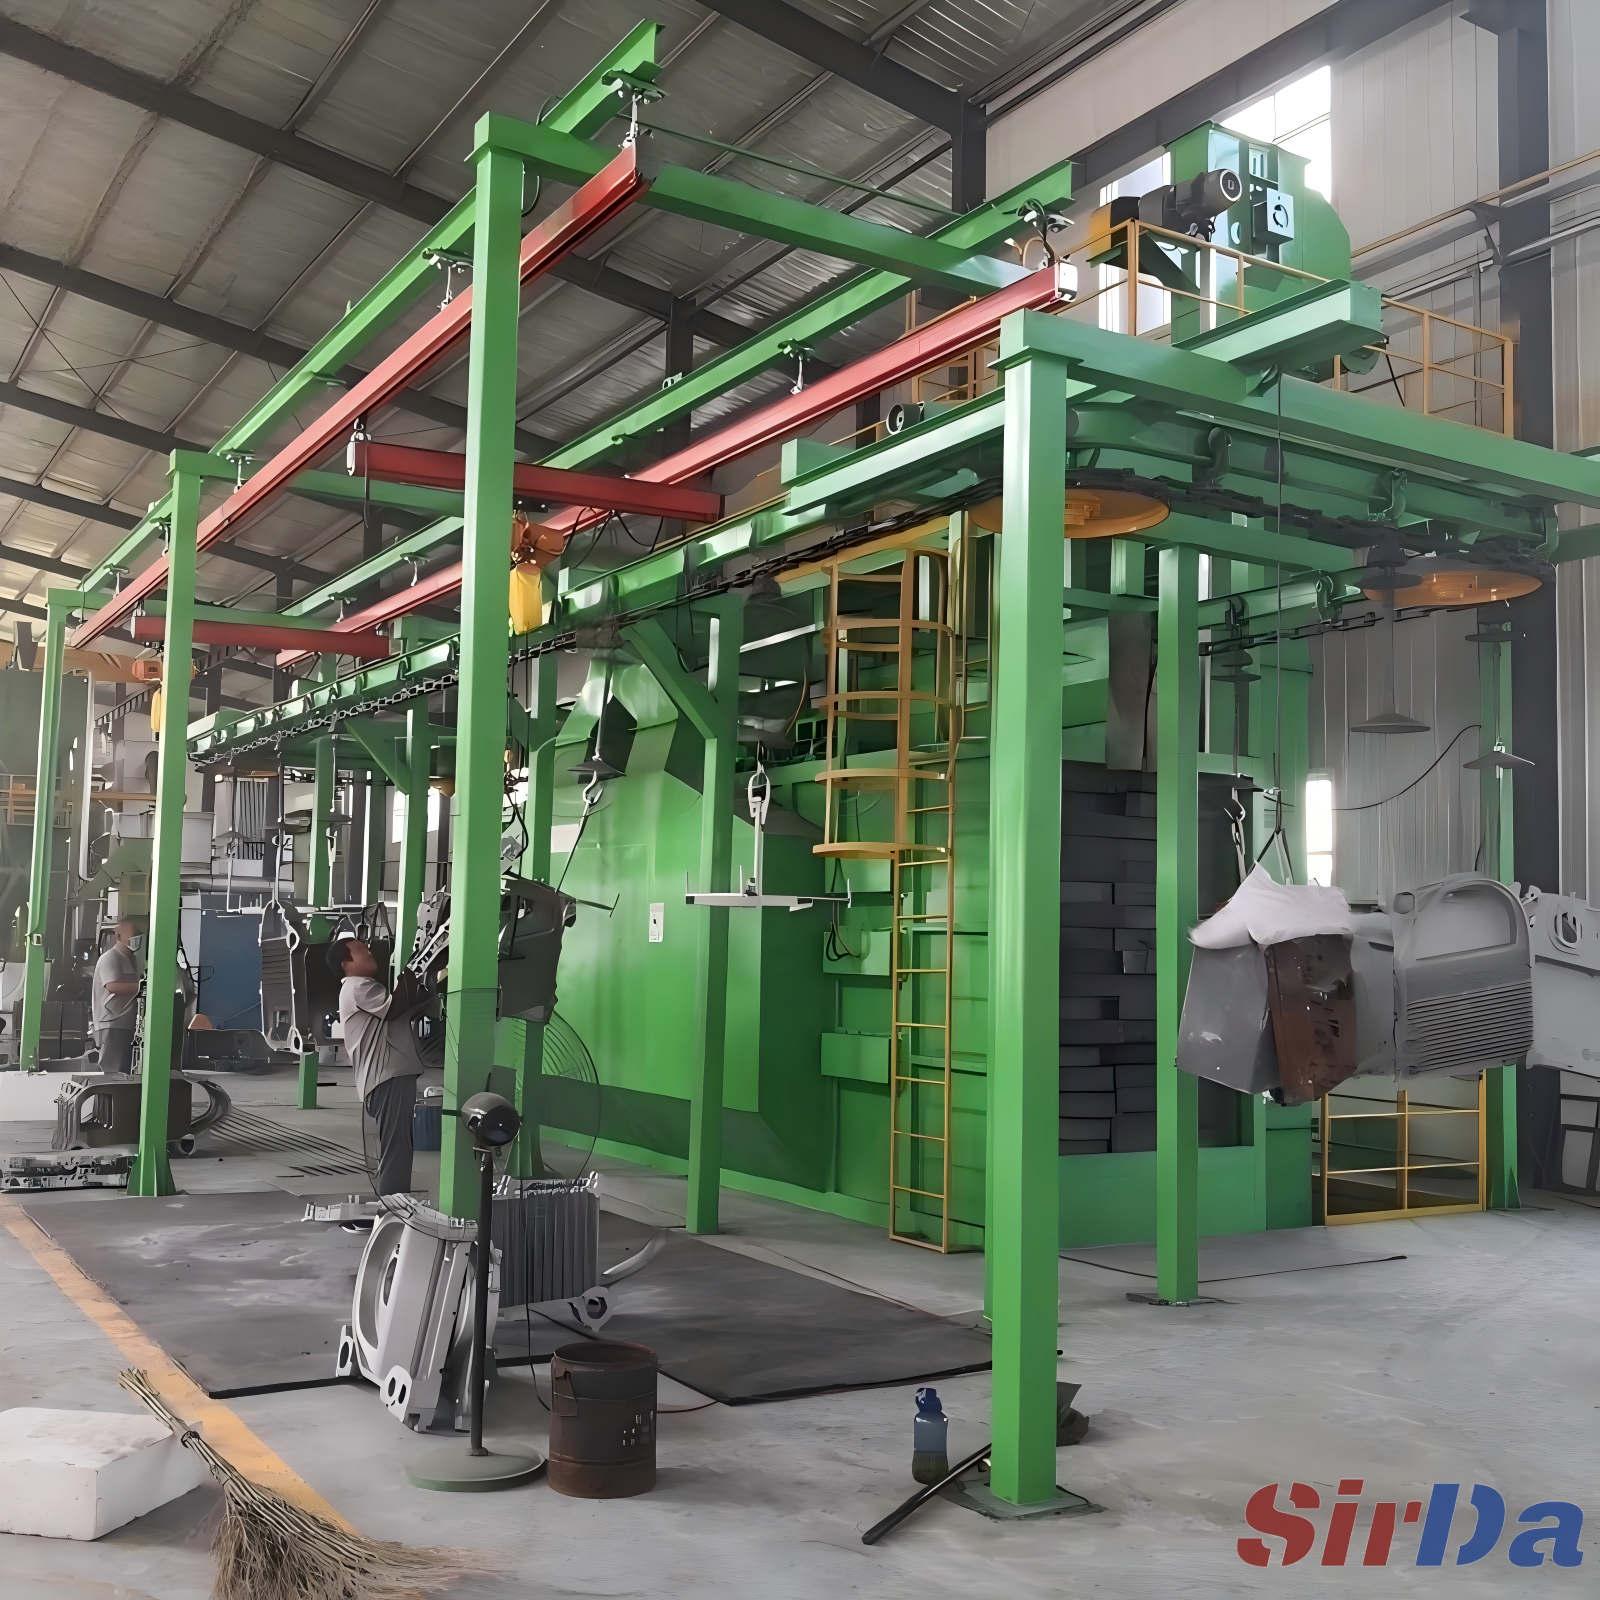
Modos de fallo que conviene reconocer
El polvo es primero un problema de rendimiento. Una cabina polvorienta significa que los finos están haciendo el trabajo, es decir, ciclos más largos para el mismo resultado. El operario compensa subiendo la presión, lo que fractura más granos y eleva otra vez el porcentaje de finos. El bucle se autoalimenta, y esa es la razón de que el consumo suba sin que nadie haya cambiado nada.
Compensar con más presión un medio embotado es el mismo mecanismo visto desde el otro lado. La tasa de fractura sube notablemente con la presión, y una calidad elegida para una aplicación a baja presión no sobrevivirá a un régimen a alta presión. Ajuste la presión al grado que el clasificador está manteniendo de verdad.
La humedad es un asesino silencioso. El medio húmedo se agruma, y los grumos se fracturan por sus propios bordes en lugar de por el punto de impacto, mientras que los finos apelmazados anulan un lavado de aire bien ajustado. Los medios orgánicos, como cáscara de nuez y de maíz, son muy absorbentes. El aire seco sale más barato que el medio recuperado.
Mezclar tipos de medio hace poco fiable la separación, porque densidades y comportamientos de fractura distintos no se ordenan limpiamente en una sola pila de tamices. Cuando cambie de grado o de tipo, purgue por completo la cuba, la línea de recuperación y el clasificador antes de cargar.
Hay una conclusión contraintuitiva que merece decirse. Por lo general es el medio nuevo lo caro y el medio gastado lo barato: una mezcla bien clasificada conserva su filo mucho más tiempo que una mezcla sin clasificar. Siga el porcentaje de finos, clasifique con un ciclo fijo, complete en lugar de sustituir, y la línea de medios de la hoja de ruta dejará de ser la que nadie sabe explicar.