
Elegir el abrasivo para piezas de fundición de hierro y acero
La elección del abrasivo determina el coste por tonelada, el perfil de superficie y cuántas piezas se descartan. Una guía práctica sobre granallado redondo frente a angular, rangos de granulometría SAE, durezas, la diferencia entre limpieza y perfil, y los fallos más habituales en taller.
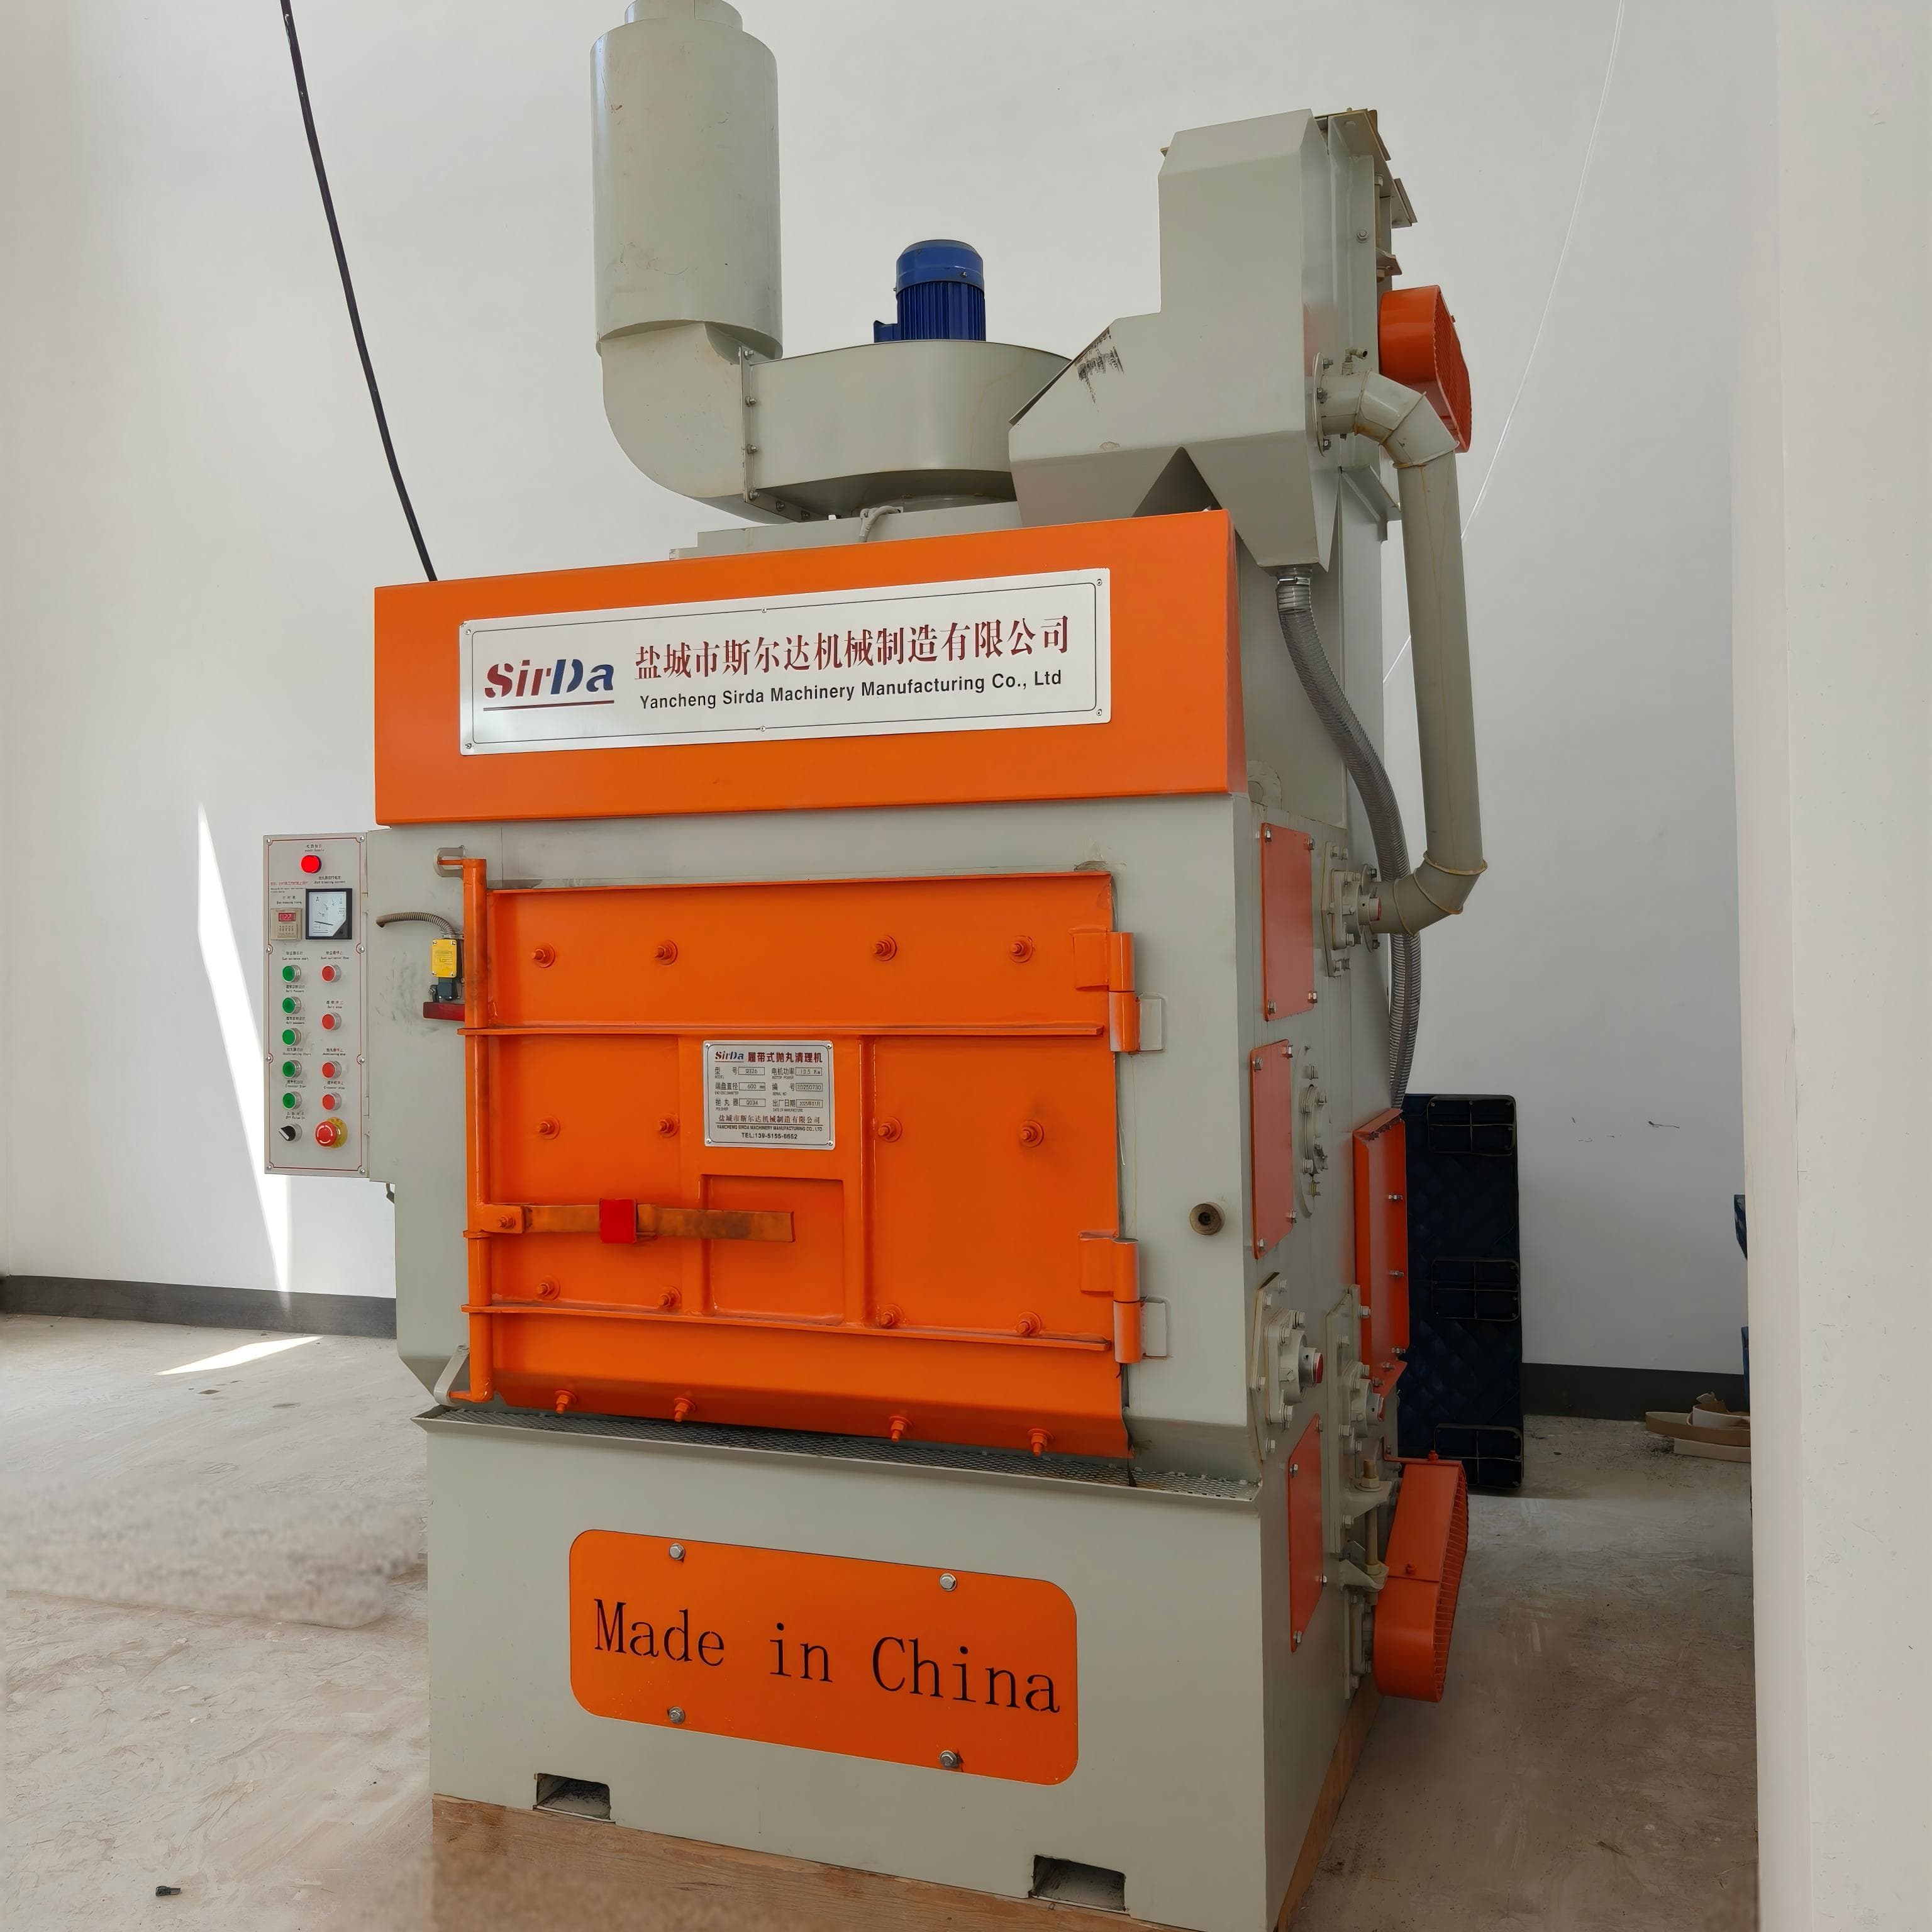
Todo el mundo en una fundición conoce el momento en que una pieza sale de la granalladora todavía con arena de molde. El reflejo es culpar al abrasivo. En la mayoría de los casos el abrasivo es inocente: las causas reales son una especificación de medio que nunca se ajustó a la pieza, un separador que corta la fracción equivocada o una carga de polvo que nunca se dimensionó. Elegir medio es una decisión con cuatro factores: forma, granulometría, dureza y cómo se evita que los contaminantes se queden en el circuito.
Empiece por la pieza, no por el catálogo de medios
La fundición gris y el acero fundido no son el mismo sustrato, y tratarlos igual es el error de especificación más habitual. La fundición gris es frágil y tiene estructura de grafito en flakes: una granalla angular gruesa la limpia rápido, pero también concentra tensiones en las flakes de grafito y puede astillar aristas y paredes finas. La fundición maleable y la esferoidal toleran mejor la agresividad. Las piezas de acero fundido son más tenaces y admiten medios más duros, pero la cascarilla gruesa y la piel de colada siguen exigiendo un poder de corte real.
Añada después las dos variables que nadie documenta: el espesor de pared y la proporción de superficie oculta. Una pieza de 4 mm no aguantará el mismo tratamiento que una carcasa de bomba de 40 mm, y una superficie de núcleo interior no se puede limpiar con el impacto que sí sirve para una cara plana.
Primero la forma: qué hace la partícula sobre la superficie
- Granalla de acero esférica (S230–S460, dureza SAE GP): rueda en lugar de cortar. Es la referencia en desarenado de fundición, deja superficie limpia con baja incrustación y es la única elección razonable cuando el granallado de endurecimiento importa para la fatiga o la estabilidad dimensional.
- Granalla de acero angular (G25–G40, dureza GL o GH): corta. Úsela cuando el sistema de pintura exija un perfil de anclaje definido, típicamente 50–100 µm Rz en pinturas industriales de alto rendimiento, o cuando haya que eliminar cascarilla gruesa.
- Granalla de alambre cortado: la prima más afilada de la granalla esférica. Se usa cuando se necesita un corte más marcado que el que da la granalla redonda condicionada, con mayor coste de consumible.
- Corindón o granate (F36–F60, G25–G30): la respuesta correcta cuando la contaminación ferrosa no es aceptable, en trabajo de acero inoxidable, aplicaciones alimentarias o cabinas sin circuito de granalla de acero. Corta más rápido que el acero y también se consume más rápido, así que el coste por unidad de superficie limpia es mayor.
- Microesfera de vidrio: solo limpieza y granallado suave. No produce perfil de anclaje y nunca debe especificarse antes de una pintura.
La granulometría sigue a la forma. La correspondencia SAE es un atajo útil: S70/S110/S170 equivalen a G80/G50/G25, S230/S280/S330 a G25, S390/S460/S550 a G18/G16/G14 y S660/S780 a G12. Las piezas de las dos primeras bandas son el grueso del trabajo habitual de una fundición; las bandas gruesas corresponden a acero fundido pesado y cascarilla tenaz.
Alinear el grado de limpieza y respetar la ficha técnica de la pintura
Aquí se especifican dos cosas distintas que se confunden a menudo. La limpieza es cuánto contaminante queda, según ISO 8501-1: Sa 2½ permite manchas ligeras en no más del 5 % de cada unidad de superficie, y Sa 3 no permite ninguna. SSPC-SP 10 / NACE 2 y SSPC-SP 5 / NACE 1 son los equivalentes estadounidenses. El perfil es la rugosidad, y ningún estándar de limpieza lo define: viene de la ficha técnica del fabricante de la pintura. Sa 2½ no significa superficie gruesa, y una superficie Sa 3 puede quedarse demasiado lisa para la pintura que va a aplicar.
La secuencia es: acordar el grado de limpieza, leer el rango de perfil de la ficha técnica y elegir el medio y la presión que caigan dentro de ambas ventanas. Verifique el resultado contra el panel de referencia ISO correspondiente al grado de óxido inicial con iluminación suficiente, y mida el perfil en lugar de estimarlo a ojo.
Donde de verdad se tuerce la elección de medio en el taller
- El consumo como diagnóstico. Un proceso sano de granallado por turbina o en tambor pierde alrededor del 2–4 % de la carga por ciclo. Un 4,5–6 % indica que algún parámetro está acelerando la rotura del grano; por encima del 6 % hace falta una investigación urgente.
- Aire donde debería haber turbina. El granallado neumático por mangueras y boquillas da un patrón de impacto menos controlado y un desgaste por attrition mucho mayor que una máquina de turbinas. Si se usa depósito a presión, un consumo más alto es lo esperado, no un defecto.
- Separador ajustado demasiado fuerte o demasiado flojo. Demasiado agresivo y se va el medio todavía utilizable con el polvo. Demasiado flojo y el polvo se queda en el circuito, desgastando la fracción activa desde dentro.
- Boquillas gastadas y alimentación inestable. Una boquilla gastada deforma el chorro, reduce la eficacia de limpieza y acelera el desgaste de la pieza y de la máquina. Un tapón o un nivel de medio bajo se manifiestan como un chorro fluctuante.
- Contaminación en el circuito. Restos de pintura, aceite, finos de óxido y humedad degradan la calidad de limpieza y pueden dejar inclusiones en una superficie a punto de pintarse.
- Polvo fino que se redisposita sobre la pieza. Las fracciones demasiado finas y el polvo en suspensión vuelven a depositarse sobre la pieza, algo crítico antes de pintar, pasivar o cualquier acabado.
El polvo y la recuperación son parte de la decisión de medio
La carga de polvo es polvo de abrasivo más todo lo que ha eliminado, y el segundo término suele dominar. Cifras aproximadas usadas en salas de granallado industriales: 60–100 cfm por pie cuadrado de suelo o techo para ventilación guiada por visibilidad, alrededor de 100 cfm por pie cuadrado de pared para corriente transversal sobre la pieza, y unos 500 fpm por las aberturas para confinar el polvo en cabina. Las mesas rotativas suelen pedir cerca de 200 cfm por pie cuadrado de abertura. Una unidad de limpieza o separación de medios puede añadir 600–900 cfm por su cuenta, y ese caudal debe incluirse en el colector en lugar de olvidarse.
Mantenga separadas las dos funciones. El separador recupera medio utilizable; el colector trata las partículas en suspensión. Cuando el medio se recircula, la extracción no sustituye a un separador, y un colector de granallado necesita placa de impacto para que el medio errante no golpee directamente los elementos filtrantes.
Por dónde empezar
Antes de un ensayo de medio, escriba cuatro cosas: el sistema de pintura y su rango de perfil según ficha técnica, el grado de óxido inicial y el estado de la pieza, el menor espesor de pared de la pieza y el tiempo de ciclo realista que su máquina puede sostener. Entregue esos cuatro puntos a un proveedor como especificación y pida un ensayo con sus propias piezas, pesando la carga antes y después. Tres números deciden: consumo por tonelada, limpieza frente al panel de referencia y perfil frente a la ficha técnica de la pintura.
Si una máquina ya está trabajando y el consumo de medio sube, el diagnóstico más barato suele ser revisar el separador y las boquillas, no cambiar de abrasivo.