
تحضير السطح قبل الجلفنة الساخنة
الزنك لا يتماسك مع الفولاذ المتسخ، وهذا ما يجعل الجلفنة الساخنة ذاتية الفحص. أين يقع التسفيم ضمن سلسلة إزالة الشحوم والتخليل والفلوكس، ولماذا يتطلب الإصلاح بعد الجلفنة وسطًا كاشطًا معاكسًا تمامًا لوسط المعالجة الأولية.
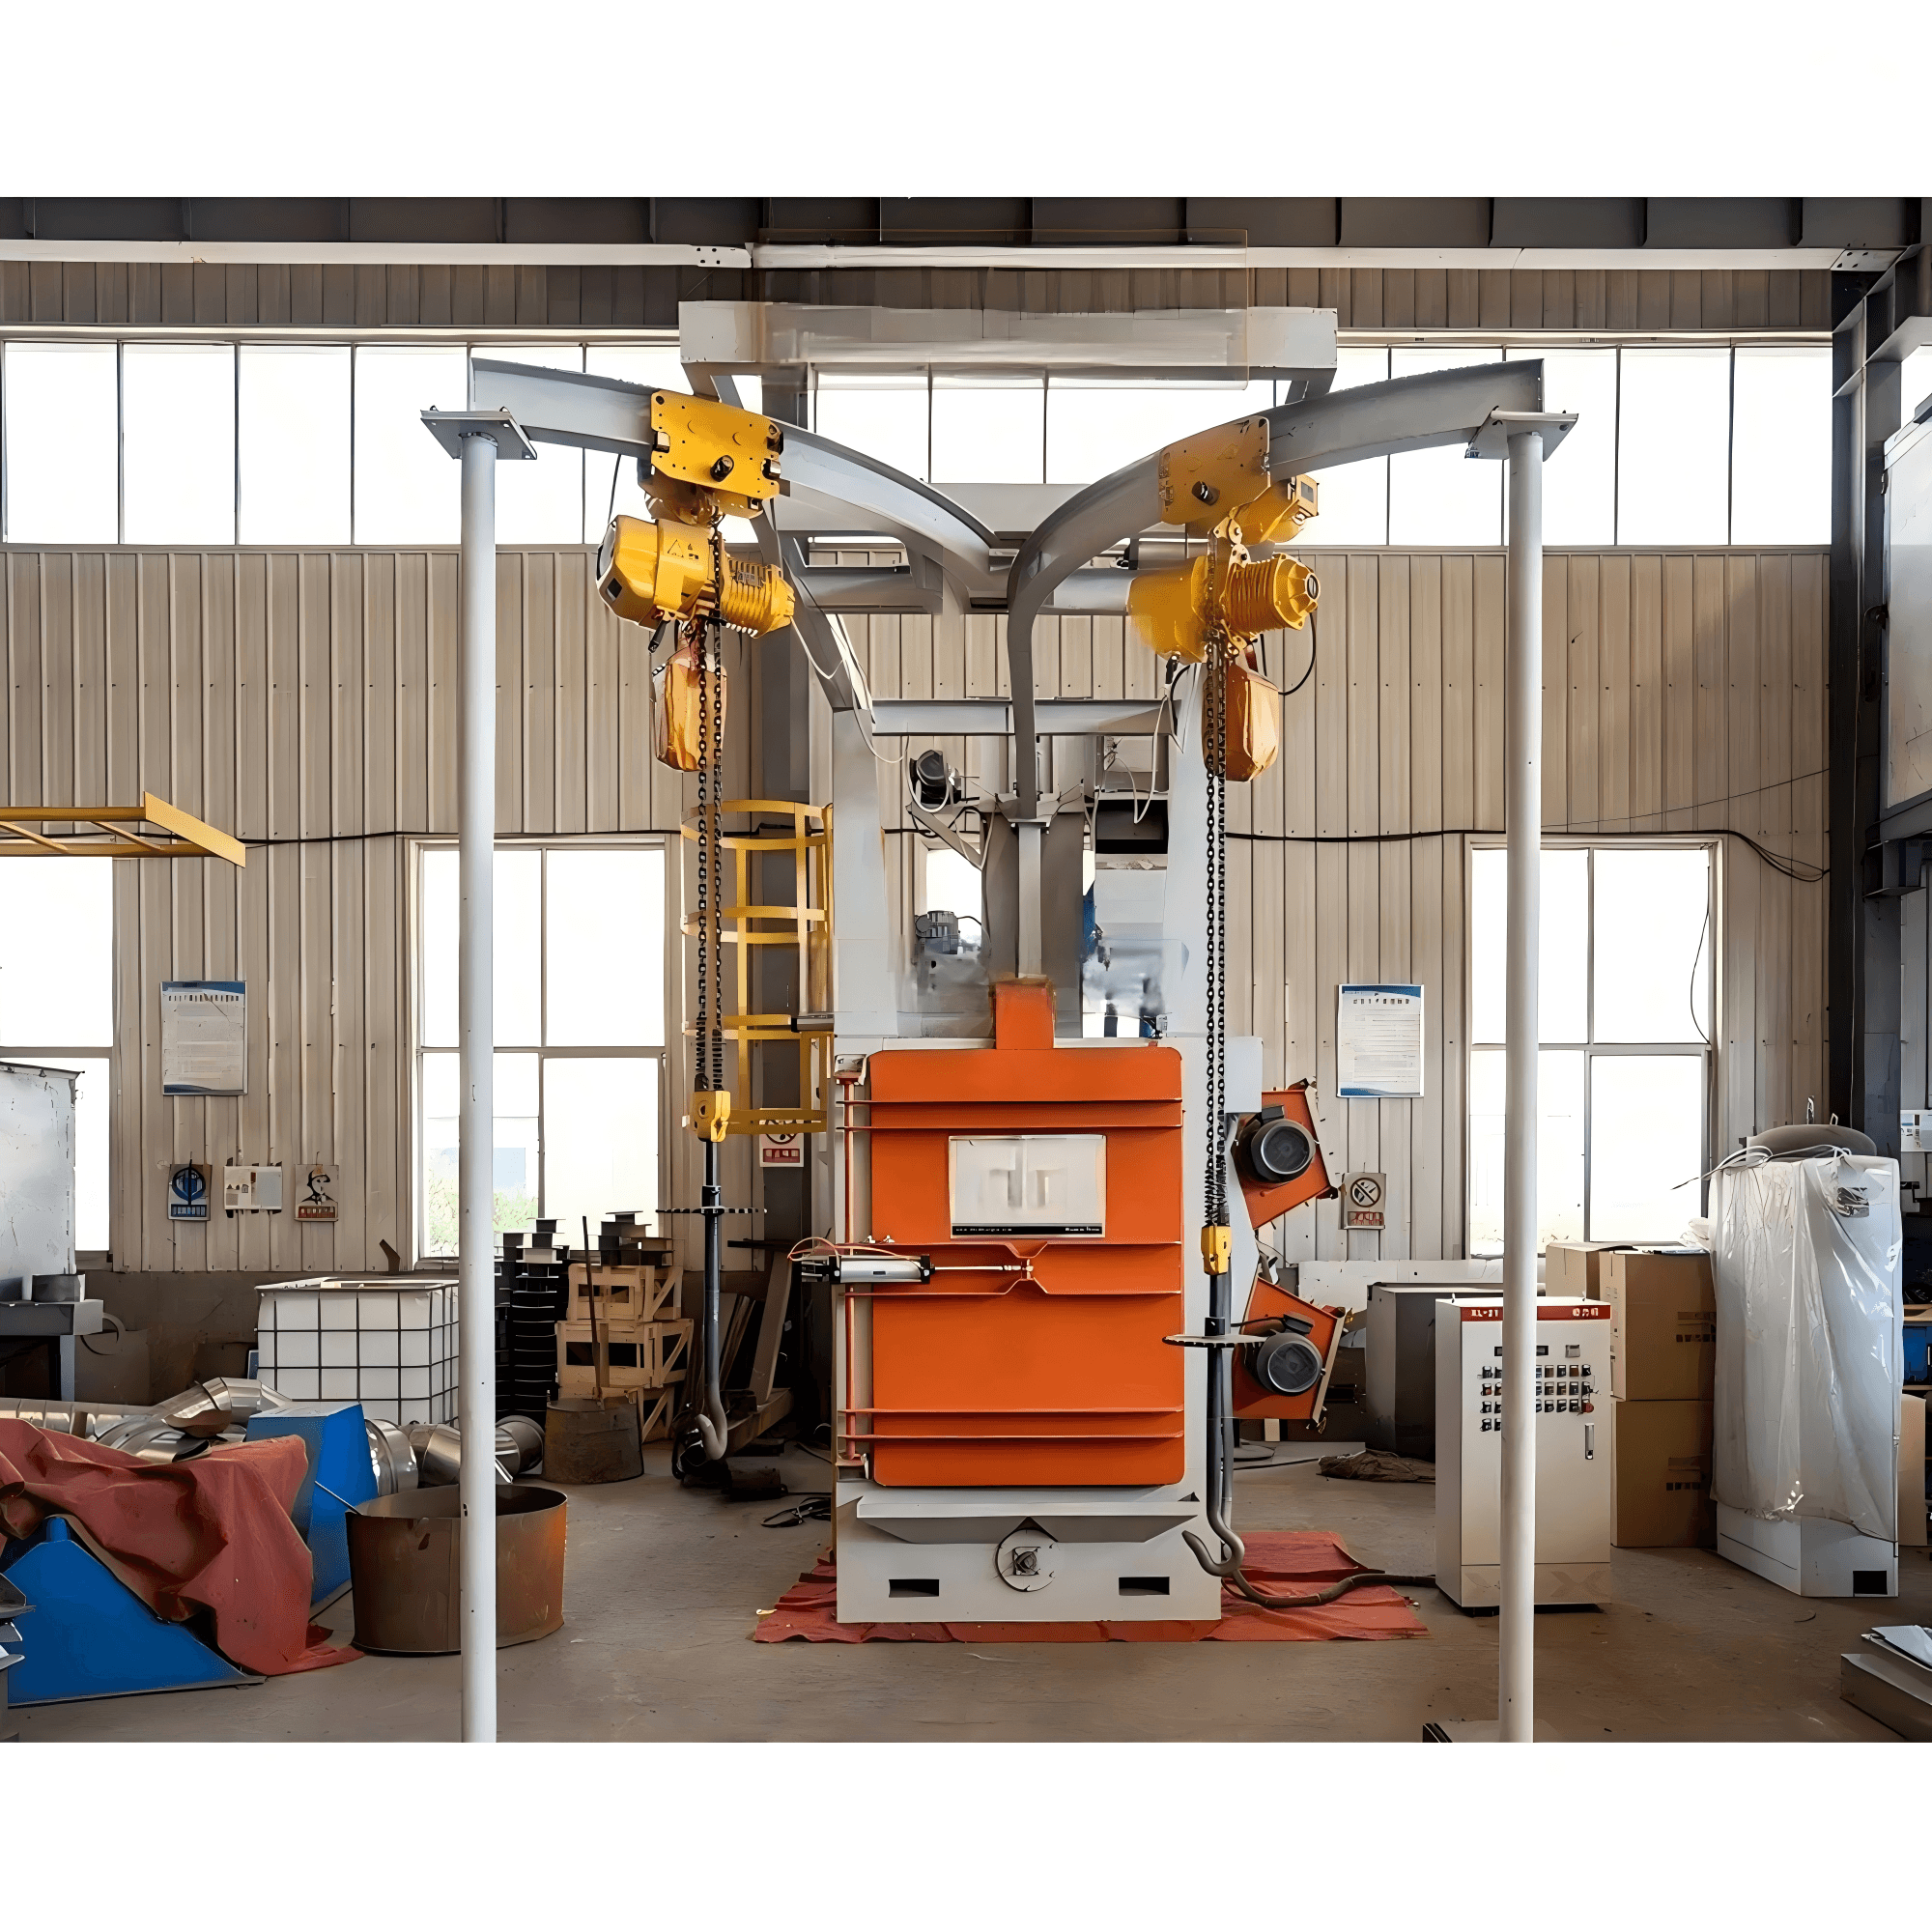
ما الذي تتطلبه صهريج الجلفنة فعليًا
الجلفنة الساخنة قاسية بدرجة لا تقارن لمعظم مواصفات الطلاء. لا يترابط الزنك مع الفولاذ الذي يحمل زيتًا أو أكسيدًا أو قشورًا أو طلاءً أو خردة لحام، بل ينسحب ببساطة. والنتيجة المفيدة أن الجلفنة تحمل معها مراقبة جودة خاصة بها. عند سحب القطعة من الصهريج عند نحو ٤٥٠ درجة مئوية، تظل كل منطقة لم تُحضَّر بشكل صحيح مكشوفة بلا تغطية بشكل واضح، فيُلتقط العيب على الخطاف بدل أن يظهر بعد ستة أشهر تحت طبقة الطلاء.
تتكوّن سلسلة تحضير السطح الكلاسيكية من ثلاث مراحل، والتنظيف الكاشط إحدى هذه المراحل لا بديل منها:
- إزالة الشحوم — يزيل محلول قاعدي ساخن أو محلول حمضي ضعيف أو محلول بيولوجي الأوساخ وعلامات الدهان والشحوم والزيوت من المعدن.
- التخليل — حمض الكبريتيك المخفف الساخن أو حمض الهيدروكلوريك في درجة الحرارة العادية يزيلان القشور وأكاسيد الحديد. ويمكن للتنظيف الكاشط أن يحل محل هذه المرحلة أو يكملها.
- الفلوكسة — محلول كلوريد الزنك والأمونيوم يزيل الأكسيدات المتبقية ويودع غشاءً واقيًا يمنع السطح من إعادة الأكسدة قبل الغمر. في الجلفنة الرطبة يطفو الفلوكس كغطاء فوق الصهريج، وفي الجلفنة الجافة تُغمر القطعة بالفلوكس ثم تُجفَّف.
الإيبوكسيات والفينيل والقار وخردة اللحام لا تزول في حوض قلوي. هذه المواد تُزال ميكانيكيًا، بالتنفيس أو الجلخ، قبل أن تصل القطعة إلى الصهريج أصلًا. وهنا بالذات يكسب مصنع اللحام طبقته أو يخسرها.
التصميم لا يقل أهمية عن التحضير. تحكم ASTM A385 في توفير طلاءات زنك عالية الجودة، ومتطلباتها في معظمها هندسية: فتحات التهوية والصرف، وألواح الأركان المقصوصة، والأسطح المتداخلة المدروكة بإحكام، هي ما يتيح للزنك بلوغ الزوايا الداخلية والخروج منها ثانية. وكيمياء الفولاذ مهمة أيضًا. فإذا خرج السيليكون والفوسفور عن النطاقات التي يحددها ASTM A385، دفعا سماكة الطلاء فوق الحد الأدنى بكثير، والطلاء السميك الزائد هو تحديدًا ما يميل إلى التقشر عند سقوط القطعة أثناء التركيب.
عمليتان كاشطتان تحتاجان وسيطين متعاكسين
هذا هو الخطأ الذي يكلّف المصانع أكثر من غيره: معاملة التحضير قبل الجلفنة والإصلاح بعد الجلفنة كأنهما عملية واحدة، وهما في الحقيقة متعاكستان.
قبل الجلفنة، الوسيط الحديدي العنيف هو بالضبط ما تحتاج إليه. حبيبات الفولاذ بمقياس موهس من ٦ إلى ٨، أو خردة الفولاذ من ٥ إلى ٦، تخترق القشور وخردة اللحام وطلاء المصنع، وتترك خشونة يمكن للطلاء أن يتمسك بها. تُكتب أهداف النظافة في هذه المرحلة عادة بصيغة Sa 2½ أو Sa 3 وفق ISO 8501-1، أي فولاذ منظف جدًا أو نظيف ظاهريًا، خالٍ من الزيت والشحم والغبار والمادة الغريبة. أما المراجع الأمريكية المكافئة فهي SSPC-SP 10 مع NACE رقم 2، و SSPC-SP 5 مع NACE رقم 1.
بعد الجلفنة، عندما يطلب نظام مزدوج أو إصلاح في موقع العمل تقسية سطح الزنك ليلتصق به الطلاء، يجب أن يكون الوسيط طريًا. تحدد المواصفة الصناعية الخاصة بالتنفيس الكنّاس، SSPC-SP 16، كمية الزنك التي يجوز إزالتها — حتى ٢٥ ميكرونًا، أي نحو جزء من الألف من البوصة تقريبًا — وتقرّر حركة الفوهة السريعة بدل التوقّف البطيء عند النقطة. ومن بين الوسائط المذكورة القابلة للاستخدام: سيليكات الألومنيوم والمغنيسيوم في نطاق ٢٠٠ إلى ٥٠٠ ميكرون، والرمال المعدنية اللينة بمقياس موهس خمسة أو أقل، والوسائط العضوية مثل عروق الذرة أو قشور الجوز، والعقيق، والحجر الجيري، وحبيبات الزنك المصبوبة. والوسائط بمقياس موهس خمسة فأعلى، أو بكثافة حجمية تتجاوز ٢٠٠ رطل لكل قدم مكعب، تقسّي السطح فعلًا، لكنها ترفع أيضًا ارتفاع القمم، وعلى المشغّل أن يبذل جهدًا إضافيًا للحد من ضرر الطلاء.
بالنسبة للطلاء المزدوج، يستخدم المشغل عادةً التنفيس الكنّاس بحجر عقيق خالٍ من الملح، مع الحفاظ على سلامة طبقة الزنك في الوقت الذي يُنشأ فيه مرساة ميكانيكية للبرايمر.
تحجيم التنفيس: الفوهة وتيار الهواء والدورة الزمنية الصادقة
الدورة الزمنية لخط التحضير قبل الجلفنة مسألة حساب لا تخمين. ابدأ بمساحة السطح القابل للتنظيف، واقسمها على معدل التغطية، ثم أضف زمن التحميل والتفريغ. معدلات التغطية تتغيّر بشدّة مع قطر الفوهة والضغط، والقطر يغيّرها أكثر من الضغط، إذ يدخل القطر في معظم المعادلات بمربّعه، بينما يدخل الضغط تقريبًا بصورة خطية. فوهة 3/8 بوصة عند 100 psi تمثل نقطة مرجعية عملية: نحو ٨٠ إلى ١٢٠ قدمًا مربعًا في الساعة حتى درجة النظافة التجارية وفق SSPC-SP 6، ومن ٥٠ إلى ٨٠ حتى المعدن شبه الأبيض وفق SSPC-SP 10، ومن ٢٥ إلى ٥٠ حتى المعدن الأبيض وفق SSPC-SP 5. وعلى أرض الورشة، ينخفض الإنتاج الفعلي كثيرًا بمقدار ٢٠ إلى ٤٠ بالمئة تحت أرقام الكتالوج، متى حُسب العزل ومكافحة الغبار والرفع ونخل الوسيط بأمانة.
تدفّق الهواء هو حيث تعلق المصانع. قِس الضغط عند الفوهة لا عند الضاغط، وتذكّر أن كل ٥٠ قدمًا من الخرطوم تكلّف نحو ٣ إلى ٥ psi. فوهة بقطر 3/4 بوصة عند 90 psi تستهلك نحو ٨٠ إلى ٩٠ CFM، بينما فوهة 1/4 بوصة تستهلك جزءًا ضئيلًا من ذلك. اختر الضاغط بنسبة ٢٥ إلى ٥٠ بالمئة فوق طلب الفوهة، كي لا يتذبذب الضغط أثناء التنفيس. استهلاك الوسيط في خط ثقيل يقع بين ٣٠٠ و٨٠٠ رطل في الساعة لكل فوهة، وهذا الرقم هو الذي يحسم هل تحتاج إلى نظام استرجاع أصلًا أم يكفيك الاسترجاع بكنس الأرضية.
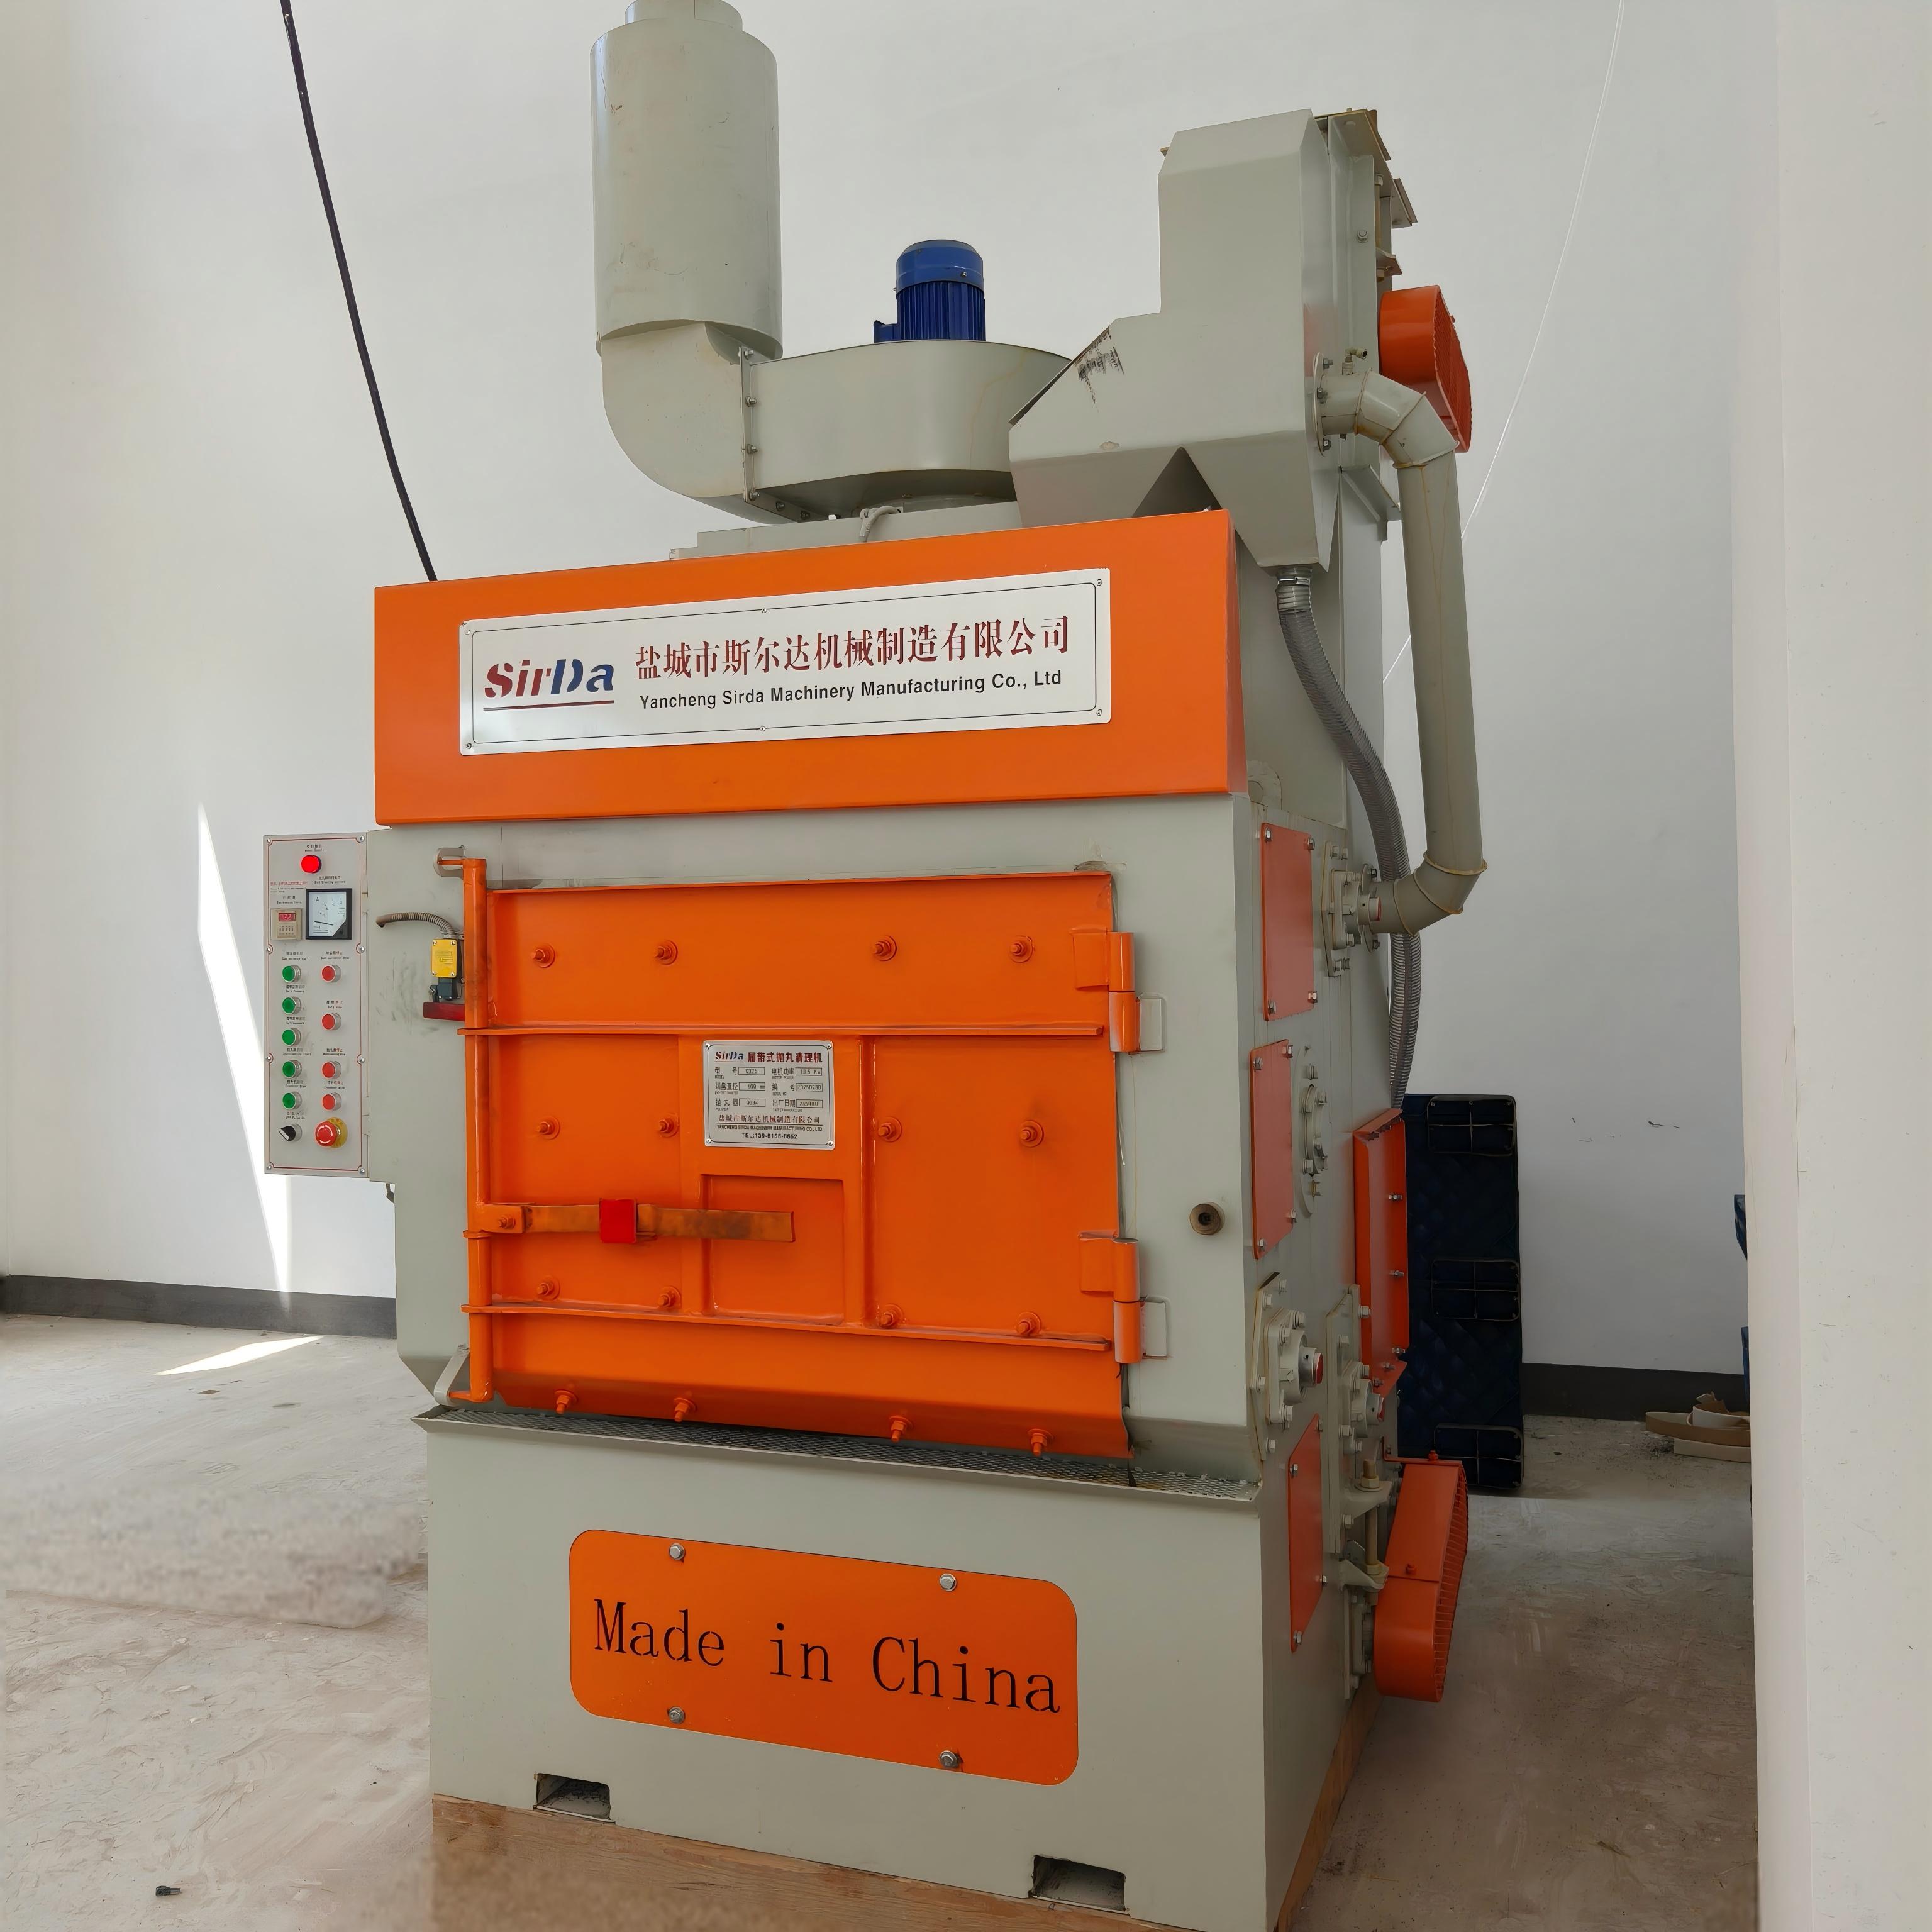
الغبار والتهوية وأنماط الأعطال التي تستحق التسمية
ينتج التنفيس الكاشط تركيزًا عاليًا من الجسيمات القابلة للاستنشاق، وفي الولايات المتحدة يبقى OSHA 29 CFR 1910.94 هو اللائحة المرجعية. ينبغي تنفيذ الأعمال داخل خزانة أو حجرة مغلقة، مع شفط يضمن عدم خروج غبار مرئي وأن تبقى منطقة تنفس المشغّل دون حد التعرض المسموح، وهو عادة ١٠ ملليغرام لكل متر مكعب للغبارات الخاملة، وأقل لوسط يحوي السيليكا. اختر جمع الغبار عند ١٫٠ إلى ١٫٢ ضعف حاجة الشفط في الخزانة، واحفظ مساحة مرشحات الخراطيش في نطاق ٤ إلى ٦ أقدام مربعة لكل ١٠٠ CFM، وخصص ٥ إلى ١٠ CFM عند ١٠٠ psi لتنظيف المرشحات بالهواء النبضي. أبقِ تيارات الهواء العرضية في الغرفة بين ٥٠ و١٠٠ قدم في الدقيقة، وسرعة السطح الأمامي للخزانة بين ١٠٠ و١٥٠.
أما أنماط الأعطال التي تظهر في الورشة فهي ثابتة إلى حد لافت:
- رماد الزنك وبواقي الفلوكس يعودان إلى حجرة التنفيس — تلوث يعود بعد الغمر التالي على شكل بقع عارية.
- التنفيس المفرط في منطقة الإصلاح — الوسيط العنيف على سطح مغلف بالزنك يقشر أكثر بكثير من ٢٥ ميكرونًا مسموح.
- تلوث الأوساط المتبادل — مشاركة الفولاذ والصلب المقاوم للصدأ لنظام استرجاع واحد تهيّئ لبقع صدأ على القطع المقاومة للصدأ.
- تكوّن جسر للوسيط في قمع الاسترجاع — قمع ناقص التغذية أو منخل محتجز يظهر أولًا في تفاوت الخشونة، لا في تعطل الآلة.
- هواء مضغوط أصغر من اللازم — تذبذب الضغط يجعل آخر مسحة على كل قطعة أنظف من الأولى.
- غياب صمام الأمان — عنصر الأمان الذي يُفكّ توفيرًا لثانيتين، إلى أن يأتي اليوم الذي لا يعود موجودًا.
لا شيء من هذا غريب. إنها سلسلة مفهومة جيدًا، والمصنع الذي يعامل إزالة الشحوم والتنظيف الكاشط والتخليل والفلوكسة كعملية واحدة لا كأربع عمليات تسليم منفصلة، ينتهي به المطاف إلى طلاء أكثر قابلية للتوقع وقائمة أعطال أقصر بكثير.