
اختيار المواد الكاشطة لقطعات الحديد الزهر والصلب
يحدد اختيار المواد الكاشطة تكلفة الطن الواحد وملمس السطح وعدد القطع المرفوضة. دليل عملي للكرات الكروية مقابل الزاوية، ونطاقات الحبيبات وفق المعيار الأمريكي، ودرجات الصلابة، والفرق بين النظافة والملمس، وأعطال التشغيل الشائعة في الورش.
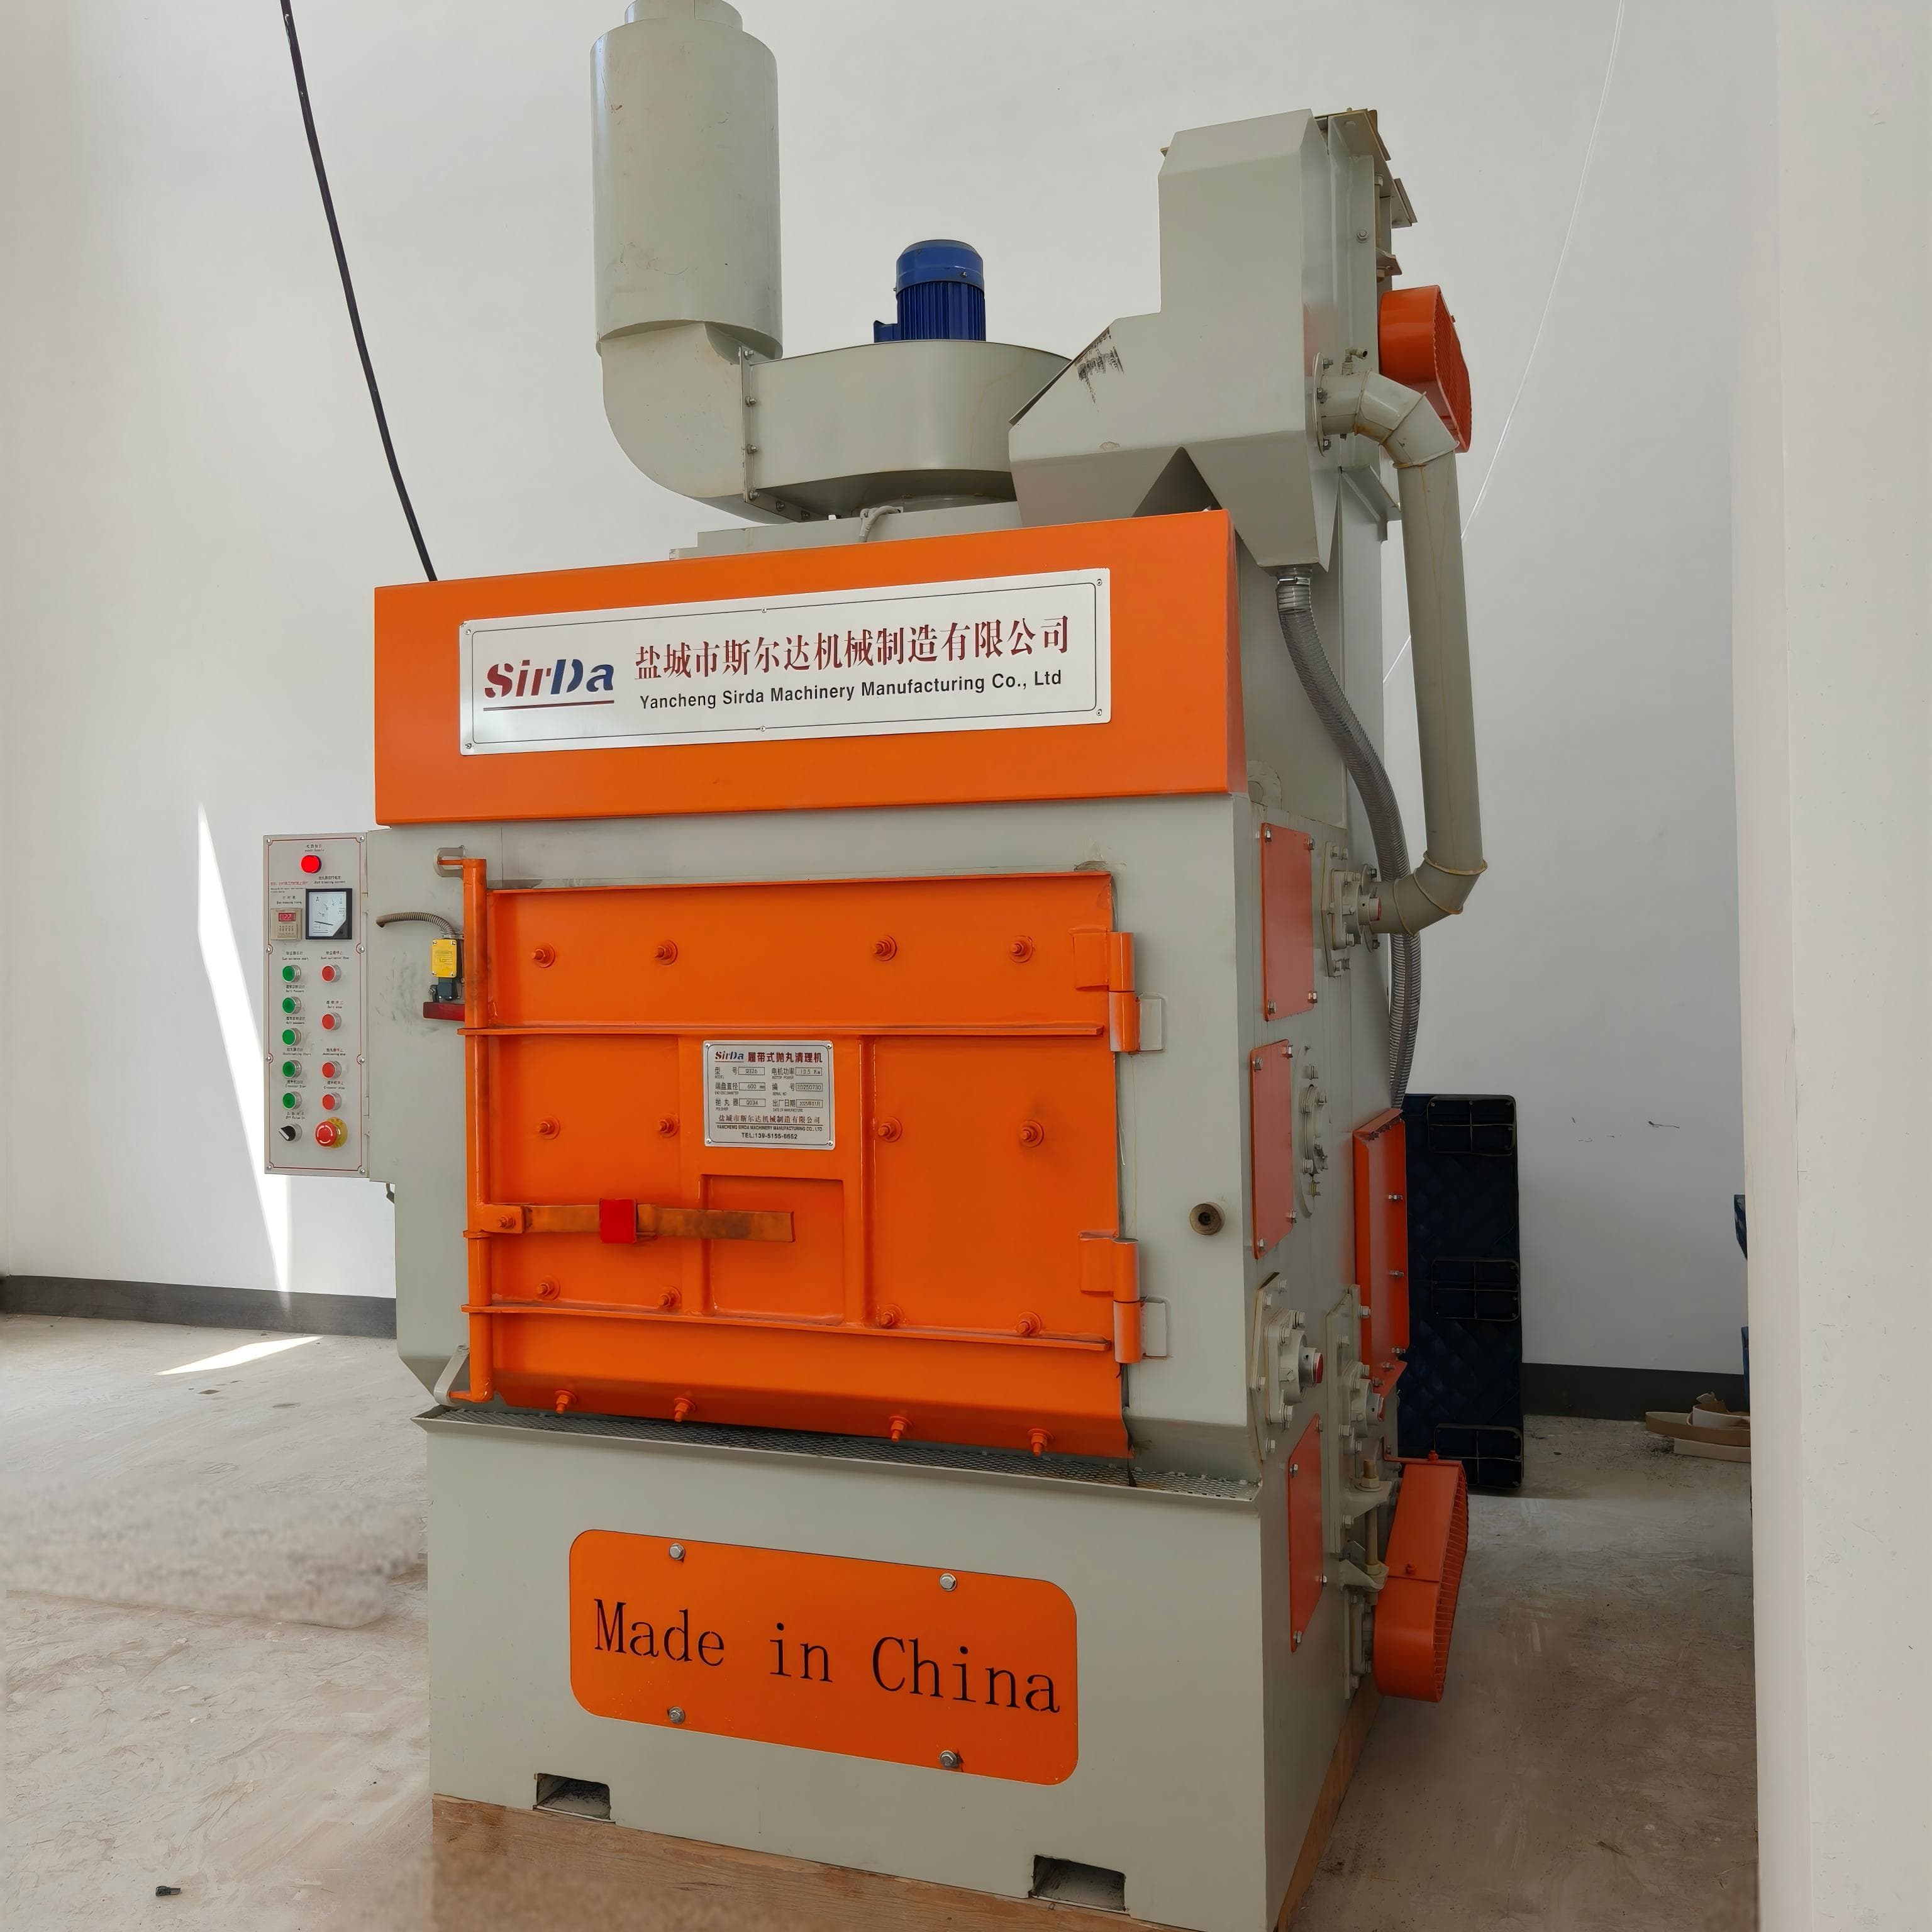
يعرف كل من يعمل في المسابك اللحظة التي تخرج فيها القطعة من آلة الكشط وما زالت تحمل رمل القالب. الانطباع الفوري هو أن اللوم يقع على المواد الكاشطة. وفي أغلب الحالات تكون بريئة من التهمة: الأسباب الحقيقية هي مواصفة مواد لم تُطابَق قط مع القطعة نفسها، أو فاصل يقطع درجة خاطئة من الحبيبات، أو حمل غبار لم يُحسب حجمه يومًا. اختيار المواد الكاشطة قرار بأربعة أبعاد: الشكل، ودرجة الحبيبات، والصلابة، وكيفية منع الملوثات من البقاء داخل الدورة.
ابدأ من القطعة، لا من كتالوج المواد
الحديد الزهر الرمادي والصلب المصبوب ليسا نفس المادة، ومعاملتهما بالوصفة نفسها هي أكثر أخطاء المواصفات شيوعًا. الحديد الزهر الرمادي هش ذو بنية جرافيتية صفائحية: الحبيبات الزاوية الخشنة تنظّفه بسرعة، لكنها في الوقت نفسه تركّز الإجهادات على صفائح الجرافيت وقد تُتلف حواف القطع والجدران الرقيقة. الحديد الزهر القابل للطي يتحمل المعالجة الأكثر عنفًا، وكذلك الحديد الزهر ذو الجرافيت الكروي. أما القطع الفولاذية المصبوبة فأكثر صلابة وتتحمل مواد أقسى، لكن القشرة السميكة وقشرة الصبّ ما زالت تحتاج إلى قدرة قطع حقيقية.
أضف إلى ذلك متغيّرين لا يسجّلهما أحد: سماكة الجدار، ونسبة السطح المحجوب. قطعة بسماكة أربعة ملليمترات لن تصمد أمام المعالجة نفسها التي تتحملها هيكل مضخة بسماكة أربعين ملليمترًا، وسطح القالب الداخلي لا يمكن تنظيفه بالضربة التي تناسب الوجه المسطح.
الشكل أولًا: ماذا تفعل الحبيبة بالسطح
- كرات فولاذية كروية (من S230 إلى S460، صلابة SAE GP) — تدحرج ولا تقطع. هذا هو المرجع في تنظيف القطع المصبوبة، ويترك السطح نظيفًا مع انغراس محدود، وهو الخيار المعقول الوحيد عندما تهم مقاومة الإجهاد أو ثبات الأبعاد.
- حبيبات فولاذية زاوية (من G25 إلى G40، صلابة GL أو GH) — تقطع. استخدمها عندما يحتاج نظام الطلاء إلى ملامس ارتساء محدد، وهو عادة بين خمسين ومئة ميكرون Rz للطلاءات الصناعية عالية الأداء، أو عندما يلزم إزالة قشرة سميكة.
- كرات سلك مقطوع — النسخة أحدّ من الكرات الفولاذية الكروية. تُستخدم حين يلزم قطع أحدّ مما تعطيه الكرة المستديرة المُهيّأة، بتكلفة استهلاك أعلى.
- أكسيد الألومنيوم أو الكمانت (من F36 إلى F60، ومن G25 إلى G30) — الحل الصحيح عندما يكون تلوث الحديد غير مقبول: الفولاذ المقاوم للصدأ، والتطبيقات الغذائية، أو خزانة بلا دورة للكرات الفولاذية. فهي تقطع أسرع من الفولاذ وتتلف أسرع أيضًا، لذا ترتفع تكلفة كل وحدة مساحة نظيفة.
- الكرو الزجاجي الصغير — للتنظيف والتقوية الخفيفة فقط. لا ينتج ملامس ارتساء، ولا يجوز تحديده قبل نظام الطلاء.
درجة الحبيبات تتبع الشكل. تناسب المعيار الأمريكي مخططًا عمليًا: S70/S110/S170 تقابل G80/G50/G25، وS230/S280/S330 تقابل G25، وS390/S460/S550 تقابل G18/G16/G14، وS660/S780 تقابل G12. قطع النطاقين الأولين تمثل معظم حمل العمل المعتاد في المسابك، بينما تنتمي النطاقات الخشنة إلى القطع الفولاذية الثقيلة والقشرة العنيدة.
طابق درجة النظافة، ثم احترم ورقة بيانات الطلاء
هنا يُحدَّد شيئان مختلفان يُخلطان باستمرار. النظافة هي مقدار ما تبقى من ملوثات: Sa 2½ تسمح ببقع خفيفة لا تتجاوز خمسة في المئة من كل وحدة مساحة، وSa 3 لا تسمح بأي بقايا. أما معايير نظافة المعدن في الولايات المتحدة المرادفة لذلك فهي SSPC-SP 10 مع NACE 2 وSSPC-SP 5 مع NACE 1. الملمس هو الخشونة، ولا يحدده أي معيار نظافة إطلاقًا، بل يأتي من ورقة بيانات الشركة المصنعة للطلاء. معنى Sa 2½ ليس سطحًا خشنًا، وقد يبقى سطح Sa 3 ناعمًا أكثر من اللازم للطلاء الذي ستطبقه.
إذن الترتيب هو: اتفق على درجة النظافة، ثم اقرأ نطاق الملمس من ورقة البيانات، ثم اختر المواد والضغط يقعان داخل النطاقين معًا. ويُتحقَّق من النتيجة مقابل اللوح المرجعي المعياري لدرجة الصدأ الأصلية تحت إضاءة كافية، ويُقاس الملمس بدل تقديره بالنظر.
حيث ينفشل اختيار المواد فعليًا في الورشة
- استهلاك المواد كدالة تشخيص. العملية السليمة على آلة ذات عناديف أو في البرميل تفقد نحو اثنين إلى أربعة في المئة من الشحنة في كل دورة. وأربعة ونصف إلى ستة في المئة تعني أن أحد المعاملات يسرّع تفكك الحبيبات؛ وفوق ستة في المئة تستدعي الأمر تحقيقًا عاجلًا.
- هواء حيث ينبغي أن تكون عناديف. الكشط الهوائي عبر الخراطيم والفوهات يعطي نمط اصطدام أقل تحكمًا وتآكلًا ذاتيًا أعلى بكثير من آلة العناديف. ومع وجود وعاء ضغط، فإن استهلاكًا أعلى هو السلوك المتوقع لا عيب.
- فاصل مضبوط بشدة مفرطة أو بمرونة مفرطة. عند الشدة المفرطة يخرج الوسيط الصالح مع الغبار، وعند لين الضبط يبقى الغبار في الدورة ويسحج حصة العمل من الداخل.
- فوهات بالية وتغذية غير مستقرة. الفوهة البالية تشوّه النفث وتخفض كفاءة التنظيف وتسرّع تآكل القطعة والجهاز معًا. الانسداد وانخفاض مستوى المواد يظهران كتذبذب في قوة النفث.
- تلوث داخل الدورة. بقايا الطلاء والزيت وغبار الصدأ والرطوبة تخفض جودة التنظيف وقد تترك شوائب على سطح سيُطلى بعد لحظات.
- ترسب الغبار الناعم على القطعة. الحبيبات شديدة النعومة والغبار المعلّق تستقر ثانية على القطعة، وهذا أمر حاسم قبل الطلاء أو التخليل أو أي تشطيب نهائي.
الغبار والاسترجاع جزء من قرار المواد
حمل الغبار هو غبار المواد الكاشطة مضافًا إليه كل ما أُزيل من القطعة، وغالبًا ما يكون الثاني هو الأكبر. أرقام تقريبية مستخدمة في غرف الكشط الصناعية: من ستين إلى مئة قدم مكعب في الدقيقة لكل قدم مربع من الأرضية أو السقف للتهوية الموجهة بوضوح الرؤية، ونحو مئة قدم مكعب في الدقيقة لكل قدم مربع من الجدار لتيار عرضي يمر عبر القطعة، ونحو خمسمئة قدم في الدقيقة عبر الفتحات لحصر الغبار في الخزانة. أما الطاولات الدوارة فتحتاج عادة نحو مئتي قدم مكعب في الدقيقة لكل قدم مربع من الفتحة. وقد يضيف جهاز تنظيف أو فصل المواد من ستمئة إلى تسعمئة قدم مكعب في الدقيقة وحده، وهذا الهواء يجب احتسابه في المجمّع لا إهماله.
افصل المهمتين. الفاصل يستعيد المواد الصالحة، والمجمّع يتعامل مع الجسيمات المعلّقة. وحين تُعاد تدوير المواد، فإن الشفط لا يغني عن فاصل حقيقي، ويحتاج مجمّع الكشط إلى صادم واقٍ كي لا تنطلق حبيبات شاردة إلى عناصر الترشيح مباشرة.
من أين تبدأ
اكتب أربعة أشياء قبل أي اختبار للمواد: نظام الطلاء ونطاق الملمس المحدد في ورقة بياناته، ودرجة الصدأ الأصلية وحالة القطعة، وأصغر سماكة جدار في القطعة، وزمن الدورة الواقعي الذي تحتمله آلتك. سلّم هذه العناصر الأربعة للمورد كمواصفة، واطلب اختبارًا على قطعك أنت بوزن الشحنة قبل وبعد. ثلاثة أرقام تحسم النتيجة: الاستهلاك لكل طن، والنظافة مقابل اللوح المرجعي، والملمس مقابل ورقة بيانات الطلاء.
إذا كانت الآلة تعمل بالفعل وكان استهلاك المواد يتصاعد، فأرخص تشخيص هو عادةً فحص الفاصل والفوهات، لا تغيير المواد الكاشطة.